商机详情 -
广东自动等离子切割联系人
激光切割凭借其高精度、高速度、低损耗的优势,在多个行业中得到了广泛应用。在汽车制造行业,激光切割用于切割汽车车身板材、底盘部件、发动机零部件等。例如,采用激光切割技术切割汽车车身的高强度钢板,可实现高精度、高速度的切割,提高车身的焊接精度和整体强度;切割发动机缸体、缸盖等零部件,可保证零部件的尺寸精度和表面质量,提高发动机的性能。此外,激光切割还用于汽车内饰件的切割,如座椅面料、仪表盘等,可实现复杂形状的精细切割。激光等离子切割机通常配备高精度控制系统。广东自动等离子切割联系人
等离子切割
熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。广东自动等离子切割联系人在精密机械制造领域,等离子切割已成为提升产品竞争力的关键手段。
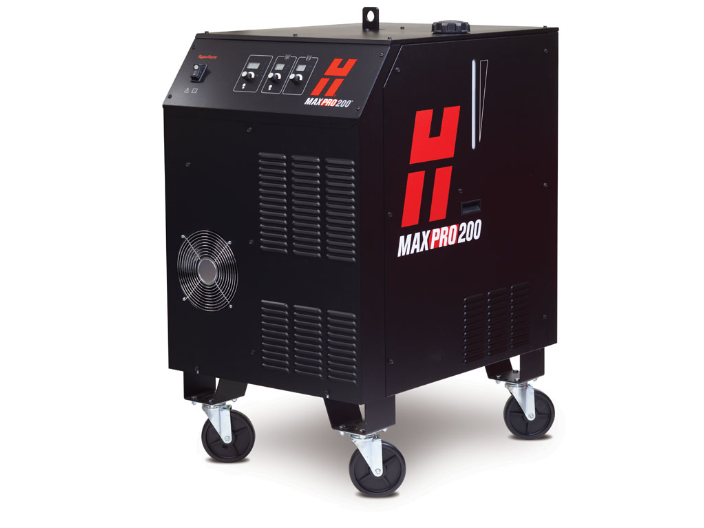
等离子切割设备主要由等离子电源、割炬、运动系统、控制系统、辅助系统等部分组成。等离子电源是等离子切割设备的重心部件,负责产生稳定的等离子电弧。根据工作原理,等离子电源可分为可控硅电源和 IGBT 电源。可控硅电源具有结构简单、可靠性高、成本低等优势,适用于普通等离子切割;IGBT 电源具有开关频率高、电流调节精度高、节能效果好等优势,适用于高精度等离子切割和精细等离子切割。割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。
当高能量密度的激光照射到金属材料表面时,材料吸收激光能量后温度急剧升高,部分物质被电离形成等离子体。等离子体是由大量自由电子和离子组成的高温电离气体云团,它具有较高的温度和导电性。在电场作用下,等离子体中的带电粒子会加速运动,进一步加剧了材料的加热过程。同时,等离子体还能够吹除熔融物和残渣,使切割过程更加顺畅。此外,等离子体的存在还会改变材料的物理性质,如降低其表面张力,有利于液体金属的流动和分离,从而提高切割质量。在设备维护和检修时,要先切断电源,并挂上警示标志,避免他人误操作引发安全事故。
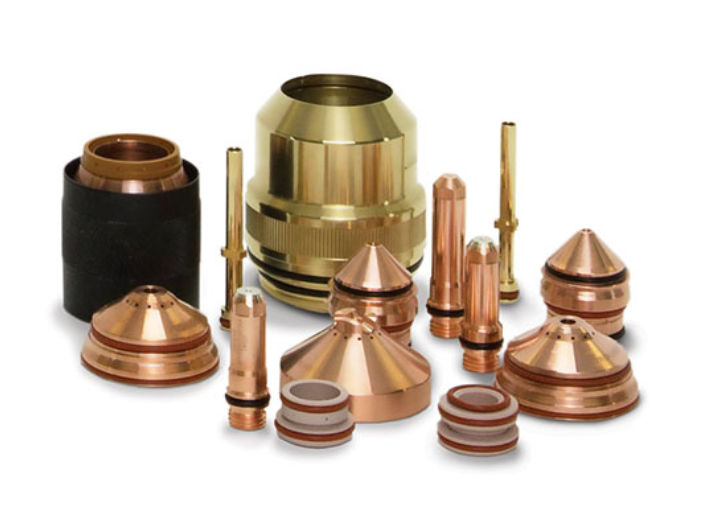
激光功率密度是决定切割能力的关键因素之一。较高的功率密度可以使材料更快地熔化和汽化,从而提高切割速度,但也可能导致切口过宽、热影响区增大等问题。相反,过低的功率密度则无法有效切割较厚的材料。因此,需要根据材料的厚度、硬度等特性合理选择激光功率,以达到比较好的切割效果。一般来说,随着材料厚度的增加,所需的激光功率也应相应提高。工作气体的流量和压力对切割质量有着重要影响。合适的气体流量可以保证足够的等离子体浓度和吹除力,将熔融物及时吹走,避免堵塞喷嘴和产生挂渣现象。同时,适当的气体压力有助于稳定电弧放电,提高切割的稳定性。如果气体流量过大或过小,都会影响等离子体的形成和作用效果,进而降低切割质量。此外,不同种类的工作气体也有不同的比较好流量范围,需要在实际操作中进行调整优化。激光等离子切割可以减少废料产生。广东自动等离子切割联系人
切割面光滑,减少了后续打磨和处理的工作量。广东自动等离子切割联系人
激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。不同的材料具有不同的物理化学性质,如熔点、热导率、反射率等,这些都会影响激光等离子切割的效果。例如,金属材料一般具有良好的导热性,容易散热,因此在切割时需要考虑如何集中能量以提高切割效率;而非金属材料可能具有较高的反射率,部分激光会被反射掉,减少实际作用于材料的能量。此外,材料的纯度、晶粒大小等因素也可能对切割质量产生影响。在进行激光等离子切割之前,了解材料的特性并采取相应的措施是非常必要的。广东自动等离子切割联系人