商机详情 -
北京销售压铸模具供应
压铸模具加工是一个循序渐进的过程,每一道工序都需为下一道工序奠定基础,任何环节的疏漏都可能影响模具的终性能。加工前期,图纸设计需充分考虑压铸产品的结构、尺寸与精度要求,优化模具的型腔设计、浇排系统与冷却系统,避免设计不合理导致的加工困难与模具缺陷。备料阶段,需严格筛选模具材料,确保材料性能符合设计要求,通过锻造工艺提升材料的致密性,减少材料内部的缺陷,球化退火处理可提升材料的可加工性,便于后续加工。粗加工阶段,需控制好加工精度与余量,避免余量过大增加精加工负担,或余量过小导致加工偏差无法修正,同时做好加工表面的清理,去除毛刺与划痕。热处理阶段,需严格控制工艺参数,确保模具硬度与韧性达标,减少模具变形,热处理后需对模具进行检测,确认无裂纹、变形等缺陷后,再进入精加工阶段。精加工阶段,需注重细节加工,确保型腔尺寸精细、表面光洁,各部件适配良好,终通过装配与试模,检验模具的性能。铝合金压铸模具的制造成本通常占压铸件总成本的15%-30%,是一项重大投资。北京销售压铸模具供应

精密加工是压铸模具加工的要求,需依托专业的加工设备与科学的工艺方法,实现模具各部位的精细把控。加工过程中,需配备高精度的CNC加工中心、电火花加工设备、大水磨等设备,其中CNC精加工可实现复杂型腔的精细成型,误差控制在±0.01mm以内,电火花加工可处理模具的细微部位,提升加工精度。模芯作为模具的部件,其加工质量直接影响压铸件的成型效果,加工时需先进行粗加工飞六边,保证垂直度与平行度,再经过粗磨、铣床加工,完成螺丝孔、顶等孔位的加工,随后进行CNC粗加工与热处理,热处理后进行精磨,确保模芯尺寸与模框适配,通过省模处理,提升型腔表面光洁度。此外,模具零件的加工需注重协同性,顶针固定板、底板等部件的加工需与模架、模芯精细适配,顶的加工需先粗加工再精加工,确保顶针运行顺畅,避免卡顿。加工完成后,需通过三次元检测设备进行检测,确保模具各部位尺寸符合设计标准,为后续压铸生产奠定基础。精密压铸模具价格半永久性模具涂层技术,使压铸模具免维护周期延长至5000模次。
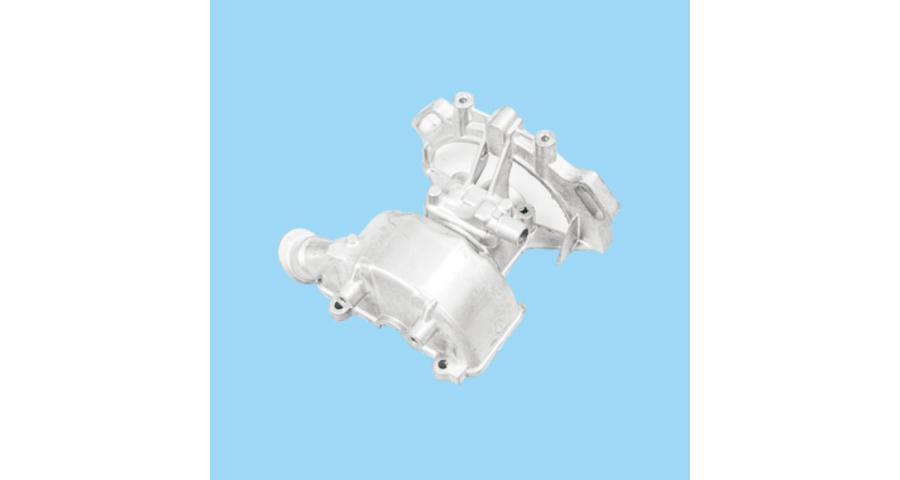
集成化是机械压铸模具适应复杂产品成型与高效生产的重要趋势,重心在于实现模具功能的多元化与生产流程的一体化。一方面,模具将集成更多辅助功能,如自动抽芯、自动顶出、自动检测、自动修复等,减少生产过程中的人工干预,提升生产效率与自动化水平;另一方面,模具将与压铸机、周边设备实现深度集成,形成一体化的压铸生产单元,实现从金属液注入到压铸件成型、检测、分拣的全流程自动化,提升生产效率与产品质量;此外,针对新能源汽车、航空航天等领域的大型复杂压铸件,模具将朝着大型化、集成化方向发展,集成多组滑块、抽芯机构与冷却系统,实现复杂结构件的一次成型,减少后续加工工序,降低生产成本;同时,模具的通用性与模块化设计将进一步提升,通过模块化组合,快速适配不同产品的生产需求,缩短模具开发周期,提升模具的适用范围与市场竞争力。
排气系统的设计需兼顾排气效果与金属液防泄漏的平衡,排气槽的尺寸需严格控制,避免因尺寸过大导致金属液溢出形成飞边。冷却系统与温控系统协同作用,重心功能是加速压铸件的冷却凝固,缩短成型周期,提升生产效率,同时通过精细控制冷却速度,改善压铸件的组织结构,提升其力学性能。冷却系统通常在模具的型芯、镶块等关键部位设置冷却通道,通过循环冷却水带走模具热量,实现快速降温。对于厚壁压铸件,还需采用差异化冷却策略,对厚壁区域加强冷却,避免因冷却不均导致压铸件产生缩孔、变形等缺陷。铝合金压铸模具的模温控制在200-300℃之间,温度过高会加速模具龟裂。
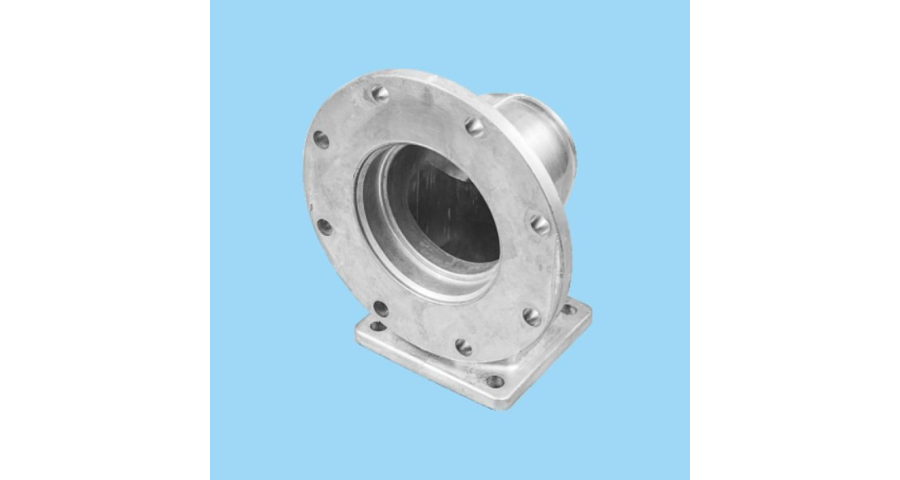
再者是成本控制重心,模具的研发制造成本虽占压铸生产总成本的较大比例,但其耐用性和稳定性直接摊薄了单件产品的模具成本,一套寿命长、故障率低的模具,能明显降低废品率、减少停机维护时间,为企业创造持续的经济效益。与其他成型模具相比,铝压铸模具有着鲜明的特性。它需承受高压、高温、高速的极端工况,铝合金液注入时的压力可达数百兆帕,温度约700℃,流速可达数十米每秒,这对模具材料的耐热性、耐磨性、抗疲劳性提出了较高要求。同时,铝压铸模具的冷却系统设计极为关键,需通过精细的冷却通道布局,实现快速均匀冷却,既保证压铸件的力学性能,又缩短成型周期,这种对冷却效率的更好追求,是塑料模具、冲压模具难以比拟的。环保法规推动无铬钝化处理技术发展,替代传统六价铬涂层工艺。宁波加工压铸模具批发
铝压铸模具的定模和动模配合精度直接关系到飞边大小和铸件的尺寸一致性。北京销售压铸模具供应
模架是模具的基础框架,承担着支撑、定位、安装各类重心组件的重心功能,其结构强度与精度直接决定了模具的整体稳定性。模架通常由定模座板、动模座板、定模板、动模板、支撑板等关键部件构成,通过高强度螺栓与压铸机固定连接,形成稳定的受力体系。定模板与动模板合模后,构成封闭的型腔空间,是金属液成型的重心区域,二者的合模精度直接决定了压铸件的尺寸精度,因此模架的导向机构,如导柱、导套,需采用高精度配合,确保合模时的同心度与重复定位精度,避免因错位导致压铸件出现飞边、错位等缺陷。北京销售压铸模具供应