商机详情 -
东莞灯带焊接锡线
聚峰锡线围绕锡铅、锡银铜、锡铜等合金体系进行配比设计,不同合金对应不同熔点区间。以Sn63Pb37为例,其共晶熔点约183℃,凝固区间窄,焊接时流动性较好;Sn99.3Cu0.7的熔点约227℃,适合无铅焊接工艺。合金中锡、铅、银、铜的比例变化会直接影响熔点、润湿性和焊点强度。聚峰在熔炼环节通过炉前取样与光谱分析核对成分,使每批次合金落在设定范围内。用户在选择时,需要结合元器件耐温、焊盘镀层和焊接方式判断。熔点区间稳定,有助于焊接温度曲线在不同班次之间保持可复现,减少因材料波动带来的焊点差异。对于手工焊接和自动焊锡机,合适的熔点区间还能影响出锡速度和凝固时间。锡线焊接流动性佳,上锡速度快,缩短单焊点作业时间,提升整体产线效率。东莞灯带焊接锡线
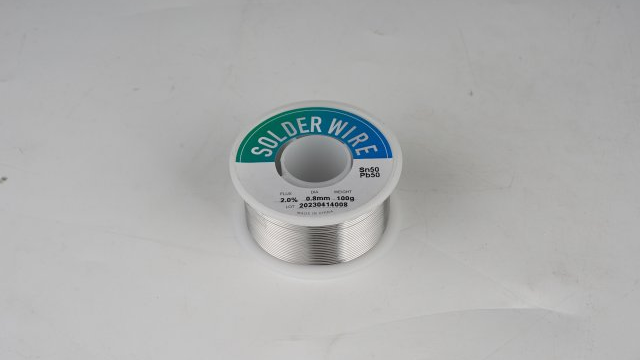
聚峰锡线的合金基础原料取自云锡锡锭与电解铅,这一选材策略决定了产品在纯度与稳定性上的起点。云锡锡锭在杂质控制和成分均匀性方面具有长期积累的冶炼优势,电解铅则进一步保障了铅锡合金中各组分的精确配比。聚峰在投料前对每批次锡锭进行成分复核,确保锡含量偏差控制在国标要求的负偏差1%以内,电解锡线则控制在3%以内。这一原料管控流程使得成品锡线在后续拉丝、绕卷及终端焊接环节中,能够保持一致的熔点区间与润湿行为。对使用方而言,原料端的一致性直接关系到焊接工艺参数的稳定复现,减少了因批次波动导致的焊点质量起伏。聚峰依托珠三角的供应链区位,在原料采购与库存周转之间形成了较为紧凑的衔接节奏,这也是其锡线产品在交期与品质之间取得平衡的基础条件。江苏Sn96.5Ag3Cu0.5锡线源头厂家聚峰锡线依托拉丝工艺管控线径公差,适配手工与自动送锡设备,降低产线送丝卡顿的出现频次。
很多电路板先经过选择性波峰焊完成大部分引脚焊接,仍有少量点位受器件本体遮挡无法过炉,后续需要采用锡线手工补焊。如果补焊锡线合金组分与波峰焊焊料差异过大,两种熔融焊料互相融合之后,合金内部容易生成脆性相,焊点内部会形成细小裂隙,埋下后期失效问题。锡线合金号匹配主流选择性波峰焊所用焊料体系,当烙铁熔化锡线补焊到已经成型的波峰焊点上时,新旧焊料之间融合顺畅。两种焊料熔合位置不容易生成异常脆性成份。车间在完成选择性波峰焊之后,现场直接拿该款锡线开展点位修补作业,不需要额外更换特殊焊料,简化车间物料管理,同时降低补焊点位后期失效带来的质量问题。
焊点成型质量直接关系电路板长期运行状态,当焊料熔化之后铺展能力偏弱,就容易形成干瘪、堆锡的焊点,内部容易留存缝隙,经受振动之后就有可能出现脱焊故障。锡线合金配比的微调,会直接改变熔融焊料的润湿与铺展表现。经过反复试样调试之后,这款锡线熔融之后流动性趋于适中,既不会无限制漫流造成相邻引脚之间搭桥连锡,又可以顺着焊盘表面向外铺展开。熔融焊料充分浸润金属焊盘与器件引脚,冷却之后成型的焊点色泽光亮,焊料与基材之间结合紧密。对于批量电路板生产,稳定的焊点成型表现能够降低虚焊、假焊的出现概率,也便于质检人员通过外观快速判别焊点状态,提升成品的下线质检效率。锡线成型之后丝身表面状态均匀,上机高速送锡时,降低锡线与金属导管摩擦剥落产生细小金属碎屑。
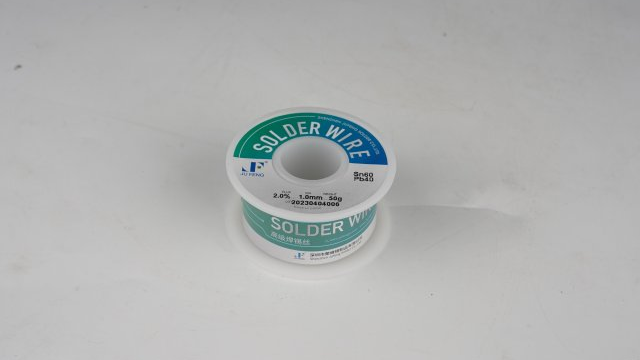
聚峰锡线的标准线径范围覆盖0.3mm至3.0mm,不同线径对应不同的焊接任务。0.3mm至0.6mm的细径锡线出锡量小、送锡可控性强,适合芯片引脚、贴片电阻电容等精细焊点的焊接,能够减少连锡和锡量过多的问题。0.8mm至1.0mm的中等线径在送锡效率与操作精度之间取得平衡,适用于插件元件引脚和一般导线接头的焊接。1.2mm以上的粗径锡线单位长度的锡量更大,用于电源线接头、接地焊盘等需要快速填充较大焊点的场合。选型时还需综合考虑烙铁头的形状和焊接温度设定,线径与焊点尺寸的匹配程度会影响焊接速度和焊点外观的一致性。聚峰锡线在多档线径上的供应能力,为用户按实际焊接任务匹配规格提供了选择空间。还在为找不到合适锡线烦恼?我们源头厂家个性化定制,满足您特殊焊接要求!中温锡线价格
聚峰锡线形成的焊点金属间化合物生长速率可控,在持续震动工况下,延缓焊点出现撕裂脱开的情况。东莞灯带焊接锡线
聚峰超细焊锡丝焊接过程当中产生的飞溅颗粒偏少,降低微小PCB板面出现锡珠短路的发生几率。高密度布局的PCB板上线路与焊盘间距狭小,焊接作业中如果出现大量熔融锡料向外飞溅,细小锡珠很容易散落在相邻线路之间,潜藏隐性短路隐患。这类微小锡珠在成品检测环节有时不易识别,设备交付之后使用阶段才暴露出故障。聚峰超细焊锡丝优化内部助焊剂配方,烙铁接触熔融时,芯部助焊剂受热释放过程趋于平缓,骤然气化引发的锡料向外溅射现象得到抑制。熔融焊料更多顺着焊盘位置铺展开来。针对细密布线的电路板焊接,能够减少板面散落锡珠的情况,降低隐性短路隐患,减轻后续人工目视巡检工位的排查压力,助力提升板件焊接后的成品状态。东莞灯带焊接锡线