商机详情 -
深圳0.15MM锡线厂家
聚峰品牌锡线的包装规格适配不同生产规模需求,从 500g 小卷装到 10kg 大卷装,规格齐全。小卷装(500g–1kg)适合电子维修、研发打样、小批量生产,便于携带与更换,减少材料浪费;大卷装(5kg–10kg)适配大规模自动化产线,连续送丝时间长,减少换卷频次,提升产线运行效率。包装采用防潮、防氧化设计,确保锡线在储存与运输过程中不氧化、不变质,不同包装规格满足从个人维修到企业量产的全场景需求,提升材料使用的便捷性与经济性。锡线源头厂家实力彰显,先进生产设备,自动化程度高,生产效率高,供货有保障!深圳0.15MM锡线厂家
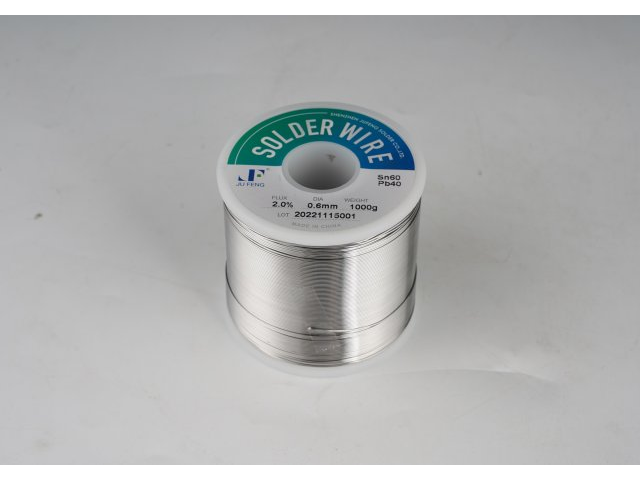
聚峰锡线的标准线径范围覆盖0.3mm至3.0mm,不同线径对应不同的焊接任务。0.3mm至0.6mm的细径锡线出锡量小、送锡可控性强,适合芯片引脚、贴片电阻电容等精细焊点的焊接,能够减少连锡和锡量过多的问题。0.8mm至1.0mm的中等线径在送锡效率与操作精度之间取得平衡,适用于插件元件引脚和一般导线接头的焊接。1.2mm以上的粗径锡线单位长度的锡量更大,用于电源线接头、接地焊盘等需要快速填充较大焊点的场合。选型时还需综合考虑烙铁头的形状和焊接温度设定,线径与焊点尺寸的匹配程度会影响焊接速度和焊点外观的一致性。聚峰锡线在多档线径上的供应能力,为用户按实际焊接任务匹配规格提供了选择空间。浙江0.6MM锡线批发厂家锡线适配铜、铁、铝、不锈钢、电镀件等多种金属材质焊接,应用场景多。
随着电子器件持续朝着小型化方向迭代,很多芯片、连接器引脚间距不断收窄,焊盘的占用面积持续缩小。选用常规粗款锡线开展焊接时,单次熔融析出的焊料总量偏大,很容易出现相邻引脚之间搭桥短路,返修处理耗时费力。聚峰超细锡线可以做到 0.1mm 线径,纤细的丝身在施焊过程当中,熔融析出焊料体量可控。作业人员处理细密引脚、微型元器件焊盘时,能够把控析出锡量,减少多余焊料溢出。不管是新品样品试焊,还是小批量的器件返修作业,超细锡线都可以给到适配的施焊条件,降低狭小焊盘位置的焊接难点,降低细密引脚位置发生连锡不良的概率,适配微型元器件组装的实际工况。
聚峰超细焊锡丝适合自动送丝设备走丝,卷绕排布规整,减少设备运行当中的卡丝、缠丝故障。自动化焊锡工位对锡丝提出更高要求,锡盘上面线材排布杂乱、局部凸起错位,高速送丝的时候极易出现卡丝、缠丝,机器需要停机清理线材,打断整条产线流转节奏。聚峰超细焊锡丝完成拉丝之后,采用受控的卷绕工艺进行收卷,锡丝在料盘上面逐层有序排布,没有交叉叠压。细线的表面保持顺滑,自动送丝导管输送的时候行进阻力相对平稳。适配台式自动焊锡设备连续作业,送丝滚轮匀速牵引细线向前输送,降低送丝卡顿以及线材缠绕盘边的情况。稳定的走丝表现,能够缩减设备非计划停机时间,帮助自动化焊接工位维持连贯的生产节奏,适配中小元器件大批量焊接制程。锡线内置均匀助焊剂芯,焊接时飞溅少、残留低,提升焊接效率与良品率。
焊接过程中助焊剂的急剧气化是产生飞溅的主要原因。当锡线受热时,药芯中的助焊剂在瞬间升温,若气化速率过快,未完全反应的助焊剂蒸汽会冲破锡液表面形成溅射。聚峰锡线在助焊剂配方与拉丝灌芯工艺上进行了针对性调整,使助焊剂在受热时逐步释放活性成分,气化过程相对平缓。实际焊接中,聚峰锡线的飞溅现象较少,焊点成型后表面光滑,不需要频繁清理烙铁头或焊盘周围的飞溅残留。飞溅控制对于密集焊点的线路板焊接尤为重要,因为飞溅物一旦落在相邻焊盘之间,可能形成导电桥连或影响后续元件的贴装精度。聚峰锡线在这一方面的表现,使其在贴片元件和细间距引脚的焊接场景中具有一定的操作便利性。无铅锡线通过 RoHS 合规检测,铅含量≤0.1%,适配全球电子制造准入标准。南京Sn96.5Ag3Cu0.5锡线源头厂家
担心锡线质量不稳?我们源头厂家严格质检,从原材料到成品,多道检测,品质始终如一!深圳0.15MM锡线厂家
聚峰无铅焊锡丝熔炼阶段执行多级除杂工序,杂质占比把控严格,保证焊点稳定的导电与导热表现。原材料熔融阶段持续开展杂质分离处理,减少微量非金属杂质混入合金内部。杂质过多会造成焊点内部形成缝隙,阻碍热量与电流传导,经过提纯处理后的锡料成型接头内部致密均匀。电子设备运行时,电流可以顺畅通过焊接点位,元器件产生热量也能经由焊点向外传导,减少局部积热情况,保证电子产品通电运行过程保持稳定工况。
聚峰无铅焊锡丝支持助焊剂占比定制调整,可根据拖焊、点焊、元器件返修等工况匹配对应规格。单点精细返修作业适合助焊剂占比适中规格;大面积线路拖焊工序,可以选用助焊剂含量偏高型号,强化持续上锡能力。企业可以根据自身主流焊接工艺提出调整需求,获得适配工况的定制锡丝。差异化规格能够适配产线多种焊接工序,工厂无需采购多款不同品牌耗材,简化供应链管理,同时让不同工序的焊接效果维持统一标准。 深圳0.15MM锡线厂家