商机详情 -
广州有铅Sn45Pb55锡线
多车间生产现场,经常遇到锡线脱盘、乱线打结的情况。一旦丝身互相缠绕打结之后,上机自动送锡时会直接扯断锡线;人工使用时,还需要耗费时间梳理缠绕的丝段,耽误工位作业节奏。乱线的出现,很多时候来自卷绕工序的管控疏漏,收卷的时候排线错位,上下层锡线互相嵌入挤压。聚峰锡线在卷绕收卷环节管控排线轨迹,锡线顺着卷盘有序逐层排布,层间排布整齐,降低相互嵌入卡线的概率。无论是工人从物料架取下锡线卷盘,手工焊接直接拉扯出线;还是直接把整卷锡线架设到自动焊台的放线支架上,锡线向外抽拉时更为顺滑,打结、脱线的频次得到减少,物料取用更为省心,维持工位连续作业节奏。选择我们锡线源头厂家,可享受技术支持,为您解决焊接过程中的难题!广州有铅Sn45Pb55锡线
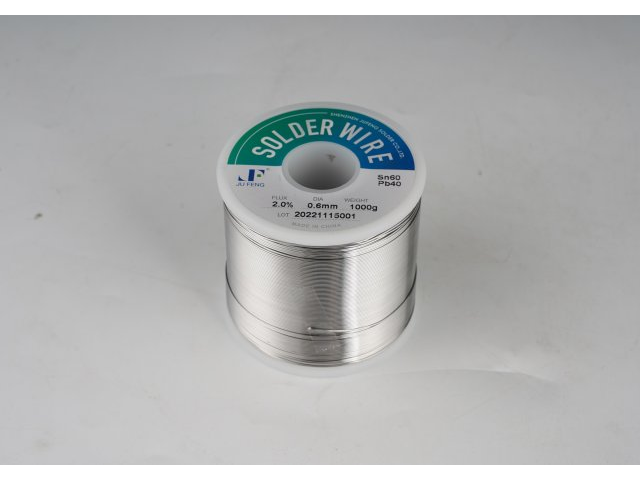
聚峰的锡线产品广泛应用于电子、通讯、电器、电子仪器、仪表等众多领域的焊接工程。在环保意识日益增强的,聚峰紧跟时代步伐,积极研发和生产环保型锡线产品。公司的许多环保产品都通过了 SGS、RoHS 等认证,锡线中的铅含量通常低于 100ppm,完全符合环保标准。在生产过程中,注重节能减排,采用环保工艺,减少对环境的影响。对于对环保有很高要求的波峰焊和浸焊工艺,聚峰的环保锡线产品能够完美适配,既满足了客户的生产需求,又帮助客户履行企业的环保责任,实现经济效益与环境效益的双赢。浙江有铅Sn45Pb55锡线为何选我们锡线源头厂家?专业研发团队,不断创新配方,让锡线润湿性更强,焊点更牢固!
聚峰锡线围绕锡铅、锡银铜、锡铜等合金体系进行配比设计,不同合金对应不同熔点区间。以Sn63Pb37为例,其共晶熔点约183℃,凝固区间窄,焊接时流动性较好;Sn99.3Cu0.7的熔点约227℃,适合无铅焊接工艺。合金中锡、铅、银、铜的比例变化会直接影响熔点、润湿性和焊点强度。聚峰在熔炼环节通过炉前取样与光谱分析核对成分,使每批次合金落在设定范围内。用户在选择时,需要结合元器件耐温、焊盘镀层和焊接方式判断。熔点区间稳定,有助于焊接温度曲线在不同班次之间保持可复现,减少因材料波动带来的焊点差异。对于手工焊接和自动焊锡机,合适的熔点区间还能影响出锡速度和凝固时间。
锡线的拉丝精度是保证精密焊接的关键,线拉丝精度可达 ±0.01mm,线径均匀度较高。这种高精度让锡线在送丝过程中阻力一致,适配高速自动焊锡机、精密点焊机等设备,保证每一滴锡量可控。在高密度 PCB 板、多引脚芯片、微小元件焊接中,线径精度直接影响焊接间距与短路问题,高精度锡线能避免连锡、虚焊,提升精密焊接的合格率。同时,无需针对单一工艺调整配方,一款好无铅锡线可覆盖电子制造全流程焊接,减少企业多规格材料备货成本,提升生产工艺的灵活性与通用性。
锡线是一种多功能的材料,具有广泛的应用领域和独特的特点。
电路板返修工位属于车间当中劳动强度较高的环节,操作人员需要使用不同功率规格的电烙铁,拆除故障元器件之后重新焊接新器件。返修作业不同于大批量流水线焊接,烙铁停留的时长难以做到完全统一。如果锡线对于烙铁温度适应性偏弱,烙铁温度稍高就会出现助焊剂很快的烧干,极易诱发虚焊;烙铁温度偏低又会出现熔融不充分,焊料铺展不开。聚峰锡线在配方层面兼顾不同功率烙铁的施焊条件,面对高低不同的烙铁工作温度区间,依旧可以维持相对稳定的熔化与润湿表现。操作工开展批量返修作业时,不需要反复精细调整烙铁参数,更容易成型外观趋于统一的焊点,减少返修工位反复补焊的频次,减轻返修岗位操作人员的作业负担,改善返修工位的作业效率。经挤压、粗拉、中拉至细拉多道工序,聚峰锡线将合金坯料逐级拉制为均匀线径。中温锡线0.1MM
锡线源头厂家优势在哪?我们紧邻原材料产地,资源丰富,保障锡线品质稳定供应!广州有铅Sn45Pb55锡线
在电路板组装工位,连接器以及多排直插器件经常需要开展长距离拖焊作业。拖焊过程当中烙铁头沿着一排引脚匀速移动,锡线同步送进;倘若锡线内部的助焊剂断续释放,移动到某一段引脚位置时活化成分不足,焊料就会出现上锡阻滞,容易留下虚焊问题。返修人员需要回头重新补焊整条引脚,直接拖慢工位产出节奏。聚峰锡线把控内腔助焊剂的连续性,拖焊作业行进过程当中助焊剂可以持续析出,对引脚金属表面完成活化处理。熔融焊料顺着引脚铺展开,整条排针位置的上锡状态趋于连贯。对于需要大量拖焊作业的组装工位,可以减少中途停顿补焊的频次,操作工可以维持较为平稳的施焊节奏,降低长排引脚位置潜藏的虚焊问题,助力产线管控单板不良。广州有铅Sn45Pb55锡线