商机详情 -
南京高导电导电碳浆
CP-500FE对剪切力敏感,刮刀施加的均匀剪切使碳浆黏度暂时降低,利于流平。建议选用聚氨酯刮刀,硬度75-85 Shore A,长度超出印刷图案边缘3-5厘米。刮刀角度通常设定为60-75度,角度越大,下墨量越小但图案越清晰。印刷速度需要在50-80 mm/s,速度过快会导致碳浆填充网孔不充分,出现孔洞。每次印刷前应检查刮刀刃口是否平直无缺口,磨损后及时研磨或更换。对于自动印刷机,可预先测量基材厚度变化,利用自动对刀功能保持刮刀压力恒定。此外,刮刀行程两端的速度减速区容易产生膜厚差异,设计时应预留额外空白区域。通过定期使用膜厚仪测量湿膜厚度(目标25±3μm),可反向验证刮刀均匀性。CP-500FE的流平性较好,轻微刮印不均可通过固化前静置30秒自我调整,但根本措施仍在于刮刀系统的精密调校。浆料储存需密封避光存放,避免成分挥发影响后续使用稳定性。南京高导电导电碳浆
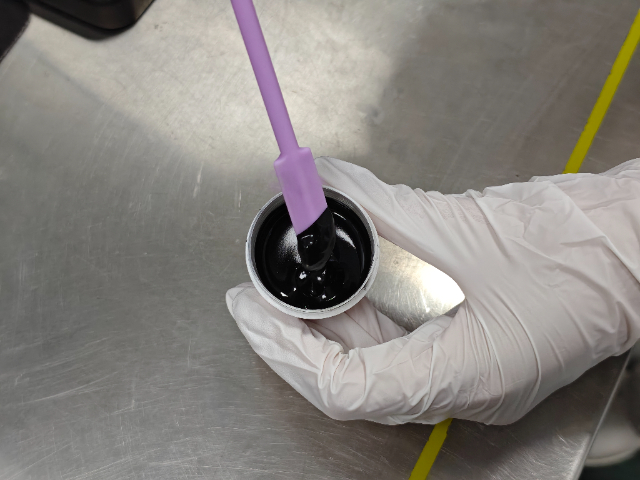
导电碳浆固化温度区间宽泛,可适配柔性及硬质基材低温加工场景。市面上常规导电碳浆分为常温自干、中温烘干两类固化类型,固化温度可覆盖 80℃至 150℃区间。PI、PET 等柔性高分子基材耐热性有限,无法承受高温烘烤,适配中温低温固化浆料即可完成成膜固化。玻璃、陶瓷、玻纤板等硬质基材耐热性更强,可适配偏高固化温度浆料,加快成膜效率。固化过程依靠树脂交联反应形成固态膜层,温度偏低时可延长烘干时长,温度适中时可缩短工艺节拍。宽泛的温度适配性,让浆料不用受限单一加工设备与基材类型,既能用于柔性元器件低温生产线,也可匹配硬质板材常规烘干制程,拓宽实际应用适配范围。RFID导电碳浆厂家导电碳浆方阻通常处于 20~500Ω/□区间,适配中低导电需求电路。
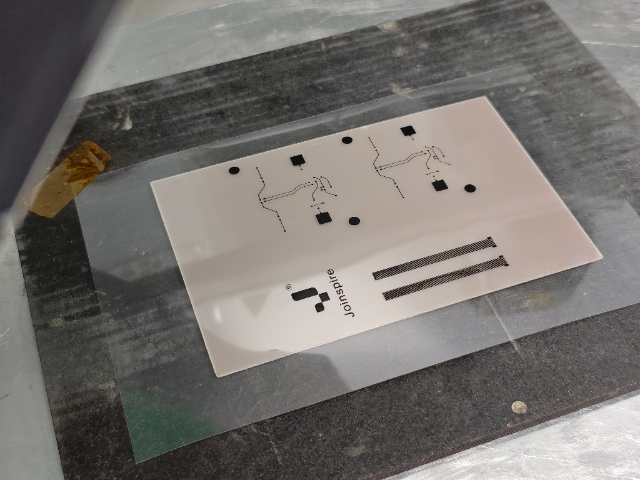
导电碳浆固化膜与基材结合强度高,经 ASTM D3359 标准百格测试可达 5B 等级,表现出优异附着性能。印刷前基材表面清洁处理后,碳浆中树脂分子与界面形成物理吸附与化学键合,提升结合力。固化过程中树脂充分交联,膜层收缩均匀,不产生内应力导致起皮、脱落。日常使用中经受摩擦、弯折与轻微剥离,导电层仍完整附着,不出现掉粉、缺膜等问题。高附着力确保器件在组装、运输与长期使用中保持性能稳定,降低失效问题,是柔性器件长期可靠工作的重要保证。
柔性导电碳浆专为柔性电子应用开发,重点适配 PET 与 PI 两类常用柔性基材,采用低温固化体系,缩短生产周期并提升产能。材料在较低温度下完成交联成膜,避免高温导致基材收缩、变形或老化,保持薄膜平整度与尺寸稳定性。单组分形态省去现场混合步骤,降低操作误差,提升印刷一致性。固化后膜层兼具导电性与柔韧性,可随基材弯曲、折叠而不断裂,满足可弯曲、可卷曲产品的量产需求,在柔性线路、触控组件等产品中发挥关键作用,推动柔性电子制造向低成本方向发展。柔性传感器制造中,CP-500FE可作为电极材料。
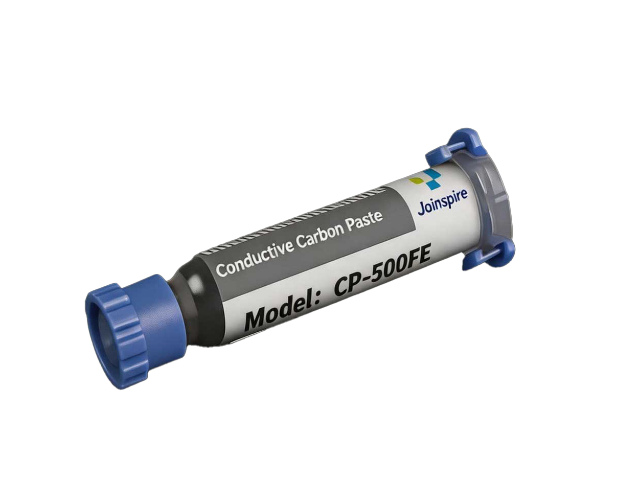
不同粒径碳粉配比可调整导电碳浆方阻,适配不同电路导通需求。碳粉颗粒粗细、形貌存在差异,小粒径颗粒填充间隙能力强,大粒径颗粒搭建骨架导电通道。将两种及以上粒径碳粉按比例混合配伍,能够提升颗粒堆积密度,减少内部空隙,以此降低涂层方阻数值。若电路只需微弱信号导通,可选用高方阻浆料,采用大比例粗颗粒碳粉配比;若需要低电阻大电流传输,则搭配细颗粒碳粉提升搭接密度。生产配方中通过微调碳粉目数、添加比例,可梯度调控浆料导电参数,不用更换浆料体系就能适配多款电路设计参数,降低物料选型与开发的繁琐程度,满足多品类电子线路的阻值定制要求。导电碳浆成型膜层具备优异的耐摩擦性,日常接触不易出现破损脱落。柔韧性导电碳浆制造商
使用钢网或丝网均可获得清晰的导电图形。南京高导电导电碳浆
丝网目数表示每英寸长度内的网孔数量,目数越高,网孔越小,印刷分辨率越高。CP-500FE推荐100-300目的宽范围,以适应不同精度与厚度需求。100目丝网(孔径约150μm)适合大面积涂布或厚膜印刷,例如柔性加热器的整面发热层,一次印刷可获得15-20μm湿膜厚度,方阻较低。300目丝网(孔径约48μm)用于精细线条,可印出0.2mm线宽,适用于高密度触控面板的跳线或传感器电极。选择丝网时还需考虑网丝材质(不锈钢或聚酯)与网版张力。不锈钢丝网尺寸稳定性好,适合高精度重复印刷;聚酯网成本低但易松弛。张力建议在25-30 N/cm。除目数外,感光胶厚度也影响下墨量。对于CP-500FE碳浆,厚膜感光胶(20-30μm)可以获得更厚的碳层,但会减少线条锐利度。一般来说,精细线路用薄胶(10-15μm)+高目数,大面积用厚胶+低目数。用户应通过实验确定组合。印刷时注意定期清洗丝网,防止碳浆在网孔内干燥堵塞。每次印刷间隔不要超过5分钟,否则需用清洗剂擦拭。南京高导电导电碳浆