商机详情 -
柔性传感器导电碳浆品牌推荐
导电碳浆具备优异导电通路成型能力,适配各类薄膜线路印刷工艺。在印刷成型过程中,浆料通过网版镂空区域转移至基材表面,经烘干固化后,内部碳填料相互搭接形成连续导电网络。这种网络结构能够实现电荷稳定传输,构建完整线路导通路径。薄膜线路多采用薄型柔性基材,对浆料成膜厚度、柔软度都有一定要求,导电碳浆成膜后厚度轻薄,不会增加基材整体负重。常规卷对卷、片材单张印刷流程都可兼容,印刷后线路边缘规整,无晕染、断线等缺陷。依托自身成型特性,可用于简易信号线路、分压线路、感应线路等薄膜电路制作,贴合轻量化电子器件的线路配套生产需求。CP-500FE导电碳浆适用于多种印刷尺寸的电子组件。柔性传感器导电碳浆品牌推荐
薄膜开关与 RFID 天线常选用导电碳浆制作线路与触点,导通可靠且使用寿命更长。薄膜开关按键频繁按压,碳浆耐磨、耐疲劳,百万次按压后导通性能不衰减。RFID 天线对电阻一致性要求高,碳浆印刷精度高、参数稳定,确保信号收发正常。碳浆成膜平整,不影响开关手感与天线贴合度。材料成本低、工艺简单,适合大批量生产,提升产品性价比。其稳定导通与长寿命特性,让薄膜开关与 RFID 标签在家电、物流等领域广泛应用。柔性加热器采用导电碳浆印制发热线路,发热均匀且能完美贴合柔性曲面结构。碳浆导电发热稳定,通电后膜层整体温升一致,无局部过热现象。线路可设计成任意形状,适配曲面、异形加热面。材料柔韧性好,随加热器弯曲、卷曲不损坏,保持发热效率。固化膜耐高温、耐老化,长期通电工作性能稳定。碳浆加热线路轻薄省电,适用于保暖服饰、车载加热等场景,提供安全舒适的加热解决方案。柔性电路板导电碳浆批发导电碳浆的工艺性能优越,减少印刷缺陷产生。

CP‑500FE 固化后膜层表面平整致密,无颗粒、凹坑、缩孔等外观缺陷,降低线路接触不良与断路问题。浆料中碳粉分散均匀,无团聚结块,印刷与固化过程中可形成平滑表面。平整膜层有利于提升触点导通可靠性,减少摩擦损耗,延长开关类产品寿命。表面缺陷易导致局部电阻异常、信号波动或器件失效,良好成膜品质可提升产品稳定性。该特性使 CP‑500FE 适合对外观与可靠性要求较高的柔性电子元器件制作。
CP‑500FE 与银、铜等金属线路兼容性良好,混合搭配使用时不发生离子迁移、腐蚀或电化学反应。在多层线路或复合电极结构中,碳浆与金属线路界面稳定,接触电阻波动小,长期使用不出现短路或断路。树脂体系经过筛选,不会与金属表层发生作用,保证整体电路安全可靠。该兼容性扩大应用范围,可在部分区域用碳浆替代金属浆料,降低成本同时维持电路性能稳定,适合复杂柔性电路设计。
柔性电子产品的特征之一是能够承受弯曲、折叠甚至卷曲而不失效。CP-500FE通过特殊的树脂配方与碳颗粒级配设计,赋予固化后的导电层高延展性。标准测试中,将印刷有碳浆的PET薄膜反复弯折180度(半径2mm)超过10万次,电阻变化率仍保持在20%以内。这一表现得益于碳浆内部形成三维导电网络,树脂部分作为弹性缓冲体,在形变时吸收应力而不开裂。相比之下,传统硬脆导电材料可能在几次弯折后即产生微裂纹,导致电阻飙升。实际应用场景如可穿戴设备的手环带、折叠屏手机的连接排线,都需要导电材料具备此类抗弯折能力。CP-500FE还通过动态疲劳测试:以1Hz频率反复扭转,同样表现出优异的耐久性。抗弯折性能不*取决于材料本身,印刷厚度与固化程度也有影响。过厚的碳层(>15μm)容易在弯折内侧产生压缩褶皱,建议湿膜厚度在8-12μm范围。此外,基材的选择同样重要,PI比PET更耐反复弯折。总体而言,CP-500FE的抗弯折性能是其区别于普通导电碳浆的重要标识。可用于印制碳膜电阻,在电路中直接形成设定阻值的功能单元。
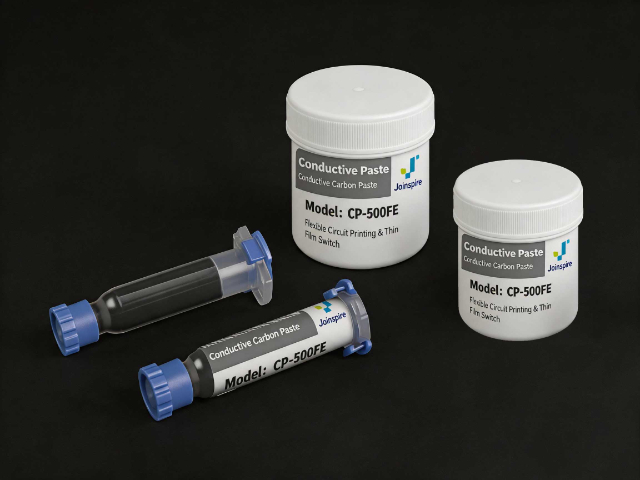
聚峰压敏导电碳浆适用于薄膜按键感应点位,按压时电阻发生改变,协助电路板识别按键动作信号。传统薄膜开关依靠上下两层触点直接接触完成导通,而采用压敏碳浆制备感应点位之后,识别逻辑发生改变。当手指按压薄膜按键表层,外力传导至压敏碳浆感应点位,固化膜层内部碳填料接触程度提升,点位电阻随之下降;松开按键之后,外力消失,膜层回弹,电阻又逐步恢复至初始状态。后端主控电路板持续采集点位电阻数据,依据电阻的变化幅度识别按键是否触发。依托这套工作方式,薄膜按键面板不再严格依赖上下触点直接触碰。面板结构设计拥有更多选择空间,可适当简化部分内部支撑结构。在开发新款薄膜按键面板时,设计人员可以结合整机手感诉求,调整感应点位印刷面积以及膜厚,以此优化按键按压反馈以及信号识别表现。导电碳浆具备出色的抗弯折性能,适应柔性电子反复形变需求。上海5B级强附着力导电碳浆厂家供应
可穿戴设备选用CP-500FE导电碳浆能兼顾导电与弯折寿命。柔性传感器导电碳浆品牌推荐
CP-500FE对剪切力敏感,刮刀施加的均匀剪切使碳浆黏度暂时降低,利于流平。建议选用聚氨酯刮刀,硬度75-85 Shore A,长度超出印刷图案边缘3-5厘米。刮刀角度通常设定为60-75度,角度越大,下墨量越小但图案越清晰。印刷速度需要在50-80 mm/s,速度过快会导致碳浆填充网孔不充分,出现孔洞。每次印刷前应检查刮刀刃口是否平直无缺口,磨损后及时研磨或更换。对于自动印刷机,可预先测量基材厚度变化,利用自动对刀功能保持刮刀压力恒定。此外,刮刀行程两端的速度减速区容易产生膜厚差异,设计时应预留额外空白区域。通过定期使用膜厚仪测量湿膜厚度(目标25±3μm),可反向验证刮刀均匀性。CP-500FE的流平性较好,轻微刮印不均可通过固化前静置30秒自我调整,但根本措施仍在于刮刀系统的精密调校。柔性传感器导电碳浆品牌推荐