商机详情 -
兰州钐钴注塑磁厂家
电机注塑磁转子是通过注塑工艺,将磁性粉末与高分子基体复合成型的电机重心转动部件,主要安装于电机内部,承担电能向机械能转化的关键角色。其工作原理是利用自身磁性形成稳定磁场,与定子线圈产生的磁场相互作用生成转矩,驱动电机运转,进而带动风扇、滚筒等设备部件工作,是决定电机动力、效率与体积的重心要素。该部件普遍应用于小型永磁直流电机、步进电机、无刷直流电机等,覆盖多领域场景:家电中,风扇、洗衣机、微波炉的电机依赖其传递动力;汽车电子里,车窗升降、雨刮器电机需其保障稳定运转;消费电子领域,手机震动、蓝牙耳机发声电机也离不开它,是各类小型电机实现功能的基础支撑。当产品对抗冲击性能提出要求时,尼龙基注塑磁能提供结构支撑。兰州钐钴注塑磁厂家
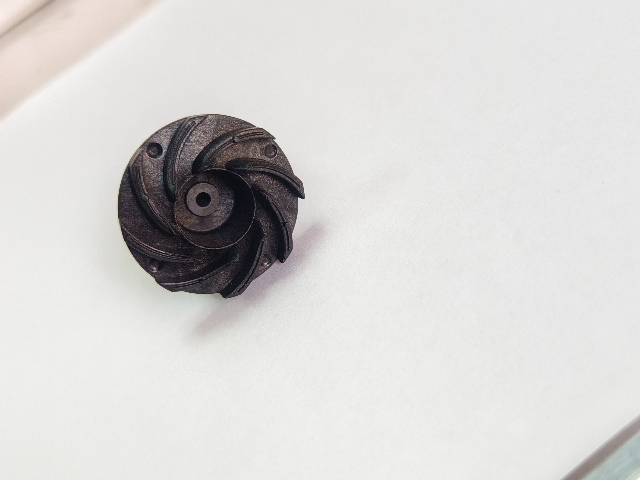
尼龙注塑磁的生产工艺以注塑成型为重心,具有流程简化、效率高的特点,与传统磁性部件生产存在明显差异。首先是原料预处理环节,需将磁性粉末与尼龙颗粒按比例混合,经双螺杆挤出机加热熔融、混炼均匀,制成磁粉含量稳定的复合颗粒,确保后续注塑过程中磁性分布均匀;其次是注塑成型环节,将复合颗粒投入注塑机,加热至220-240℃使其熔融,在一定压力下注入定制模具,模具型腔根据产品设计形状加工,冷却后即可得到初步成型的尼龙注塑磁毛坯,无需传统磁性部件的磁钢切割、粘贴等多道工序;结尾是后处理环节,对毛坯进行去毛刺处理,去除注塑过程中产生的边角料,随后通过充磁机进行充磁,根据需求设定磁极数量与磁场强度,完成后检测磁性性能与尺寸精度,合格后即为成品,整个生产周期短,适合批量生产。兰州钐钴注塑磁厂家高温、反向磁场、基体破损等因素,均会造成注塑磁转子运行中性能衰减。
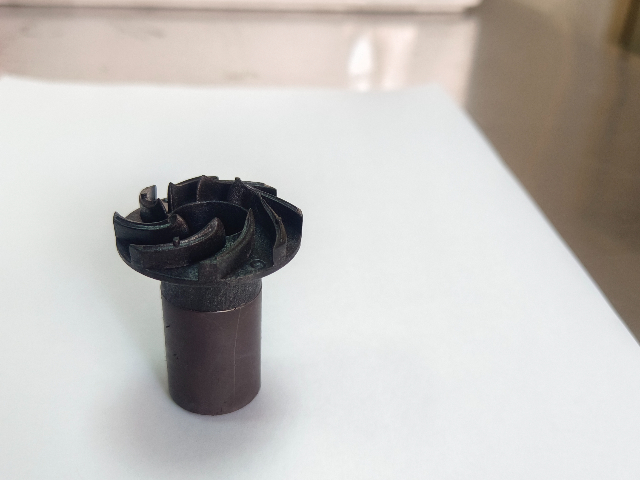
PPS注塑磁的生产工艺需重点关注高温成型特性与磁性能稳定性,重心流程分为三步。一步原料预处理:按65%-85%的磁性粉末占比(铁氧体或钕铁硼),将磁粉、PPS树脂颗粒及少量偶联剂、润滑剂混合,通过双螺杆挤出机加热熔融(温度控制在300-330℃),充分混炼制成均匀的复合颗粒,过程中需严格控制温度,避免PPS树脂过热降解。第二步注塑成型:将复合颗粒投入特用高温注塑机,加热至310-340℃使其熔融,以90-130MPa的压力注入高精度模具(模具温度需维持在120-150℃,确保PPS树脂充分结晶),模具型腔需匹配产品设计的磁极分布、轴孔、槽型等细节,冷却后取出毛坯。第三步后处理:先对毛坯进行去毛刺、修边处理,去除注塑产生的边角料;再通过充磁机按设计要求(如4极、8极)充磁,充磁电流根据磁粉类型调整(钕铁硼磁粉需更高电流);结尾检测尺寸精度(如轴孔直径公差±0.02mm)、磁性能(表面磁场强度、磁通量)及耐高温性(180℃保温2小时后磁性能衰减率≤3%),合格后方为成品。
注塑磁定制项目,图纸信息完整清晰,是确保交付产品符合预期的基础。除常规外形尺寸、形位公差之外,取向方向、充磁的极数、充磁波形要求,都要在图纸上明确体现,此类信息缺失,加工完成的成品磁场效果会不符合电机设计预期。嵌件包胶类产品,图纸标注嵌件定位尺寸,同时标明树脂材料牌号、磁粉体系。图纸还要区分哪些尺寸是成型直接保证,哪些尺寸需要后续后处理修整。表面状态要求,包含毛刺、飞边允许范围,也需注明于图纸技术要求中。环境相关的指标,包含耐温、环境试验的条件,同样需在图纸技术要求部分注明。图纸版本做好管控,新旧版本不能混用,防止错用图纸产出不合格物料。深圳市星创磁业有限公司可协助客户梳理注塑磁图纸的技术要求与标注要点。通过优化工艺参数,注塑磁可在成型精度与材料利用率之间取得平衡。
注塑磁多极磁环转子完成充磁,充磁形成的磁场波形,直接影响配套电机的运行性能。正弦类磁场波形,齿槽转矩脉动可得到缓解,电机运转过程振动噪音更低,多用于对运转平顺度有较高要求的设备。方波波形可以输出更高的转矩,适合着重追求动力输出的驱动类电机。充磁工装的内部导磁结构,决定输出的磁场波形,想要更换波形,就需要对充磁工装做对应调整。模具取向、注塑成型品质同样会对后续磁场波形带来影响,只依靠充磁工装,无法完全弥补成型阶段产生的磁场缺陷。注塑磁支持辐射、轴向、外径、内径多极充磁等多种充磁方式,可满足不同电机的磁场波形需求。公司可提供多种充磁波形方案,用于海尔贝克环形磁性组件、各类注塑磁环。深圳市星创磁业有限公司可结合电机设计目标,给出注塑磁充磁波形与工装选型建议。不当的后处理工序易产生微裂纹、表面划伤,标准化管控可规避隐性成品缺陷。兰州钐钴注塑磁厂家
均匀规整、干燥防潮的优良粒料,是保障注塑磁成品品质稳定的基础条件。兰州钐钴注塑磁厂家
多腔模具可以单次产出多件注塑磁产品,适合大批量订单,各个型腔之间的充模不平衡,会导致不同型腔成品之间的磁性能、尺寸、重量出现明显差异。浇道系统的设计,会直接影响熔体到达各个型腔的时间,熔体到达各个模腔时间差距过大,各个模腔冷却历史不一致,收缩、取向效果产生分化。即便模具浇道设计合理,注塑工艺参数一旦漂移,也会再次打破多腔之间的平衡。量产阶段抽样,需要分型腔分别取样检测,而不是混合取样,这样才可以识别某部分型腔出现异常。模具长期使用,浇道、浇口部位会出现磨损,磨损程度不一样,也会改变各个型腔进料状态。定期做模具保养,维护浇道与型腔状态,维持多腔成型一致性。深圳市星创磁业有限公司在大批量注塑磁生产中,落实多腔模具分型腔抽样检测的管控手段。兰州钐钴注塑磁厂家