商机详情 -
高压磁力黄铜磁吸联轴器
小型磁性联轴器依靠紧定螺钉、夹紧式轴套实现和转轴之间的固定,锁紧结构失效会出现轴和转子相对转动。紧定螺钉点位只做单点锁紧,设备持续振动冲击之下,螺钉存在松退的可能性,多点位锁紧结构可以改善该类状况。轴套与转轴配合面若存在油污、杂质,即便螺钉施加足够锁紧力,运行后仍会发生滑移。装配作业前要清理转轴和轴套的配合表面,螺钉锁紧力矩严格按照工艺要求执行,力矩过小夹持不足,力矩过大容易造成轴套开裂。长时间运行的设备,维护周期内需复查螺钉锁紧状态。深圳市星创磁业有限公司工程团队,可梳理小型磁性联轴器轴套锁紧结构选型思路。多组磁力轮串联传动会存在扭矩损耗,输入端需要预留扭矩余量,星创磁业可做串联工况仿真评估。高压磁力黄铜磁吸联轴器
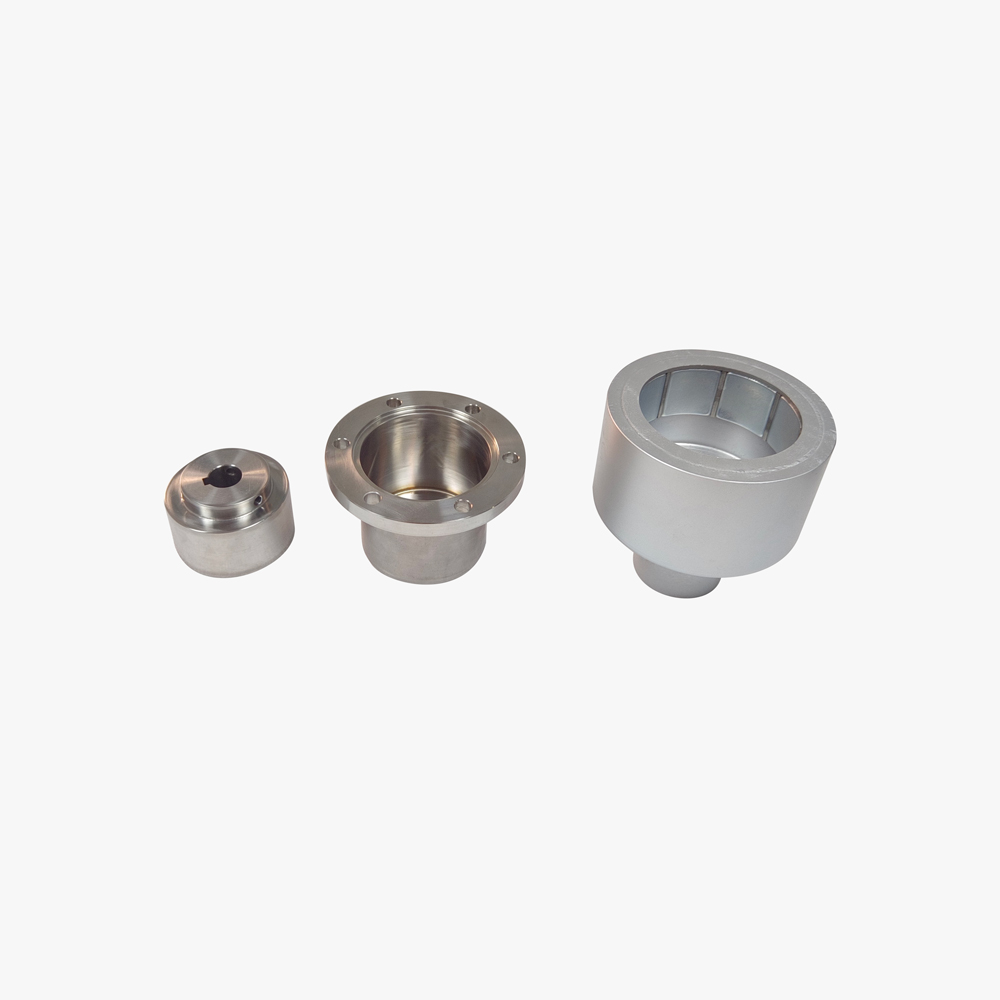
设备运行温度升高,磁力轮、转轴、机架各零部件均会产生热膨胀,磁力轮之间的工作气隙数值随之发生改变。气隙数值变动,直接改变磁场耦合效果,传递扭矩能力会出现上下浮动。不同材质零部件热膨胀系数存在差别,温度变化之后,两套磁力轮的轴心平行度也会受到扰动。结构设计阶段,把温度变化带来的尺寸偏移纳入考量,预留适当的设计余量。样机开展高低温循环试验,采集不同温度工况下的实际输出扭矩。深圳市星创磁业有限公司可借助仿真,预判温度变化对磁力轮气隙带来的影响。高压磁力黄铜磁吸联轴器磁力耦合器因其独特的性能和优势,在多个行业和领域都有广阔的应用。
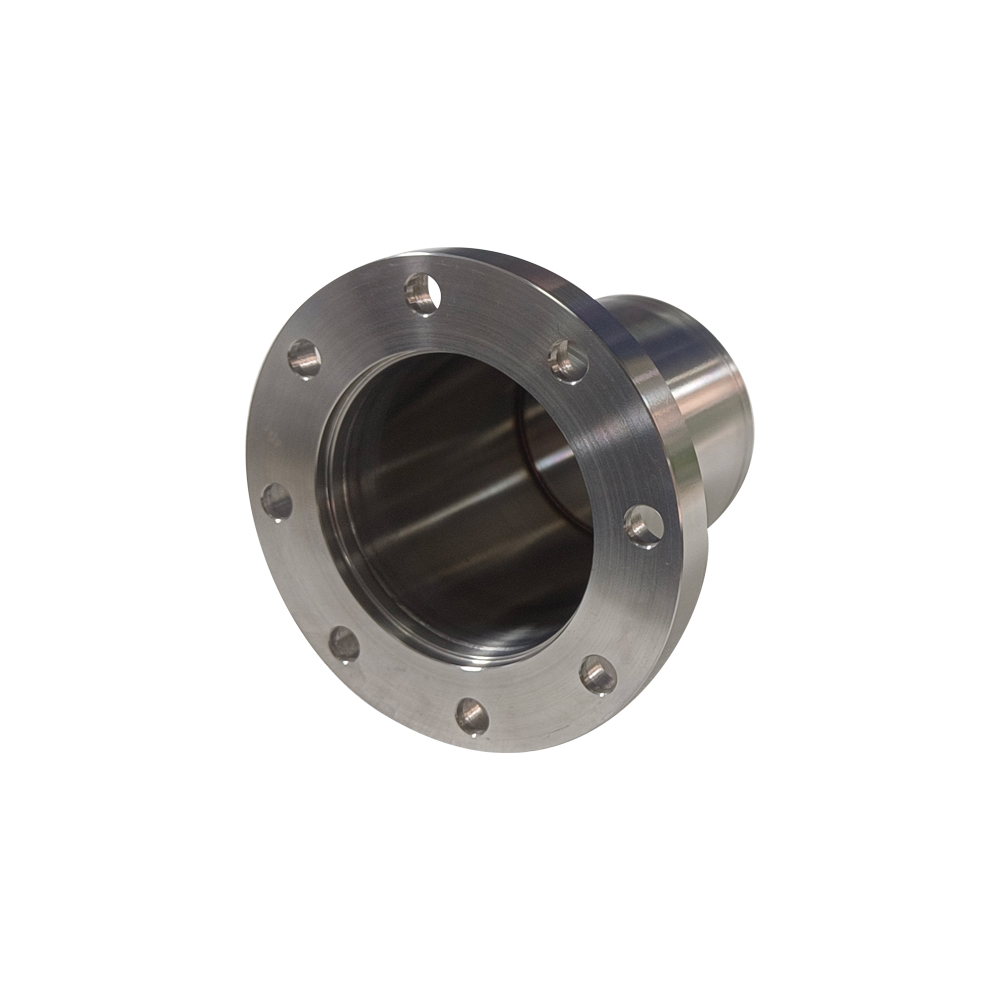
磁性联轴器样机阶段的各项试验全部通过,切换到批量生产环境,原料、工装、装配工艺微小波动,就会暴露出样机阶段没有显现的各类问题。样机多采用手工装配,量产之后使用工装夹具,装配定位、压紧条件发生改变,轴系对中、气隙指标的离散风险会有所上升。样机阶段原料可以进行筛选,大规模投产,原材料批次之间的差异带来的影响会被放大。样机验证更多聚焦功能是否达成,量产阶段需要关注整批产品指标离散,不能以少数样品测试结果表示全部批次。借助FMEA梳理磁环加工、隔离套加工、粘接、充磁、装配全流程潜在失效点。深圳市星创磁业有限公司可完整走完磁性联轴器APQP全流程,保障项目由样机平稳过渡至量产。
永磁耦合器磁环依靠粘接固定在金属骨架,粘接面的预处理质量,对整套部件服役周期影响很大。粘接面只做简单擦拭,油污、氧化层去除不够彻底,胶水与基材结合强度不足。除油、粗化处理之后,需在规定时间内完成点胶作业,放置时间太久,粘接面会再次生成氧化层。点胶作业环境湿度也要管控,高湿环境会干扰胶水固化反应,固化之后粘接层内部生成微小气孔。固化阶段,维持规定的温度,不要提前施加外部载荷。深圳市星创磁业有限公司工程团队,可给出永磁耦合器磁环粘接面预处理工艺参考。电机磁性联轴器具备出色的性能表现,能够适应各种复杂工况。
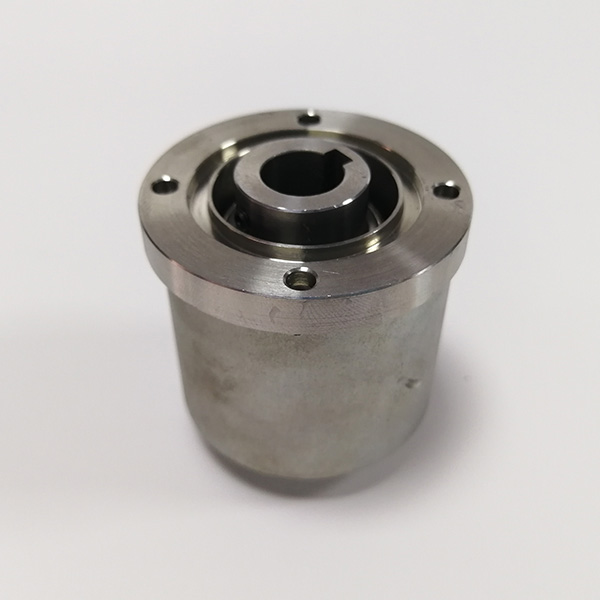
化工与制药生产流程当中,介质泄漏会带来生产安全、产品品质层面的各类风险,永磁联轴器非接触传动的结构特性,可实现动力传递环节的隔离密封。反应搅拌设备、输送泵类设备可配置永磁联轴器,隔离生产介质和驱动端设备,介质很难越过隔离结构向外溢出。制药生产流程对于物料洁净度有较高要求,部件无需润滑剂的特性,规避润滑剂渗漏对生产物料形成污染。化工现场会接触腐蚀性介质,壳体与隔离构件就要选用耐受腐蚀的材质,依据官网选型指引,隔离套材质需根据介质特性、压力条件综合选择,可供选用的材质包含304/316L不锈钢、钛合金、哈氏合金、陶瓷、PEEK等多个品类,选型时需结合具体工况确定。不同生产流程对应的负载、介质特性、现场环境存在区别,永磁联轴器的壳体、隔离套、磁体都要对应工况完成选型。设备投产之后,依旧要维持基础的巡检工作,观察隔离构件的状态变化,及时发现构件存在的损伤迹象。生产现场的安全管控要求,会直接约束联轴器整套部件的材质与结构设计方向。深圳市星创磁业有限公司可面向化工制药行业,输出适配工况条件的永磁联轴器磁性组件。非接触磁力轮在多个行业领域均展现出重要的应用价值。限矩永磁磁滞联轴器批发厂家
异物进入磁力轮间隙会改变磁场耦合效果,壳体防护罩可阻挡碎屑,星创磁业梳理防护结构参考。高压磁力黄铜磁吸联轴器
隔离套法兰焊接会产生局部残余应力,部件投入交变温度、压力工况,残余应力会成为裂纹萌生的诱因。焊接之后可以做对应的去应力处理,降低部件内部残余应力水平。去应力处理的温度、保温时长,需要匹配隔离套基材,参数设置不当,会改变基材的力学及耐腐蚀性能。完成去应力工序之后,开展无损检测,排查焊缝以及热影响区域的微观缺陷。批量生产,借助SPC管控焊接以及热处理工序的工艺参数波动。深圳市星创磁业有限公司对隔离套焊接及去应力工序落实完整过程管控。高压磁力黄铜磁吸联轴器