商机详情 -
成都圆柱注塑磁价格
水泵铁氧体与其他常用于电机的磁性材料(如钕铁硼、钐钴)相比,存在明显差异,明确了其在水泵中的应用边界。从磁性能来看,水泵铁氧体的磁能积((BH)max)为20-40kJ/m³,远低于钕铁硼(80-400kJ/m³),因此能为水泵电机提供中低转矩,适配功率≤15kW的中小型水泵;钕铁硼则适合高功率水泵(>15kW),但成本过高,不利于中小型水泵的成本控制。从耐环境性来看,水泵铁氧体耐潮湿、耐腐蚀性优于钕铁硼(钕铁硼易因潮湿锈蚀),无需额外镀层防护,更适配水泵潮湿工作环境;钐铁硼虽耐温性好,但成本更高,用于高温环境下的特殊水泵(如锅炉给水泵),不适用于普通水泵。从成本与加工来看,水泵铁氧体原料成本低、加工工艺简单(烧结工艺成熟),适合水泵批量生产;钕铁硼需复杂的稀土提纯工艺,成本高且加工难度大,在高功率水泵中少量应用。综上,水泵铁氧体凭借成本、耐潮湿性优势,成为中小型普通水泵的选择磁性材料,而钕铁硼、钐钴则适配特殊高要求水泵场景,形成互补应用格局。当产品对抗冲击性能提出要求时,尼龙基注塑磁能提供结构支撑。成都圆柱注塑磁价格
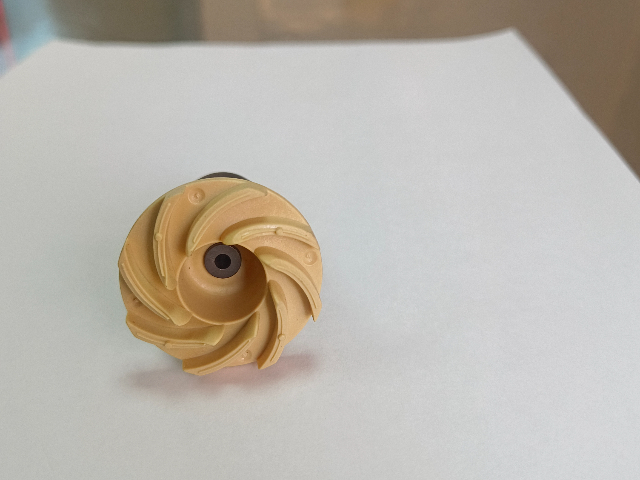
水泵铁氧体是指专门应用于水泵电机或磁性部件的铁氧体磁性材料,主要成分为氧化铁与锌、锰、镍等金属氧化物,通过烧结或注塑工艺制成,重心作用是在水泵中提供稳定磁场,实现电能与机械能的转化,驱动水泵叶轮旋转以完成液体输送。在水泵系统中,它多作为电机转子的重心磁性部件——当电机定子线圈通电产生磁场时,水泵铁氧体转子在磁场作用下产生转矩,带动叶轮高速旋转,使泵体内液体获得动能,实现从低水位到高水位或远距离的输送。其适用范围覆盖家用小型离心泵、工业管道泵、农业灌溉泵等多种水泵类型,尤其适配中低功率水泵(通常功率≤15kW),凭借稳定的磁性能与适配性,成为水泵电机中不可或缺的基础磁性材料,保障水泵长期稳定运行,满足家庭供水、工业循环、农业灌溉等场景的液体输送需求。呼和浩特钐铁氮注塑磁批发厂家通过充磁方式的调整,注塑磁可以形成不同磁极分布,以配合设备运行逻辑。
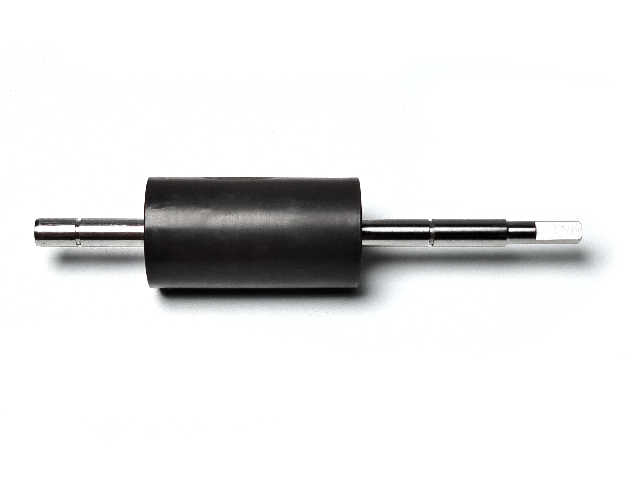
电机注塑磁转子的使用维护需关注四点,以保障性能与寿命。一是控制温度:尼龙基体转子长期耐温≤100℃,PPS基体≤200℃,需避免电机过载发烫,超温时立即停机,防止基体软化、磁粉退磁。二是防冲击振动:虽有韧性,但摔落、碰撞可能导致转子开裂、磁极错位,引发电机异响,需确保电机安装稳固,避免外力冲击。三是保持清洁干燥:灰尘、油污会增加转动阻力,水分可能腐蚀部件,需定期清理电机散热孔,检查洗衣机等设备的密封,防止进水。四是故障处理:若电机卡顿、噪音大、转速降,可能是转子损坏,需停止使用,由专业人员拆解检查,更换时需匹配轴径、磁极数量等参数,避免自行更换导致电机故障。
如果拿转子注塑磁和传统磁性转子对比,很容易发现三个明显区别。首先是“结构集成度”不同,传统转子是“金属基体+磁钢”的组合,比如先做一个铁制的转子底座,再把单独的磁钢片粘在上面;而转子注塑磁是磁性材料和塑料基体一体化的,没有“拼接”的痕迹。其次是“重量和体积”不同,传统转子用金属底座,比较重、体积也大;转子注塑磁用塑料基体,重量能轻30%以上,体积也更小,适合装在小型设备里。结尾是“安装和维护”不同,传统转子的磁钢是粘贴或镶嵌的,时间长了可能会脱落;转子注塑磁是整体的,没有磁钢脱落的风险,安装时也不用额外调整磁钢位置,直接装转轴就行,后续维护更省心,不过它的磁性通常比用高牌号磁钢的传统转子弱一点,不适合用在需要较强磁性的重型设备里。注塑成型工艺让磁体可以一次成型为复杂结构,减少后续加工步骤,提升制造效率。
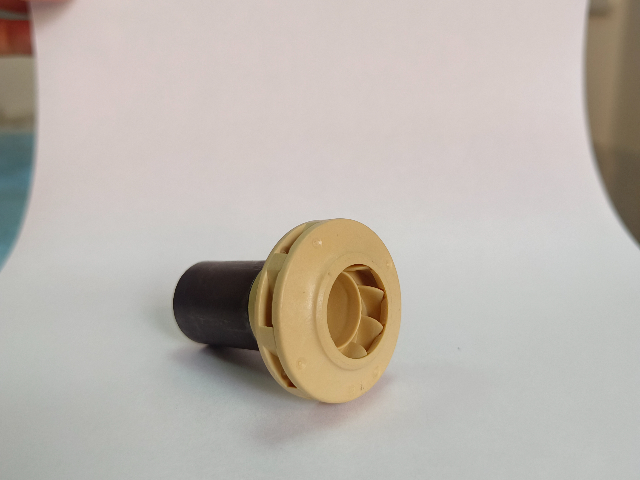
别看转子注塑磁是一个整体,其实它主要由两部分重心材料构成,就像“馅料”和“外皮”的关系。一部分是“磁性粉末”,这是它能产生磁场的关键,常见的有两种:一种是铁氧体磁粉,成本低、耐温性不错,适合对磁性要求不高的普通设备;另一种是钕铁硼磁粉,磁性更强,能让转子传递更大的力,但价格稍高,用在需要动力足的设备里。第二部分是“高分子基体”,相当于把磁性粉末包裹起来的“骨架”,通常是尼龙、PPS这类塑料材料。它的作用是把磁性粉末固定住,让转子有稳定的形状和结构强度,还能保护磁性粉末不被潮湿、灰尘损坏。除了这两部分,还会加一点点“助剂”,比如让磁性粉末和塑料结合更紧密的偶联剂,以及让注塑过程更顺畅的润滑剂,不过这些助剂含量很少,主要还是靠磁性粉末和高分子基体发挥作用。复杂曲面或异形结构的磁体,可通过注塑方式直接成型,减少装配误差。长春粘接注塑磁厂家
通过调节磁粉种类与配比,注塑磁能够实现不同磁性能表现,满足多样化的应用场景。成都圆柱注塑磁价格
电机注塑磁转子的注塑成型需经三步关键工艺,每步参数控制直接影响产品质量。一步原料预处理:按60%-85%的磁粉占比(依性能需求调整),将磁粉与高分子颗粒混合,通过双螺杆挤出机加热熔融(尼龙220-240℃、PPS300-320℃),充分混炼制成复合颗粒,确保磁粉分布均匀。第二步注塑成型:将复合颗粒投入注塑机,熔融后以80-120MPa压力注入定制模具(精度±0.02mm),模具需匹配转子轴孔、槽型、磁极数量等细节,冷却后取出毛坯。第三步后处理:先去毛刺、修边,再用充磁机按设计(2极、4极等)充磁,结尾检测尺寸(轴孔直径、同轴度等)与磁性能(表面磁强、磁通量),合格后方可用于电机组装,全程需严格把控,确保转子精度与性能达标。成都圆柱注塑磁价格