商机详情 -
南京圆柱注塑磁哪家好
转子注塑磁的注塑成型工艺需严格控制各环节参数,确保产品质量稳定。首先是原料预处理,磁粉易吸潮,需在80-120℃下干燥2-4小时,去除水分,避免成型时产生气泡;磁粉与基体混合采用双螺杆挤出机,控制螺杆转速300-500r/min、挤出温度(尼龙6为220-240℃,PPS为300-320℃),确保混合均匀,制成磁粉含量稳定的颗粒料。其次是注塑参数控制,模具温度需匹配基体材质(尼龙6模具温度60-80℃,PPS模具温度120-150℃),温度过低易导致结晶不均,影响结构强度;注塑压力控制在80-120MPa,压力过高可能导致模具溢料,过低则填充不饱满;保压时间10-30秒,确保转子致密性(密度偏差≤0.1g/cm³)。结尾是后处理环节,成型后的转子需在120-150℃下退火1-2小时,消除内应力,减少变形;随后进行充磁处理,采用多极充磁模具,根据设计磁极数量(如8极)调整充磁电流(通常1000-3000A),确保磁极分布均匀,表面磁强偏差≤5%。在小型驱动系统中,注塑磁能够以紧凑结构输出稳定磁场,适应精细化装配需求。南京圆柱注塑磁哪家好
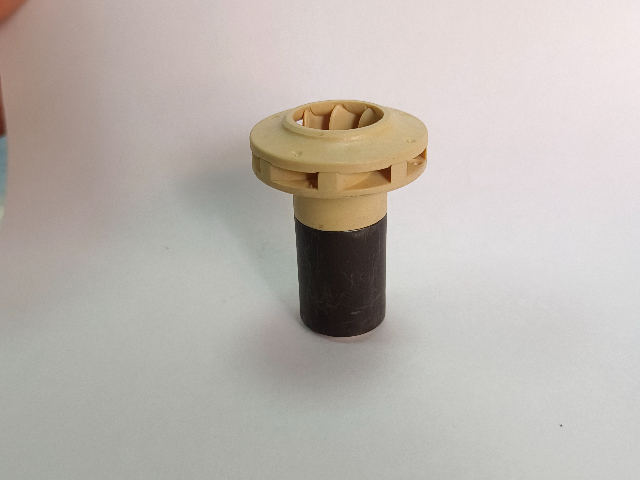
注塑磁定制项目,图纸信息完整清晰,是确保交付产品符合预期的基础。除常规外形尺寸、形位公差之外,取向方向、充磁的极数、充磁波形要求,都要在图纸上明确体现,此类信息缺失,加工完成的成品磁场效果会不符合电机设计预期。嵌件包胶类产品,图纸标注嵌件定位尺寸,同时标明树脂材料牌号、磁粉体系。图纸还要区分哪些尺寸是成型直接保证,哪些尺寸需要后续后处理修整。表面状态要求,包含毛刺、飞边允许范围,也需注明于图纸技术要求中。环境相关的指标,包含耐温、环境试验的条件,同样需在图纸技术要求部分注明。图纸版本做好管控,新旧版本不能混用,防止错用图纸产出不合格物料。深圳市星创磁业有限公司可协助客户梳理注塑磁图纸的技术要求与标注要点。南京圆柱注塑磁哪家好注塑磁的密度相对较低,在轻量化设计趋势下具有实际应用价值。
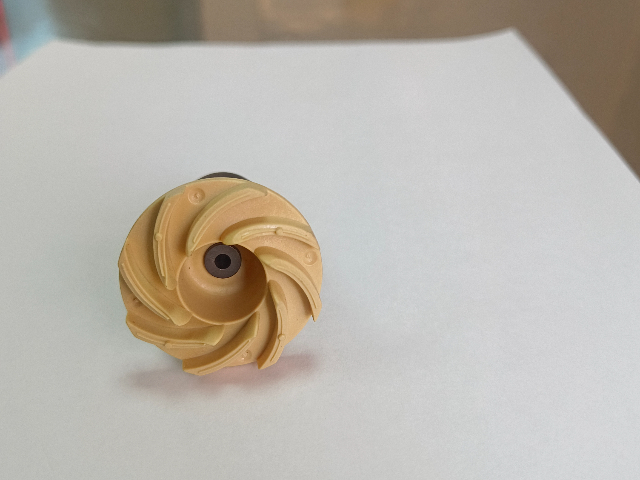
注塑磁转子完成充磁得到的磁场波形,会直接影响电机的转矩脉动、噪音水平。正弦类磁场波形可降低转矩脉动,适配对运转平顺度有较高要求的小型电机设备;方波波形可以输出更大转矩,面向动力驱动类设备。充磁工装内部导磁结构决定磁场波形输出效果,想要更改波形就要调整对应的工装结构。模具取向效果、注塑成型品质同样会对后续磁场波形带来干扰,只依靠充磁工装无法弥补成型阶段产生的磁场缺陷。样机开发阶段,磁场波形检测需要纳入验证清单,不宜只依靠外观与尺寸判定产品可用。注塑磁支持灵活多变的充磁方式,包括辐射充磁、轴向充磁、分布于外径或内径的多极充磁及其他特殊充磁方式。公司可提供多种充磁波形方案用于各类注塑磁转子组件。深圳市星创磁业有限公司结合电机设计目标,提供注塑磁转子充磁工装选型相关技术建议。
电机注塑磁转子的使用维护需关注四点,以保障性能与寿命。一是控制温度:尼龙基体转子长期耐温≤100℃,PPS基体≤200℃,需避免电机过载发烫,超温时立即停机,防止基体软化、磁粉退磁。二是防冲击振动:虽有韧性,但摔落、碰撞可能导致转子开裂、磁极错位,引发电机异响,需确保电机安装稳固,避免外力冲击。三是保持清洁干燥:灰尘、油污会增加转动阻力,水分可能腐蚀部件,需定期清理电机散热孔,检查洗衣机等设备的密封,防止进水。四是故障处理:若电机卡顿、噪音大、转速降,可能是转子损坏,需停止使用,由专业人员拆解检查,更换时需匹配轴径、磁极数量等参数,避免自行更换导致电机故障。铁氧体、钕铁硼、钐铁氮磁粉性能不同,可适配各类电机转矩与工况需求。
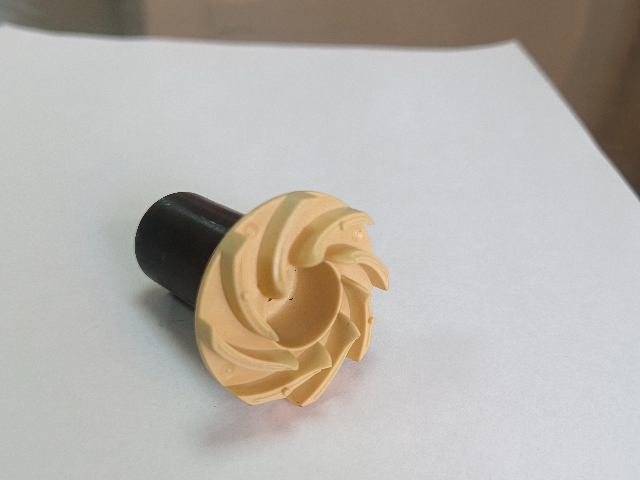
部分设备会在低温环境开展工作,注塑磁转子的高分子基体在低温条件下力学特性会发生改变。尼龙基体注塑磁转子,低温环境冲击韧性出现回落,承受冲击载荷开裂风险升高。PPS基体低温力学表现相对更稳定,更适合经历低温环境的设备。磁粉磁性能也会随温度变化,低温工况选型时,磁体抗退磁能力需预留足够裕量。整机样机复刻低温条件开展耐久验证,不能只依靠常温测试结果直接判定产品可用。低温环境下,注塑磁部件和金属嵌件热胀冷缩系数不一致,界面位置生成内应力,结构设计需缓解这类应力。公司全套模拟测试资源可复刻低温环境,开展注塑磁转子可靠性摸底。注塑铁氧体在‑40°C低温环境下存在聚合物基体脆化风险;注塑钐铁氮在‑40°C低温条件下性能保持率>95%。深圳市星创磁业有限公司针对低温工况,提供注塑磁转子基体牌号筛选的技术支持。通过材料组合与工艺调控,注塑磁的性能参数具备一定可塑空间。南京圆柱注塑磁哪家好
铁氧体注塑磁适配常规场景,性价比突出,钕铁硼注塑磁性能优异,适配轻量化小型电机。南京圆柱注塑磁哪家好
注塑磁部件长期处在温度循环、潮湿、载荷交替的工况,高分子基体材料会逐步发生老化,导致整机性能变化。基体老化之后,部件韧性下降,受到冲击更容易出现开裂。部分工况之下,树脂基体还会出现环境应力开裂,部件外表产生细密裂纹,裂纹逐步向内扩展。磁粉被树脂包裹,只要基体没有出现大面积破损,磁性能不会快速恶化;基体开裂后水汽侵入,磁粉就有被侵蚀的风险。老化失效属于缓慢演变的过程,前期外观变化微弱,不容易直接肉眼识别,需要借助抽样环境老化试验来提前预判。样机阶段开展对应的老化模拟测试,提前暴露潜在风险,不宜完全依赖终端现场使用反馈。深圳市星创磁业有限公司可提供注塑磁部件老化模拟测试,评估产品长期服役表现。南京圆柱注塑磁哪家好