商机详情 -
油箱定型工序水冷机自动化集成方案
该款水冷机适配汽车塑料燃油箱吹塑成型冷却工序,设备配置双工位布局,单工位空间尺寸设置为 1250×820×950mm,两个工位能够错峰开展冷却作业,工位切换耗时控制在 7~12s,借此缩短单件产品整体生产用时。整机搭载闭式自动水循环管路,系统设定常规运行水温区间 18~32℃,内置板式换热器换热面积 11.6㎡,依靠水循环持续带走塑件成型余热。机身配备机械式锁位构件,锁合行程 150mm,锁紧力可在 350~620N 区间调节,固定工件过程降低晃动概率。设备布设多路喷淋管路,单支路喷淋孔径 2.8mm,管路水压可在 0.15~0.65MPa 分档调控,外接 RS485 工业通讯端口,能够对接车间原有吹塑主机控制系统,依托联动设置减少现场人工值守时长,适配批量燃油箱常态化定型加工。水循环动力元件选用低噪机型,设备运转声响偏低,优化车间整体作业环境。油箱定型工序水冷机自动化集成方案
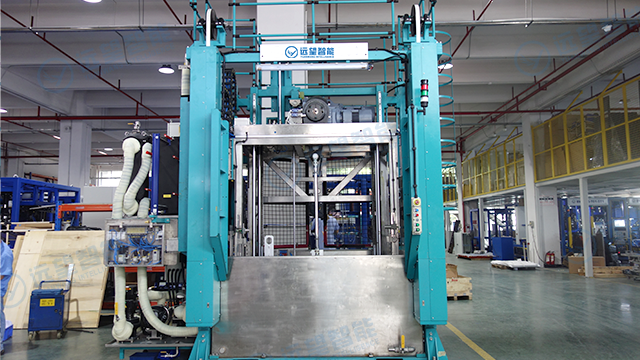
水冷机制冷侧配置风冷式冷凝机组,机组额定输入功率 12.3kW,制冷剂填充量 11.2kg,运行环境适配环境温度 5~38℃的生产车间。双工位交替作业逻辑依托 PLC 程序管控,程序内设 20 组工位时序参数,可根据产线节拍修改启停间隔。自动水循环系统加装篮式过滤器,滤网孔径 80 目,过滤器筒体容积 3.2L,定时截留水体杂质,延缓管路内壁结垢速度。锁位部件选用 45 号调质钢材,经过氮化耐磨处理,构件往复开合测试可达 12 万次以上。喷淋系统总管分流为六路子管,每路子管加装手动调压阀,阀件调节量程 0.12~0.7MPa,设备侧面布设三组外接信号接口,接收前端成型设备的启停信号,实现工序联动运转,减少半成品中转带来的人工消耗。襄阳节能水冷机管路分流结构经过流体测算,喷淋出水流量分布均衡,塑件各处同步降温。

电控柜体内部温湿度控制依靠自然通风,在柜体的顶部开设有百叶通风口,通风面积为0.09㎡,可以及时散去电气元件工作时产生的热量。双工位生产数据每小时自动存档,存档数据包含水温、水压、运行时长多类工艺信息。水循环系统停机排空阀设在管路低点,停机可排空存水避免低温冻裂管路。机械锁橡胶缓冲垫邵氏硬度 55HA,缓冲形变回弹率高于 75% 反复使用不易失效。喷淋出水温度实时汇总至中控屏,依托数据微调自动化联动时序,设备端子标识采用耐磨损刻印工艺,长期车间环境字迹不易磨除。
整机散热系统风量测算值 12800m³/h,大风量气流快速带走冷媒热量,保障高温环境制冷输出稳定。双工位平台沥水坡度统一 4°,废水依靠重力自然回流循环系统,减少人工清理积水工作量。水循环压力传感器量程 0~1.0MPa,测量精度 0.5 级,实时反馈管路水压至控制系统。锁位底座减震橡胶硬度 70HA,隔绝机组震动传递至定位工装。喷淋水压升降速率每秒不超 0.02MPa,平缓调压防止水流冲击工件,设备通讯线缆屏蔽层接地,削弱车间变频设备带来的电磁干扰。温度指令下达后制冷快速响应,紧跟流水线输送节奏,匹配不间断生产模式。
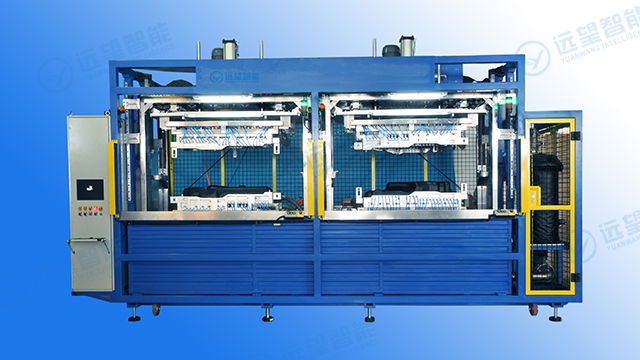
设备出厂冷媒充注量按照额定值 ±3% 管控,充注完成保压 48 小时检漏,杜绝冷媒微量泄漏隐患。双工位腔体内部空气经过喷淋水汽置换,腔体空气温度快速贴近水温加速塑件散热。自动水循环管路止回阀开启压力 0.015MPa,避免停机水体倒流造成水泵空转。机械锁气缸进气调速阀可微调进出气流量,更改锁具开合快慢适配生产节拍。喷淋各支路单独配置排气小口,定期排出支路积气保障出水均匀,设备外接信号线线号印刻标识,简化后期自动化线路故障排查。通过配套通讯线缆和吹塑主机相连,出料完成后自动转运至冷却工位加工。东莞水冷机制造
控制面板搭载参数显示屏,水压、水温数据直观呈现,方便现场调试参数。油箱定型工序水冷机自动化集成方案
该水冷设备出厂会进行保温性能检测,在常温处静置 24 小时水箱水温温升不超过 2.2℃,保温构造达标。双工位定位工装卡槽内镶嵌有软质胶条,胶条厚度为 3mm,即便是硬质工装也不会划伤塑料箱体外壁。自动水循环补水启动延迟 3s,避免液面瞬时波动触发频繁启停补水阀。机械锁气缸进气口内置滤网,滤网精度 40 目阻挡气源杂质进入缸体。喷淋水压调整步长 0.01MPa,小步长微调适配精细化工艺调试,设备自动化接线端子配有编号卡片,卡片粘贴稳固不易脱落混淆。油箱定型工序水冷机自动化集成方案