商机详情 -
芜湖水冷机选型
该款水冷机适配汽车塑料燃油箱吹塑成型冷却工序,设备配置双工位布局,单工位空间尺寸设置为 1250×820×950mm,两个工位能够错峰开展冷却作业,工位切换耗时控制在 7~12s,借此缩短单件产品整体生产用时。整机搭载闭式自动水循环管路,系统设定常规运行水温区间 18~32℃,内置板式换热器换热面积 11.6㎡,依靠水循环持续带走塑件成型余热。机身配备机械式锁位构件,锁合行程 150mm,锁紧力可在 350~620N 区间调节,固定工件过程降低晃动概率。设备布设多路喷淋管路,单支路喷淋孔径 2.8mm,管路水压可在 0.15~0.65MPa 分档调控,外接 RS485 工业通讯端口,能够对接车间原有吹塑主机控制系统,依托联动设置减少现场人工值守时长,适配批量燃油箱常态化定型加工。预留标准外接端口,可对接前端吹塑设备,搭配自动化产线缩减人力投入。芜湖水冷机选型
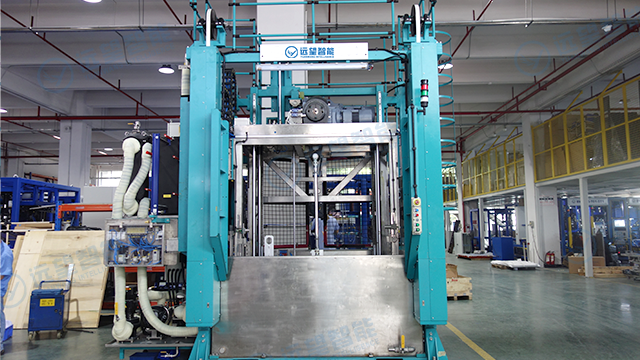
电控箱体内部布线线槽分隔布置,动力线槽与控制线槽物理隔离,从而降低电源谐波干扰传感信号的情况发生概率。双工位工序完成后松锁延时依靠 PLC 计时器进行管控,计时精度为0.1s,保障工件冷却定型完全再开启锁具。水循环过滤器压差达到 0.1MPa 时提示滤芯清理,压差数值实时在屏幕弹窗展示。机械锁传动销轴淬火硬度 HRC28,磕碰磨损速率得到控制。喷淋总管加装稳压阻尼器,削弱水压瞬时脉冲波动,外接航空插座分电源与信号两类,分区插接规避接线失误。双工位水冷机冷却解决方案设备搭载自动水循环构造,持续管控水温,让冷却工况长期保持平稳状态。

该水冷设备的机组冷媒管路经过氦检进行检漏,检漏精度 1×10⁻⁶Pa・m³/s,严控冷媒微量泄漏隐患。双工位冷却时序可分段设置预冷、主冷两段参数,两段时长自由搭配适配不同成型工艺。自动水箱内部加装防涡板,避免水泵吸水形成漩涡吸入空气降低水循环效率。机械锁卡扣弹簧线径 2.5mm,弹簧疲劳测试五万次形变不超 5%。喷淋出水落点经过工装模拟定位,落点贴合箱体换热关键区域,设备外接开关量端子并联续流二极管,保护接入的自动化小型继电器。
该水冷设备的整机电缆进线口配备有橡胶护线圈,线圈孔径可以适配线缆外径,封堵缝隙从而阻挡粉尘水汽进入电控柜。双工位冷却腔体边角采用圆弧进行过渡,圆弧半径为25mm,避免尖角处积攒喷淋水垢造成难以清理。水循环系统旁通阀采用三通结构,切换水路不用拆装管路提升检修效率。机械锁限位块表面打磨抛光,减少和工件磕碰产生的划痕瑕疵。喷淋喷嘴进水口内置小型滤网,滤网孔径 0.5mm 阻拦细小杂质堵孔,设备自动化线路分色进行布线,火零地三色进行区分从而减少接线失误。喷淋出水强弱按需变动,厚壁油箱加大水流,薄壁塑件调低喷淋出水力度。
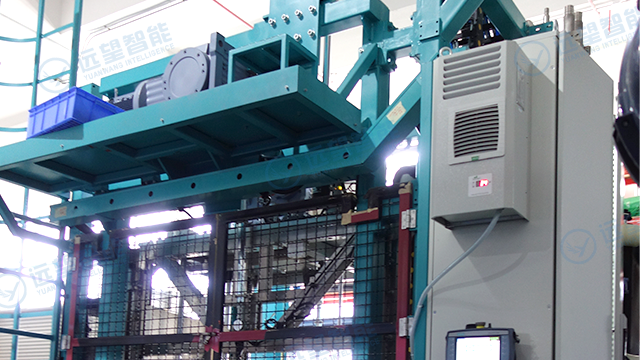
机组散热翅片间距 2.1mm,翅片表面积合计 36.8㎡,大风量风机配合翅片完成冷媒散热,适配南方高温厂区连续生产。双工位上下料开口高度 920mm,适配常规机械手夹爪进出取放工件,减少工装干涉问题。自动水循环系统水质取样口设在水箱侧壁,取样管径 DN15,便于定期抽检水体硬度与洁净度。锁位传动链条节距 12.7mm,链条表面浸油防锈,露天潮湿厂房也能维持构件运转顺畅。喷淋出水雾化系数可通过调压改动,低压工况水流细密、高压工况水柱集中,设备兼容多路开关信号输入,并且联动周边裁切、转运类辅助设备。水温浮动范围控制在合理区间,温度波动减小,箱体成型尺寸偏差得到管控。吹塑后道冷却水冷机厂家
全工序适配各类车用塑料油箱,远望智能水冷设备适配国内外多数吹塑生产线。芜湖水冷机选型
该水冷机的冷凝风机采用外转子电机结构,电机运转温升低于 45K,即便是长时间满载运行也不容易过热停机。双工位平台更换工装耗时可控在 180s 以内,可以快速换型适配多品类燃油箱穿插生产。自动水循环系统配备旁通管路,检修主泵时启用旁通保障水体循环不间断。机械锁架焊接后经过喷砂除锈,表面附着力达到标准并且不易掉漆锈蚀。喷淋管路沿着腔体顶部横向布设,依靠重力导向水流落向工件表层,设备兼容 NPN 型接近开关接入,用于自动化工件在位检测。芜湖水冷机选型