商机详情 -
汽车内外饰喷胶设备生产商
涂胶设备的双机器人喷胶系统在汽车内饰 “定制化纹理表皮”(如带有立体花纹的 PVC 表皮)喷胶中的纹理避让控制,确保喷胶不破坏表皮的装饰纹理。定制化纹理表皮的纹理深度达 0.3-0.5mm,传统喷胶易导致胶水填充纹理凹陷处,影响外观质感(纹理清晰度下降 40%)。系统采用 “纹理扫描 + 路径偏移” 技术:机器人末端搭载高分辨率线阵相机(扫描精度 0.01mm),喷胶前先扫描表皮纹理的三维形貌,识别纹理凸起与凹陷区域;根据扫描结果,自动将喷胶路径偏移至纹理凸起区域(偏移量 0.2-0.3mm),避开凹陷处,确保胶层只覆盖在凸起区域的粘接面,不填充纹理凹陷。机器人速度降至 400-500mm/s,配合 15° 窄喷幅,使胶线准确沿凸起区域边缘分布,胶线宽度控制在 1.2-1.5mm。胶水选用高流动性 PUR 胶(粘度 1500mPa・s@60℃),雾化颗粒调至 60-100μm,确保胶层薄而均匀,不堆积在纹理边缘。喷胶完成后,通过视觉相机检测纹理清晰度(要求≥90%),不合格件自动分流至返工工位。通过纹理避让控制,定制化纹理表皮的喷胶后纹理清晰度保留率达 95% 以上,完全满足汽车内饰个性化装饰需求,同时粘接强度达 1.3N/mm,确保长期使用不脱落。汽车内饰涂胶设备喷枪压力 < 0.6MPa,适合薄型布料包覆前的低损伤喷胶。汽车内外饰喷胶设备生产商
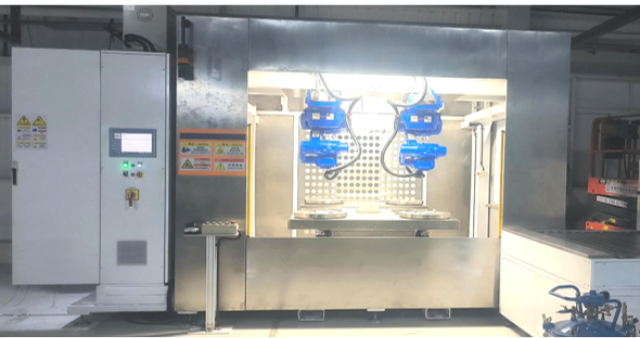
涂胶设备的恒温定时流水线烤箱在高湿度环境(如夏季车间相对湿度 85%)下的防潮设计,解决了高湿度导致的胶层受潮、干燥时间延长问题。烤箱配备除湿模块(除湿量 1kg/h),在热风循环系统中加入除湿装置,将烤箱内的相对湿度控制在 40%-50%(车间湿度 85% 时),避免潮湿空气与胶层接触导致的胶水吸湿(吸湿率从 5% 降至 1%),确保胶层正常固化。烤箱的加热管采用 “干烧保护” 设计,当烤箱内湿度超过 60% 时,自动提升加热管功率 10%,同时延长干燥时间 5%,补偿湿度对干燥速度的影响(如干燥时间从 60 秒延长至 63 秒)。烤箱的入口与出口设置风幕装置(风速 5m/s),形成空气屏障,防止车间潮湿空气进入烤箱内部,入口风幕温度设为 60℃,出口风幕温度设为 50℃,进一步降低潮湿空气的侵入。此外,烤箱内的温度传感器采用防结露设计(传感器表面涂覆憎水涂层),避免高湿度导致的传感器结露,确保温度检测精度(±2℃)。通过防潮设计,高湿度环境下的胶层干燥合格率达 98.5%,干燥后胶层的耐水性(浸泡 24 小时后的粘接强度保留率)从 80% 提升至 92%,完全满足汽车内饰的耐候性要求。汽车内外饰喷胶设备生产商涂胶设备转台式双工位 + 恒温烤箱,实现布料包覆前喷胶、固化一体化作业。
涂胶设备的转台式双工位在汽车内饰 “大尺寸异形件”(如汽车天窗框架)喷胶中的定位与支撑优化,解决了大尺寸件喷胶时的 “晃动”“变形” 问题。针对大尺寸件重量大(5-8kg)、易弯曲特点,工位工作台采用 “加强型铝合金框架”(壁厚 8mm),台面铺设 10mm 厚钢板,承载能力提升至 20kg,避免台面弯曲导致的工件定位偏差。固定机构采用 “多点联动吸附 + 机械顶撑” 组合:工作台面均匀布置 16 个真空吸盘,根据天窗框架的轮廓分布在关键支撑点;同时在框架下方设置 4 个可调节机械顶撑,顶撑面采用硅胶材质,通过激光位移传感器监测框架平面度,实时调整顶撑高度,确保框架平面度误差≤0.1mm。转台驱动系统升级为大功率伺服电机(扭矩 150N・m),配合高精度行星减速器,转台旋转时的角速度波动≤0.05rad/s,避免离心力导致大尺寸件边缘晃动(晃动量≤0.05mm)。通过定位与支撑优化,大尺寸天窗框架的喷胶路径偏差控制在 ±0.08mm 以内,胶层均匀性误差≤3%,后续与玻璃的粘接间隙≤0.1mm,满足天窗密封性能要求。
涂胶设备的转台式双工位在高精度内饰件(如汽车仪表盘显示屏边框塑料件)喷胶中的微米级定位控制,满足了高精度粘接的需求。工位采用 “光学定位 + 机械限位” 复合定位方案:工作台面安装高精度光学定位相机(分辨率 500 万像素,定位精度 ±0.005mm),拍摄显示屏边框上的 3 个定位标记点,计算边框的实际位置与理论位置偏差(≤0.01mm),PLC 控制工作台的微米级调节平台(X/Y/Z 三轴,调节精度 ±0.001mm),将偏差补偿至 0;同时在边框四角设置机械限位块(精度 ±0.005mm),防止调节过度导致的位置超差。固定机构采用 “真空吸附 + 柔性压块”:吸附孔直径 0.3mm,吸附压力 - 0.085MPa,提供稳定吸附力(≥50N);柔性压块采用聚氨酯材质(硬度 60 Shore A),轻轻压在边框边缘,避免吸附力过大导致的边框变形(变形量≤0.005mm)。转台驱动采用直驱电机(扭矩 100N・m,定位精度 ±0.001mm),替代传统谐波减速器,消除传动间隙,转台旋转后的位置偏差≤0.005mm。通过微米级定位控制,高精度内饰件的喷胶路径偏差≤0.01mm,胶线宽度偏差≤0.05mm,后续与显示屏的粘接间隙≤0.02mm,完全满足汽车仪表盘高精度装配的要求。涂胶设备双机器人速度 500-1000mm/s,高速喷胶满足汽车塑料内饰量产需求。
涂胶设备的恒温定时流水线烤箱在不同季节环境下的温度补偿设计,确保了喷胶后干燥质量的稳定性。烤箱配备环境温度传感器(测量范围 - 10℃~40℃),实时监测车间环境温度,当环境温度偏离标准温度(25℃)时,自动启动温度补偿:冬季环境温度低至 5℃时,烤箱加热功率自动提升 15%(从 15kW 增至 17.25kW),同时延长干燥时间 10%(如从 60 秒增至 66 秒),确保胶层干燥充分;夏季环境温度高至 35℃时,加热功率降低 10%(从 15kW 降至 13.5kW),干燥时间缩短 5%(如从 60 秒降至 57 秒),避免胶层过度干燥导致的脆性增加。烤箱内部采用 “多区域温控” 设计,分为入口区、中间区、出口区三个单独的温控区域,每个区域配备 2 个温度传感器与 1 组加热管,通过 PLC 分别控制各区域温度:入口区温度略低(如 55℃),避免工件刚进入烤箱时因温差过大产生冷凝水;中间区温度达设定值(如 60℃),确保胶层关键干燥;出口区温度略低(如 50℃),使工件缓慢降温,避免热应力导致的变形。汽车内饰涂胶设备恒温烤箱流水线设计,与喷胶工位无缝衔接,提升效率。汽车内外饰喷胶设备生产商
汽车内饰涂胶设备转台式双工位,可同步进行塑料喷胶与皮革上料作业。汽车内外饰喷胶设备生产商
涂胶设备的胶水称重精密计量系统在低温环境(如冬季车间温度 5℃)下的精度保障措施,解决了低温导致胶水粘度升高影响计量精度的问题。系统配备胶水加热保温装置:胶水储罐外层包裹加热套(功率 1kW),通过温度控制器将胶水温度稳定控制在 25±2℃,降低低温导致的粘度升高(粘度从低温时的 5000mPa・s 降至 2000mPa・s),确保胶水流动顺畅。供胶管路采用伴热带加热(功率 20W/m),管路温度与储罐温度保持一致(25±2℃),避免管路内胶水因温度过低产生凝固堵塞。称重传感器配备温度补偿模块,当环境温度低于 10℃时,模块自动修正传感器的输出信号(如温度每降低 1℃,修正系数调整 0.5%),抵消低温对传感器精度的影响(低温时传感器精度从 ±0.1g 提升至 ±0.08g)。此外,系统在低温环境下延长胶量校准时间(从 5 分钟延长至 10 分钟),增加校准次数(从 10 次增至 20 次),确保校准结果更准确。通过这些措施,低温环境下的出胶重量精度误差仍控制在 5% 以内(实际测试误差 3.2%),胶量稳定性与常温环境(误差 2.8%)基本一致,保障了冬季生产的质量稳定性。汽车内外饰喷胶设备生产商