商机详情 -
工业激光切割汽车内饰塑胶水口切割
汽车顶棚复合面料由多层不同材质粘合而成,激光裁切可同步切开所有叠层,多层切口对齐度依靠设备参数与机器人协同动作把控。双机器人同步控速沿顶棚异形边沿行进,程序统一双臂行进速率,杜绝出现层料错位切割问题。双工位错峰排布上下料时序,一侧完成成品出料立刻装填新面料,实现连续不间断生产。前端操作工批量整理成捆顶棚面料,统一码放至工位置物区,减少零散取料耗时。自动卷帘门封闭加工空间阻隔碎屑,光栅触发异常即刻断光停机,24 小时监控完整留存每日生产数据。更换顶棚特定工装耗时 5 分钟,±0.05mm 公差保障多层面料组装,50~500mm/s 变速适配面料厚度,单件裁切用时管控在 30s 以内。旋转盘采用静音传动结构,工位切换平稳无晃动,保障软性皮革装夹后裁切位置不偏移。工业激光切割汽车内饰塑胶水口切割
激光切割
裁切作业产生的塑料烟尘可搭配外置集尘组件集中收纳,设备本体预留除尘接口,方便后期加装配套辅机优化车间环境。双机器人运行数据实时同步至主控面板,操作人员可直观查看双臂协同运行状态,及时微调程序参数。双工位旋转台采用多点位锁止方案,每个停驻点位经过出厂校准,原料安放后位置稳固不易偏移。前端人工区域预留除尘管路布设空间,减少烟尘飘散影响操作人员作业环境。自动卷帘门闭合后形成密闭加工仓,配合光栅安全预警与全天视频监控完善防护体系。换模卡扣结构简化工装拆装步骤,整体用时控制在 5 分钟,±0.05mm 加工公差维持量产稳定性,50~500mm/s 变速适配带覆膜塑料原料,单件成品加工用时不超出 30s 标准。绿色激光切割用于汽车ABC柱异形切割旋转台电机配备制动组件,工位回转到位即刻锁止,保障装夹原料在裁切时不会移位。
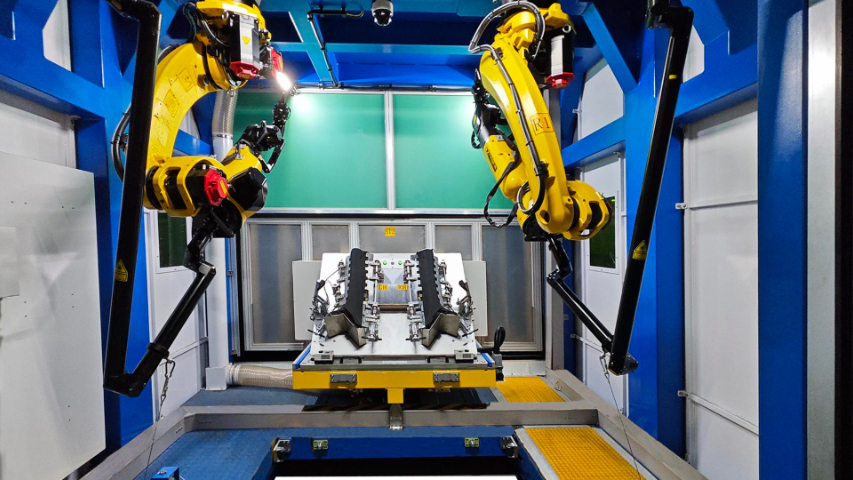
覆膜塑胶内饰件表层附着保护薄膜,激光瞬时热源不会大面积灼伤覆膜,裁切后表层保护膜留存完好,省去后期撕膜防护工序。双机器人依托动态轨迹算法微调走刀位置,跟随曲面 C 柱外形匀速切割,规避薄膜起翘破损。双工位错时进料出料,一个工位加工收尾便立刻切换至备料工位续产,压缩生产线停顿时长。前端操作工集中完成整批次原料覆膜查验,批量摆放至工装位置,优化单次上料效率。设备防护部件协同管控生产,卷帘门隔绝裁切碎屑,光栅防范人员误触光路,全天监控留存异常工况记录。5 分钟即可更换不同覆膜产品工装,±0.05mm 加工公差把控成品尺寸,50~500mm/s 调速适配塑胶厚度,单件工件加工用时不超 30s。
设备主控面板支持外接 U 盘导入新款产品加工图纸,图纸录入完成后系统自动生成裁切程序,减少人工编程耗时,方便新品快速上机。双机器人读取新程序后自主调整协同轨迹,适配全新规格异形立柱试样加工。双工位预留试样特定放置区域,量产与试样错峰在两个工位开展,互不干扰生产进度。前端操作人员可借助面板简易按键调取程序,短时间内完成新品上机筹备。自动卷帘门随程序启停自动闭合,光栅实时监测仓口状态,24 小时监控记录新品调试全过程。更换新品配套模具耗时约 5 分钟,±0.05mm 公差便于把控试样尺寸,50-500mm/s 按需变更速度,单件试样加工用时控制在 30s 之内。跨度 50-500mm/s 的变速区间,可根据材料密度实时调整,兼顾加工品质与产出速率需求。
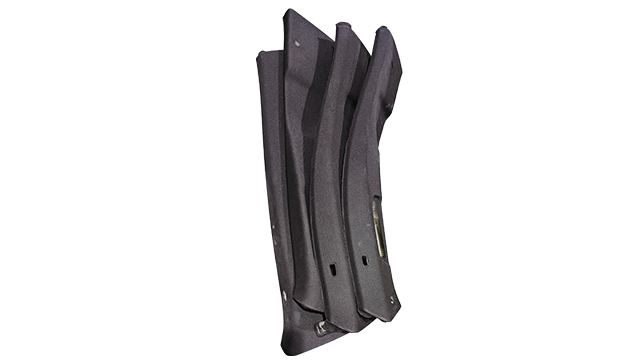
玻纤填充 PP 塑料硬度偏高,激光切割时容易产生硬质碎屑,设备预留除尘风口,可接驳负压管路集中收集碎屑优化车间环境。双机器人加大伺服扭矩适配硬质坯料限位,沿 B 柱异形塑胶轮廓匀速走刀,减少断刀式切割带来的尺寸偏差。双工位台面开槽导流碎屑,碎屑顺着槽口落入收纳盒,减少碎屑堆积影响原料摆放。前端操作工定时清理工位碎屑,维持台面整洁度,加快上料操作速度。自动卷帘门闭合后形成密闭集尘空间,光栅预警人身风险,全天候监控留存碎屑异常堆积时段录像。5 分钟完成工装更换,±0.05mm 公差满足玻纤件装配,50~500mm/s 变速适配原料,单件加工用时控制在 30s 以内。旋转台采用分度锁紧结构,工位切换定位牢靠,避免装料偏移带来的工件尺寸偏差问题。国产激光切割曲面件高精度切割加工
双工位错开启停时序,一个工位加工收尾时另一工位同步备料,实现产线不间断循环作业。工业激光切割汽车内饰塑胶水口切割
人造革包覆立柱构件表层纹路各不相同,激光非接触加工不会压坏表层纹理,成品外观状态可以契合装车外观要求。双机器人依靠协同程序实时微调激光头高度,跟随 A/B/C 柱曲面起伏调整焦点位置,保证切口均匀。双工位回转点位经过反复标定,每次工位停留位置误差偏小,包覆件装夹后定位稳定。前端人工工位设置简易标尺辅助摆料,操作工快速摆正包覆坯料,缩短单件上料耗时。防护系统三类构件协同护航加工,卷帘门阻隔烟尘外泄,光栅预警近身风险,全天监控留存生产录像。快拆模具 5 分钟完成换产调试,±0.05mm 公差把控成品外形,50~500mm/s 变速适配人造革软硬差异,单件裁切用时低于 30s。工业激光切割汽车内饰塑胶水口切割