商机详情 -
低碳激光切割厂家
发泡复合材质的汽车内饰面料同样适配本机裁切工艺,激光非接触加工方式不会挤压发泡层结构,避免成品出现凹陷变形。双机器人依靠闭环运算系统协同走位,拆分三维空间裁切动作,解决异形 A 柱多面轮廓的加工难题。双工位旋转台采用点位定位设计,每次回转停驻点位误差偏小,保障工装安放位置稳定。前端人工工位配套边角余料收纳槽,操作工可同步整理裁切废料,维持工位整洁度。设备防护组件联动设备主控系统,光栅触发信号或是卷帘门异常闭合时,设备即刻暂停激光发射,24 小时录制的监控资料可留存数月用于问题核查。5 分钟即可完成整套模具拆装调试,±0.05mm 加工公差保障同批次产品尺寸统一,50~500mm/s 调速区间适配发泡料不同密度,单件工件加工耗时限定在 30s 标准之中。人机分工明确,人工负责来料质检与摆放,设备包揽裁切、出料,优化整条工序流转效率。低碳激光切割厂家
激光切割
设备运动轴搭载防尘密封配件,裁切产生的塑料粉尘不易侵入传动结构,延缓机械损耗,拉长整机稳定运行周期。双机器人协同运行轨迹定期可通过程序一键自检,自动修正微小走位偏差,适配多批次异形 B 柱量产。双工位旋转台面表层做防滑耐磨处理,皮革、塑料坯料放置后不易打滑移位。前端人工操作台边缘加装防护围挡,阻挡物料滚落地面,减少原料损耗。自动卷帘门、防护光栅与全天候监控组成闭环防护体系,任一环节触发异常都能快速关停激光输出。卡扣式模具配件简化换装步骤,整体换模用时 5 分钟,±0.05mm 公差维持量产一致性,50-500mm/s 灵活变速,常规内饰件单件加工时长落在 30s 管控范围。稳定可靠激光切割曲面件高精度切割加工适配汽车内饰塑料、皮革、纺织布料与 ABC 柱异形塑件的激光裁切作业,加工品类覆盖面广。
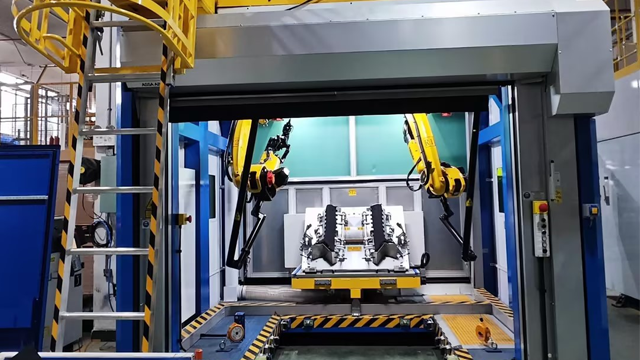
设备激光聚焦镜配备自动吹扫组件,加工过程定时喷出干燥气流吹除镜面粉尘,避免积尘遮挡光路导致焦点偏移,稳定 ±0.05mm 加工公差。双机器人配合吹扫时序调整走刀间歇,吹扫时段小幅抬升激光头远离工件,防止气流扰动坯料位置。双工位吹扫废气顺着除尘管路排出车间,工位周边空气洁净度得到改善,方便操作工就近上料。前端工位远离吹扫出风口,避免气流吹乱摆放中的轻薄布料,优化物料摆放稳定性。三重防护不受吹扫气流干扰,卷帘门、光栅、监控照常执行安全管控职能。快拆模具 5 分钟完成换装,50~500mm/s 变速适配包边原料,常规内饰件单件加工用时低于 30s。
橡胶包边塑料立柱构件外层橡胶弹性佳、内层塑料硬度高,内外两层对应不同加工速度,橡胶选用 300~500mm/s,塑料选用 50~180mm/s 分段裁切。双机器人分层限位工件,激光头沿包边外形连续走刀,同步完成橡胶与塑料两层裁切作业。双工位错峰储备包边坯料,一边出料一边装填新工件,设备持续运转不用停工等候。前端操作工拆分包边坯料分类存放,软硬原料分区码放避免混用上料出错。自动卷帘门阻隔橡胶烟气与塑胶碎屑,光栅守住设备安全入口,全天监控留存包边件生产数据。更换包边配套工装耗时 5 分钟,±0.05mm 尺寸偏差适配组装,单件加工用时落在 30s 区间。前端人工工位配套简易置物台,待加工物料有序码放,减少操作工往返取料耗费的多余时间。
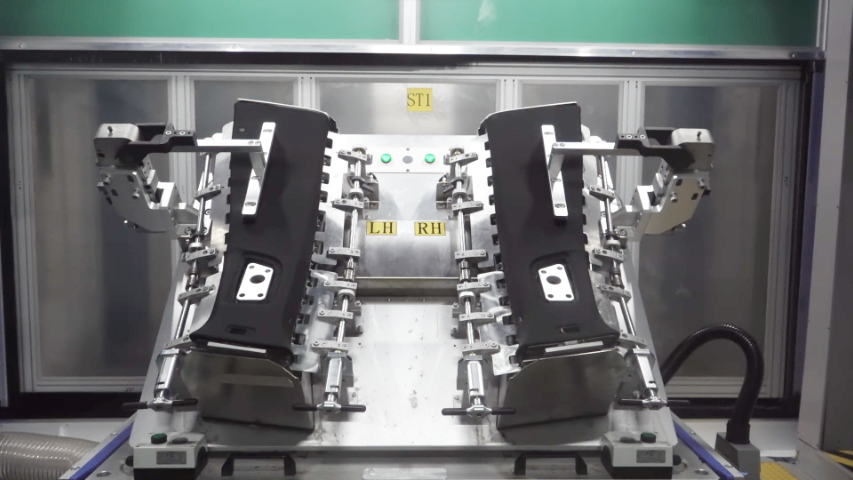
设备伺服电机加装温度传感元件,电机温升超标时系统自动微调运行负载,避免高温引发机械臂走位飘移,维持 ±0.05mm 裁切公差。双机器人电机温度数据实时上传主控面板,操作人员查看温度数值按需暂停设备降温,保护异形件加工稳定性。双工位回转电机同步搭载测温配件,高温工况下调低回转转速,保障工位定位精度不变。前端操作台同步显示电机温度数据,方便操作工配合调度错峰生产,规避高温集中作业。自动卷帘门、光栅、监控不受电机温升影响,持续执行安全防护工作。快拆模具 5 分钟完成换装,50~500mm/s 变速适配植绒海绵原料,常规工件单件加工用时管控在 30s 以内。智能协同控制系统联动激光与运动部件,换模完成后一键启动,参数自动适配新款工件。稳定可靠激光切割曲面件高精度切割加工
自动卷帘门联动设备启停信号,裁切作业启动后封闭加工区,阻挡烟尘向外扩散至车间。低碳激光切割厂家
从原料上料至成品裁切出料,设备依靠双工位轮换结构理顺全工序排布,两个工位互不占用彼此作业时段,持续压缩生产线闲置时间。双机器人搭载单独的伺服信号传输线路,协同作业时实时交换位置数据,针对 B 柱复合皮革件完成沿边环切。前端人工上料流程经过工序精简,操作工只需完成物料定位摆放,后续全部裁切动作交由设备自动运行。三重防护部件接入整机控制系统,卷帘门随加工工序自动开合,光栅实现近距离安全预警,监控系统全天记录设备运行实况。快拆工装底座统一标准化接口,更换模具全程耗时控制在 5 分钟,切割公差稳定 ±0.05mm,50 至 500mm/s 的速度区间适配多种复合原料,市面主流车型内饰小件单件加工用时均低于 30s。低碳激光切割厂家