商机详情 -
中山高精度激光焊接机推荐厂家
远望焊接机的警示灯系统,与设备的维护管理系统联动,通过灯光状态提示设备维护需求,帮助管理人员制定维护计划。具体联动方式包括:绿灯慢闪(设备预热中)、黄灯快闪(刀具使用寿命剩余 10%,需准备更换)、红灯慢闪(润滑油不足,需补充)、红灯快闪(焊接电源故障,需紧急维护)。维护管理系统根据警示灯状态生成维护工单,包含维护项目、所需备件、预计维护时间等信息,自动分配给维护人员;同时,系统记录每次维护的内容与效果,形成维护档案,如 “2024 年 5 月 10 日,设备 A 更换焊接电极,维护后焊接电流稳定”。这种联动方式使维护人员能够提前准备备件与工具,减少维护停机时间,设备维护响应时间从 4 小时缩短至 1 小时,维护成本降低 15%。远望焊接机的警示灯,实时提示设备运行状态,保障操作安全。中山高精度激光焊接机推荐厂家
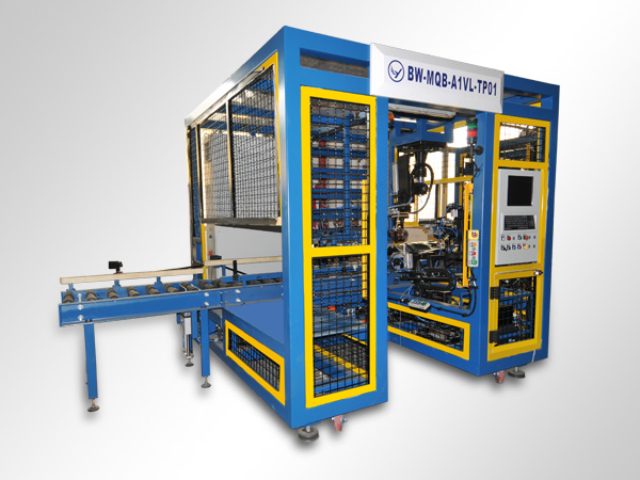
远望焊接机的安全光栅系统,针对车间地面振动较大的环境,优化了抗干扰设计,避免振动导致的误触发。车间振动(如周边冲压设备运行产生的振动)易导致光栅发射器与接收器相对位移,引发误触发,远望通过以下抗干扰措施应对:一是采用刚性安装支架,光栅支架采用厚壁钢板(厚度 10mm)制造,与设备本体刚性连接,减少振动传递;二是相位同步,光栅发射器与接收器采用相位同步技术,只接收特定相位的光信号,过滤振动产生的杂散光;三是动态阈值,系统实时监测振动强度,当振动超过阈值时自动提高光栅的触发阈值,避免轻微位移导致的误触发。优化后的安全光栅在振动加速度≤0.5g 的环境下,误触发率降至 0.05% 以下(传统光栅误触发率约 2%),同时确保对异物的检测灵敏度不变,完全满足振动较大的车间环境需求。中山高精度激光焊接机推荐厂家远望焊接机 60S 油箱生产周期,助力高压油箱生产线提升产能。
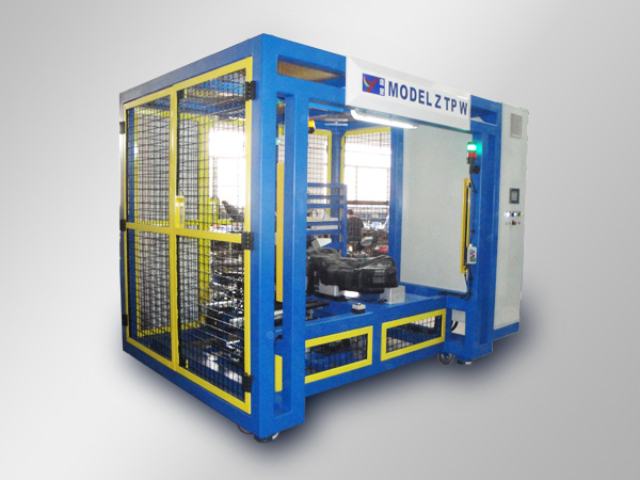
远望焊接机的 60 秒生产周期,通过工序并行与设备协同实现高效生产,同时配备产能监控功能,帮助客户实时掌握生产进度与设备效率。产能监控功能通过以下方式实现:一是实时产量统计,设备自动计数每小时、每天的合格产品数量与不合格产品数量,操作界面与工厂 MES 系统同步显示,管理人员可实时查看产能是否达标;二是设备效率分析,计算设备的有效作业率(实际生产时间 / 计划生产时间)、设备综合效率(OEE),识别影响效率的因素(如故障停机、换型时间、质量损失);三是产能预警,当实际产能低于计划产能 10% 时,系统发出预警,提示检查设备状态或调整生产参数(如优化工序时间、减少换型次数)。以某车企的高压油箱生产线为例,通过产能监控功能发现,设备换型时间占计划生产时间的 15%,随后通过优化快换工装与参数配方,将换型时间减少 30%,有效作业率从 80% 提升至 85%,日产能从 1100 台提升至 1180 台。产能监控功能使客户能够准确掌握设备运行状态,及时发现并解决影响产能的问题,确保生产计划顺利完成。
远望焊接机的铆接镶套工艺,针对高压油箱油管接头的抗疲劳需求设计,通过机械锁合与冶金结合的双重作用,提升接头在高压与振动工况下的稳定性。该工艺的关键步骤包括:首先,通过冲孔工艺在工件预设位置加工准确孔位(孔径偏差 ±0.02mm);随后,将金属镶套(材质通常为黄铜 H62 或其他合金)以 0.02-0.05mm 的过盈量压入孔位,压入过程采用伺服压力控制(压力 10-30kN 可调),压入速度 5-10mm/s,确保镶套与孔壁紧密贴合无间隙;再之后通过径向铆压模具对镶套与工件本体进行 3-6 点均匀铆压,铆压深度 0.3-0.8mm 可调,形成机械锁合结构,防止镶套松动。针对高压油箱的振动工况(如发动机振动传递),铆接镶套工艺可明显提升接头抗疲劳性能:传统焊接接头的疲劳寿命通常为 10⁵次循环,而铆接镶套后的接头疲劳寿命延长至 2×10⁵次循环以上;同时,镶套的存在可分散接头处的应力集中,应力集中系数从 1.8 降至 1.2,避免接头在长期高压下出现裂纹。此外,铆接镶套工艺的加工时间只需 10 秒,与整体 60 秒生产周期完美匹配,不影响生产线节拍。远望焊接机警示灯红灯亮时表示故障,提醒及时排查问题。
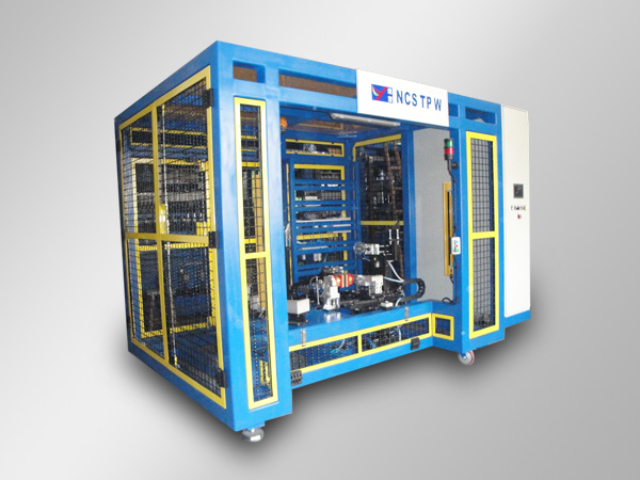
远望焊接机的安全光栅系统,针对设备的升级改造需求,设计了扩展接口,便于增加光栅检测范围或升级为更高级别的防护系统。扩展接口支持增加光栅的检测高度(从 1.8m 扩展至 2.5m)、检测宽度(从 1m 扩展至 2m),只需更换对应的光栅模块并通过软件配置即可;同时,接口支持接入更高级别的安全防护系统(如激光扫描仪),实现 360° 无死角防护。扩展接口的设计使设备能够根据客户安全需求的提升进行升级,无需更换整个安全系统,升级成本降低 50%。某车企因安全标准提升需要扩展光栅检测范围,应用该扩展接口后,升级时间从 1 天缩短至 3 小时,升级成本只为更换新系统的 40%。远望焊接机镶嵌工艺定位精度高,满足高压油箱密封件装配要求。中山高精度激光焊接机推荐厂家
远望焊接机支持镶嵌工艺,满足高压油箱特殊部件装配需求。中山高精度激光焊接机推荐厂家
远望焊接机的无尘切孔工艺,通过高精度刀具与高效吸尘系统,确保高压油箱油管加工过程中的洁净度,避免金属碎屑影响后续焊接质量与密封性能。该工艺采用的高速刀具为超细晶粒硬质合金材质(WC-Co 合金),经 AlTiN 涂层处理,表面硬度达 HV3000,刀具刃口粗糙度 Ra≤0.8μm,切削时可实现 “无毛刺、无飞边” 加工,切口平面度≤0.05mm/m,为后续焊接提供平整的对接面;吸尘系统采用环形负压吸嘴(覆盖刀具切削区域)与高效过滤器(过滤精度 0.3μm),负压值维持在 - 5kPa,切削过程中产生的微小金属碎屑(粒径≥0.1μm)被实时吸走,吸尘效率达 99.5% 以上,切孔区域洁净度维持在 Class 1000 级(每立方英尺空气中≥0.5μm 的颗粒数≤1000)。针对高压油箱的密封需求,无尘切孔工艺可有效避免碎屑残留导致的焊接缺陷:传统切孔工艺因碎屑残留,焊接后气孔率约 1.5%,而无尘切孔后的焊接气孔率降至 0.1% 以下;同时,洁净的切口减少了焊接电极的磨损,电极使用寿命从 500 次延长至 1500 次,降低耗材更换成本。此外,设备配备切屑自动收集与清理功能,每日生产结束后自动清理过滤器与集屑盒,减少人工维护工作量。中山高精度激光焊接机推荐厂家