商机详情 -
车载储氢瓶红外焊接切削设备厂家
自动铣削焊接工艺毛边模块采用干式铣削设计,适配 IV 型储氢瓶塑料内胆高洁净度生产需求,加工过程无需切削液,避免液体残留污染内胆表面。铣削主轴采用高转速设计,搭配硬质合金铣刀,切削锋利、耐磨耐用,可长期稳定加工塑料材质,减少刀具更换频次,降低维护成本。模块具备自动寻位功能,通过视觉传感器精确识别焊缝位置,自动规划铣削路径,无需人工示教,缩短换型调试时间;铣削完成后自动检测表面平整度,不合格工件自动告警,防止不良品流入下工序,保障每一件内胆表面质量达标,为后续碳纤维缠绕提供良好基础。铣削刀具采用硬质合金,耐磨耐用减少更换频次降成本。车载储氢瓶红外焊接切削设备厂家
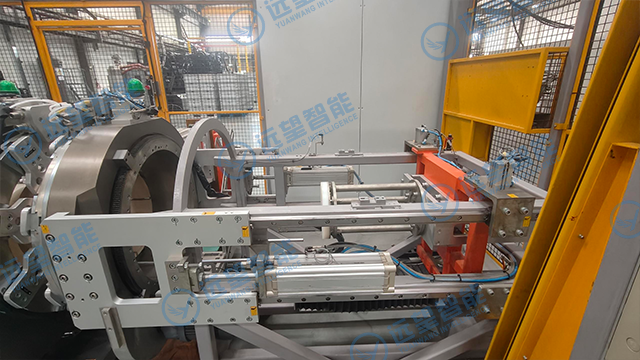
红外焊接切削设备的小批量试产适配性好,灵活满足 IV 型储氢瓶新产品研发、小批量试产与样品交付需求。设备支持参数灵活调整与配方快速切换,适配新产品材质、规格、工艺要求,快速完成试产准备。设备换型时间短,无需复杂工装调整,可快速从批量生产切换至小批量试产模式,提升生产柔性。自动化流程减少人工操作,提升小批量生产效率与质量稳定性;完善数据追溯功能便于样品质量跟踪与问题分析。小批量试产适配性使设备可无缝衔接研发与量产环节,加速新产品上市进程,助力企业技术创新与市场拓展。车载储氢瓶红外焊接切削设备厂家红外旋转焊接工件匀速旋转,保障焊缝熔深一致、成型连续。
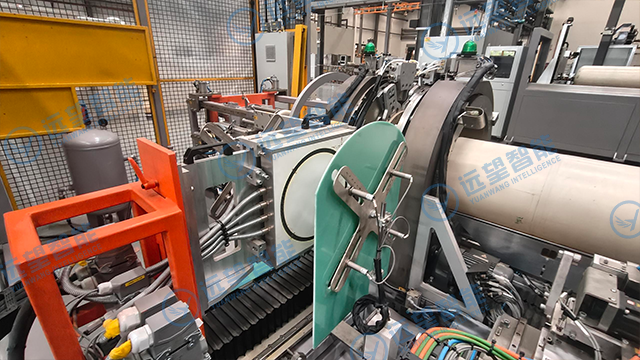
氢能燃料电池汽车产业快速发展,对 IV 型储氢瓶的需求持续增长,红外焊接切削设备作为内胆制造关键装备,其稳定性与可靠性直接影响储氢瓶产能与质量。设备采用工业级关键零部件,红外灯管、伺服电机、传感器等均选用品牌器件,质量可靠、故障率低,保障设备长期连续稳定运行,MTBF 指标达到行业先进水平。设备出厂前经过严格的空载测试、负载测试与连续运行测试,确保各项性能指标达标后交付客户,减少现场调试时间,快速形成产能。针对氢能行业高安全要求,设备配备完善的安全防护措施,如安全光栅、紧急停止按钮、过载保护等,保障操作人员与设备安全,符合工业设备安全标准。
红外焊接切削设备聚焦氢能与燃料电池汽车领域,专为 IV 型储氢瓶塑料内胆制造及产线集成打造,适配高压储氢容器量产需求。设备搭载红外旋转焊接系统,利用红外辐射精确加热塑料内胆焊接区域,使材料均匀熔融形成稳固焊缝,相比传统热板焊接,加热效率更高、热影响区更小,能有效降低焊缝内应力,提升焊接密封性与力学强度,满足 70MPa 高压储氢场景对氢气阻隔性的严苛要求。配合伺服自动夹紧送料系统,实现内胆工件自动化上下料与定位夹紧,减少人工介入,提升生产节拍与一致性,为后续铣削与校正工序提供稳定工件基础。设备提升储氢瓶产线自动化水平,减少人工干预降人为误差。
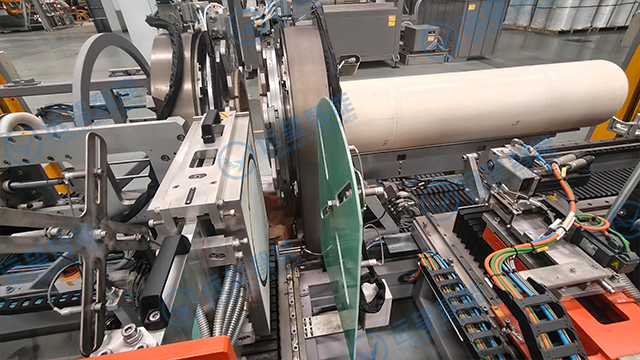
红外旋转焊接系统的加热参数可精确量化与存储,包括红外灯管功率、加热时间、工件旋转速度、焊接温度等,操作人员可根据不同材质、厚度的塑料内胆,精确设置合适的焊接参数,确保焊缝质量稳定。系统具备焊接过程实时监控功能,通过温度传感器、压力传感器实时采集焊接数据,显示在人机界面上,便于操作人员实时掌握焊接状态,及时调整参数。焊接完成后,系统自动生成焊接质量报告,记录关键参数与数据,便于质量追溯与工艺分析,满足氢能行业严格的质量管理要求。红外焊接工艺热影响区小,焊缝周边材料力学性能变化小,避免因焊接热导致内胆材质脆化,保障内胆长期使用的安全性与耐久性。红外焊接非接触加热无碎屑,符合储氢瓶内胆高洁净度标准。车载储氢瓶红外焊接切削设备厂家
红外焊接系统灯管环形排布,对内胆对接处周向均匀加热。车载储氢瓶红外焊接切削设备厂家
自动瓶身校正系统的校正效率高,校正周期短,可快速完成 IV 型储氢瓶塑料内胆的变形校正作业,适配产线高效生产节奏。系统采用多工位同步校正设计,可同时对瓶身多个变形部位进行校正,缩短校正时间,提升单件加工效率。校正过程自动化运行,从变形检测、参数计算到校正执行、质量验证,全程无需人工操作,减少人工干预与工序时间,提升生产效率。系统可 24 小时连续运行,适配储氢瓶产线三班倒生产模式,提升设备利用率与产能输出,助力企业快速交付大批量订单。车载储氢瓶红外焊接切削设备厂家