商机详情 -
东莞全自动汽车油箱生产线
ST3 阶段的节拍优化与前后工序的产能平衡,是汽车油箱柔性生产线实现整体高效运行的重要保障。节拍优化不*关注 ST3 阶段自身的焊接效率提升,还充分考虑与 ST2 阶段的输出节奏和 ST4 阶段的接收能力相匹配。通过分析 ST2 阶段油箱的传送间隔和 ST4 阶段的检测处理速度,确定 ST3 阶段的焊接节拍,避免出现油箱在 ST3 阶段积压或 ST4 阶段待料的情况。例如,若 ST2 阶段每 30 秒传送一件油箱,ST4 阶段每 60 秒处理一件,则 ST3 阶段通过优化焊接顺序和机器人动作,确保在 30 秒内完成一件油箱的焊接,使三件油箱形成一个批次进入 ST4 阶段,实现各工位之间的产能平衡。这种整体优化的节拍设计,提高了生产线的整体利用率,避免了局部效率瓶颈影响整体产出。ST2 无屑切孔降低后续工序质量风险与清洁成本。东莞全自动汽车油箱生产线
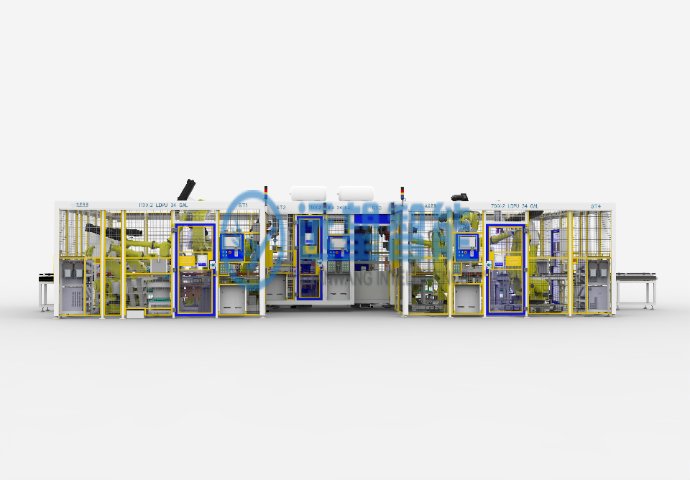
在汽车油箱柔性生产线中,新能源汽车燃油箱的焊接打孔工序展现出高度的自动化与智能化。该生产线优势在于机器人配备的全自动换型系统,这一系统可支持多达六款型号的油箱在 30 秒内完成全流程无人切换,极大地提升了生产的灵活性和效率。生产线设置有 ST1、ST2、ST3 和 ST4 四个工位,从入口处的高精度扫码识别型号开始,就能准确定位油箱类型,为后续各环节的加工提供准确依据。同时,泵口温度在线监测功能实时运行,确保在加工过程中泵口处于适宜的温度范围,保障加工质量。无论是型号的快速切换,还是关键参数的实时监测,都体现了该生产线在自动化和智能化方面的很好性能,为新能源汽车燃油箱的高质量生产奠定了坚实基础。东莞全自动汽车油箱生产线ST1 废料数据分析优化刀具更换周期与加工参数。
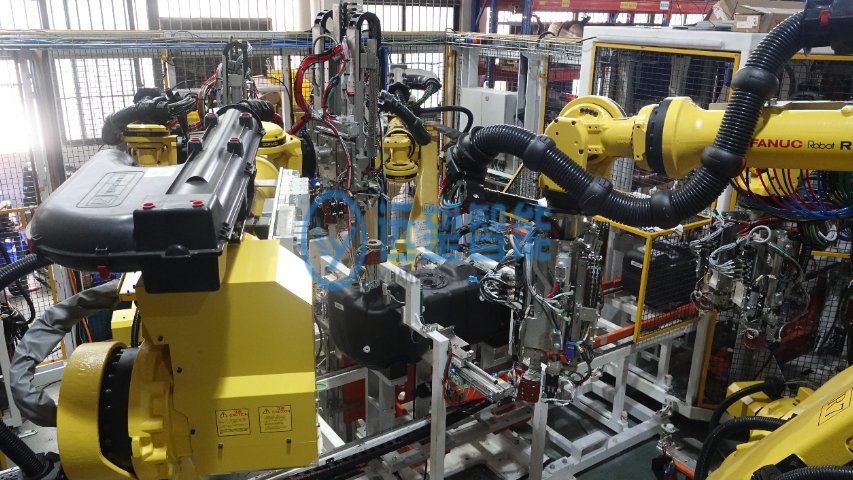
三套人机交互界面(HMI)的合理布局与功能分工,为汽车油箱柔性生产线的操作和管理提供了便捷、高效的平台。三套 HMI 分别部署在生产线的入口区域、控制室和关键工位附近,各自承担不同的功能:入口区域的 HMI 主要用于型号识别参数设置、物流系统监控等;控制室的 HMI 则实现对全线生产状态的集中监控、数据统计分析和生产计划调度;关键工位的 HMI 供现场操作人员进行参数调整、故障处理和手动操作。这种布局和分工使得操作人员和管理人员能够在合适的位置获取所需信息和进行操作,避免了信息集中带来的操作拥堵,提高了生产管理的效率。同时,统一的界面设计风格确保了操作的一致性和易用性。
ST2 阶段在汽车油箱柔性生产线中起到了承上启下的作用,其高效的运作模式为后续加工环节提供了有力保障。同步移栽技术的应用使得油箱能够在 3 秒内快速传送至待加工点位,大幅缩短了工序之间的转换时间,提高了整体生产节拍。送料机构的自动送料功能与机器人的自动取件操作完美配合,形成了连贯的生产流程,减少了等待时间。机器人在该阶段执行无屑切孔和精密焊接任务,无屑切孔技术避免了切屑对油箱造成的污染和损伤,而精密焊接则确保了油箱各部件之间的连接强度和密封性,为油箱的整体质量提供了重要保障。ST2 阶段的高效与准确性,使得生产线的生产效率和产品质量得到了进一步提升。泵口温度异常时系统联动调整各工位加工参数。
ST3 阶段的焊接基准自标定功能与六轴机器人智能分中系统的结合,进一步提升了汽车油箱柔性生产线焊接加工的精度和一致性。智能分中系统通过对油箱的精确测量确定初始基准,而自标定功能则定期对这一基准进行校准。在生产过程中,系统会根据设定的周期或加工一定数量的产品后,自动启动自标定程序:六轴机器人带动测量装置对标准工件或特定基准点进行测量,将测量结果与理论基准进行对比,计算偏差并自动修正焊接基准参数。这种定期自标定与智能分中系统实时定位的结合,有效消除了设备长期运行带来的基准漂移,确保了每一件产品的焊接基准都处于稳定状态,提高了焊接质量的一致性和稳定性。全线生产数据实时同步至数据库,实现信息集中管理。东莞全自动汽车油箱生产线
安全门机械联锁与电气控制结合,强化危险区域防护。东莞全自动汽车油箱生产线
ST2 阶段的精密焊接工艺对油箱的密封性和结构强度具有决定性影响,是保障新能源汽车燃油箱安全性能的关键。焊接过程中,机器人通过精确控制焊接热输入,确保焊缝区域的金属充分熔合而又不产生过度烧穿或变形。对于油箱的关键密封部位,如接口与箱体的连接,采用多层焊接或脉冲焊接技术,增强焊缝的密封性和抗疲劳性能;对于结构受力部位,则通过优化焊缝形状和尺寸,提高焊接强度。同时,焊接后的焊缝表面光滑平整,减少了应力集中,提高了油箱的使用寿命。精密焊接工艺的严格控制,使得油箱能够承受燃油箱在使用过程中的压力变化、振动等工况,确保无燃油泄漏等安全事故发生。东莞全自动汽车油箱生产线