商机详情 -
江苏设备异响检测系统诊断
四立柱整车振动台是 NVH 异音异响台架检测的**装备,可脱离实车路试,在实验室环境精细复现各类颠簸路面激励,专门用于内饰 BSR(摩擦撞击异响)耐久检测,规避室外路试天气、路况、车流干扰,实现检测过程 100% 可重复、数据可追溯。完整检测流程分为三步:第一步实车采集路谱数据,安排测试车辆在厂区恶路、减速带、搓板路、破损沥青路面行驶,通过车身布置加速度传感器采集四轮垂向振动原始信号,剔除无关干扰信号后标准化处理生成数字路谱库;第二步整车上架固定,拆除车身外部多余装饰,车内按实车装配标准布置麦克风、振动传感器,声学相机对准座舱关键异响高发区域,同步录入温度、湿度控制参数,模拟 - 30℃至 60℃高低温交变环境;第三步分层加载路谱测试,先加载低幅值温和路谱筛查轻微异响,再逐级提升振动幅值模拟长期行驶耐久损耗,持续 8-20 小时循环激励,同步全程录制声振时域、频域数据。检测完成后自动输出异响发生时刻、对应路谱工况、振动频率区间,直接指导装配卡扣增加毛毡缓冲、紧固螺栓扭矩重新标定,大幅降低实车耐久测试成本。异响检测是识别产品运行异常声响的质控关键步骤。江苏设备异响检测系统诊断
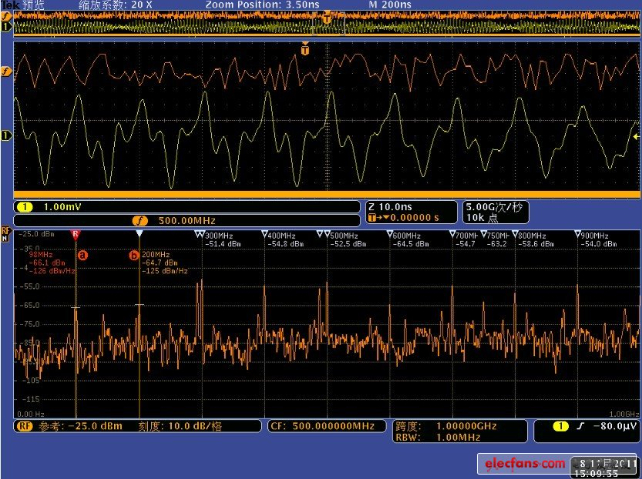
异响检测是识别产品在动态运行中异常声学信号的质量防线。它借助高精度麦克风或加速度计,在特定转速或载荷工况下采集声振波形,通过多域NVH算法,将人耳感知的“咔嗒”“啸叫”或“摩擦”声转化为量化特征,并与合格品模板比对。上海盈蓓德智能科技有限公司的异响检测技术广泛应用于汽车座椅调节电机、空调压缩机和电动门窗升降器等部件,能有效筛除因润滑不良、轴承微损或装配错位导致的异响件,同时为制造工艺追溯提供数据依据,是提升终端用户听觉满意度的重要保障。河南AI 声纹分析异响检测系统原理主观评审结合客观数据采集,完善 NVH 异响检测的综合评价体系与判定标准。
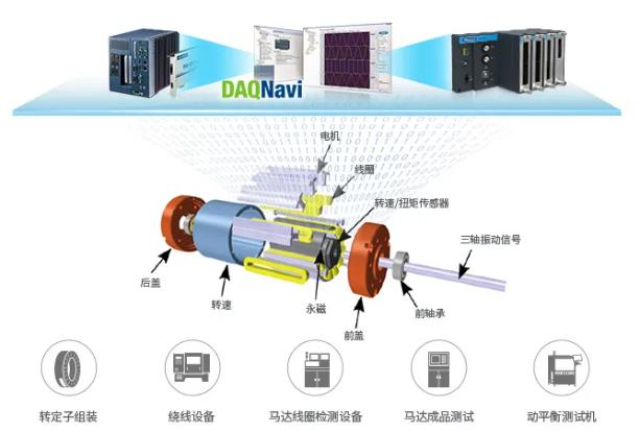
在汽车零部件及3C电子制造领域,传统的质检往往依赖工人的“金耳朵”来进行听音判断。然而,人工检测主观性强,更容易因长时间作业产生疲劳导致漏检、误检。上海盈蓓德智能科技有限公司的异响检测方案则通过部署高灵敏度的空气麦克风或振动加速度传感器,将声音和振动信号转化为数字信号。利用先进的信号处理算法,系统能够自动剔除产线上的背景环境噪声,精确捕捉到瞬态的、微弱的异常撞击声或摩擦声。这种客观、定量的异响检测极大地提高了检测效率,还能将异响的发生频次和波形特征实时记录下来。通过与标准数据库进行比对,系统能在极短时间内对产品做出合格与否的判定,严防任何装配松动、零件缺损的“带病”产品流向市场,帮助企业建立起可追溯的数字化质量档案。
轨道交通领域的轮对异响检测,需要在车辆高速通过时完成声音采集和实时分析。列车以运行速度通过检测点时,轮轨接触发出的声音中混杂着滚动噪声、制动啸叫和空气动力噪声,轴承若存在早期剥落,产生的冲击频率会被淹没在强背景噪声之下。检测系统通常安装在轨旁或地沟位置,麦克风阵列对准轴箱区域,采集到的信号经过高速滤波和包络解调,提取出轴承故障特征频率。轮对踏面的擦伤或剥离在运行中会产生规律的敲击声,其频率与车轮转速直接关联,系统通过追踪车速变化来锁定这种速度相关型异响。上海盈蓓德智能科技有限公司将轨旁声学检测技术与车辆运行工况深度结合,为地铁和铁路车辆段提供轮对轴承在线监测方案,让隐患在引发正线故障之前被识别出来。完善标准化 NVH 异响检测流程,从研发到量产,全链条管控整车噪声品质。
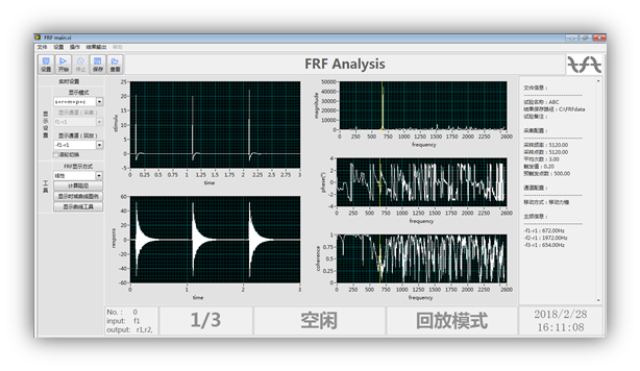
传统高精度异响测试必须依赖造价高昂的静音房,产线改造投入大,很多制造企业难以落地自动化 NVH 质检方案。盈蓓德异响检测采取以振动信号为主导的测试方案,通过多模态特征区分目标零部件故障信号与车间环境杂讯,无需搭建昂贵隔音空间即可实现高精度异响识别。整套异响检测设备体积紧凑,改造周期短,可以直接集成在现有生产线工位之中,兼顾检测精度与产线节拍。在控制项目投入预算的前提下实现自动化异响筛查,让中小零部件企业同样具备智能化 NVH 质控能力,用更低的成本完成产品静音品质升级。零部件下线同步开展异响检测,严格把控产品 NVH 性能,规避后期用户质量投诉问题。湖北低成本异音异响检测系统监测
盈蓓德智能异响检测台,快速完成汽车调角器、丝杆质量判定!江苏设备异响检测系统诊断
异响检测是识别产品在运行状态下异常声响的关键质量管控环节。上海盈蓓德智能科技有限公司异响检测方案针对齿轮啮合、轴承运转、电机换向等典型故障源,通过加速度传感器采集声振信号,结合多域声振纹体征提取技术,将人耳可闻的“咔嗒”“啸叫”或“敲击”声量化为可重复判定的特征指标。在汽车电驱、变速箱、家用空调压缩机及电动工具的生产过程中,异响检测既能避免不良品流入市场,又能为工艺改进提供数据反馈,从而有效提升产品主观品质与客户满意度。江苏设备异响检测系统诊断