商机详情 -
湖北底盘异音异响检测系统多少钱
工业机器人关节部位的异响检测,面对的是多轴联动状态下声音信号相互混叠的复杂情况。一台六轴机器人在高速运转时,减速器、伺服电机、齿轮和轴承各自发出不同的声学特征,这些声音在空间上交叉传播,单一位置的麦克风很难分离出每个关节的单独声纹。异响检测系统在这类场景中通常采用多通道同步采集方案,在各个关节附近布设传感器阵列,利用波束成形或盲源分离算法将混合信号还原为单关节的声音轨迹。定位到的异响需要进一步判断是周期性撞击还是间歇性摩擦,前者的声谱表现为固定间隔的脉冲峰值,后者则呈现宽频带的能量爬升,这两种特征对应的机械故障类型完全不同。上海盈蓓德智能科技有限公司在工业机器人异响检测领域,针对减速器和关节模组的声学特性做了专项算法训练,帮助集成商和终端工厂在机器人装配调试阶段就能捕获早期机械异常。盈蓓德蓓塔星早期损伤监测仪提高了实验室异响检测的自动化程度,减少了人为误差。湖北底盘异音异响检测系统多少钱
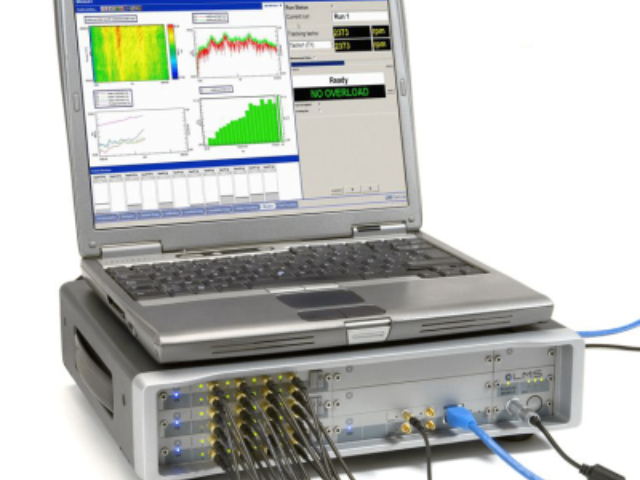
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。湖北底盘异音异响检测系统多少钱异响检测留存故障声振特征,反向指导传动件结构与公差优化,从设计源头解决整车 NVH 异响顽疾。
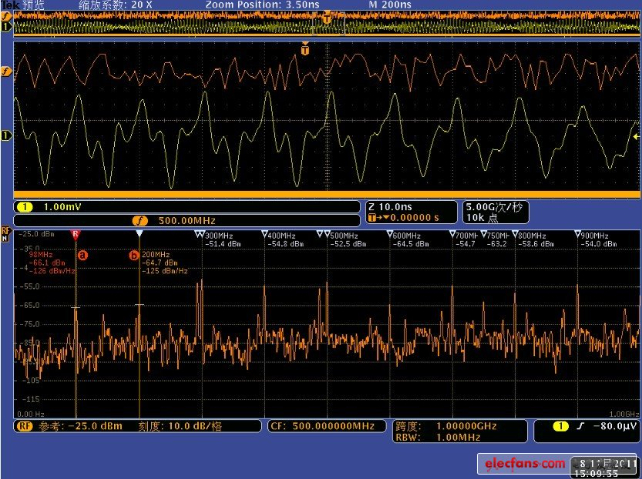
零部件冲压、注塑、装配过程中不可避免存在制造散差,微小的尺寸波动就可能引发偶发异响,批量产品 NVH 一致性管控难度较高。盈蓓德异响检测可以完成全批次产品振动数据采集,统计分析制造偏差带来的异响信号变化规律,找到触发噪音问题的公差边界。质量工程师依托大批量异响检测数据优化工艺管控区间,调整装配与加工公差标准,减少量产批次中异响不良的出现概率。依靠大规模智能异响检测挖掘制造波动和噪音之间的关联关系,推动生产工艺持续改善,提升整批零部件 NVH 性能稳定性。
车载旋转执行部件在运行过程中的微弱异响检测(如咔哒声、刮擦声或异常鸣响),是衡量产品装配质量与声学品质的关键指标。由于车窗升降电机、电动尾门减速箱以及座椅调节电机群等多属于短时运行或带载启停部件,其异响往往具有非平稳与瞬态特征,容易淹没在工厂背景噪声或系统基底振动中。传统依赖人工听音的检测方式主观性强且一致性差,盈蓓德异响检测技术则通过高采样率加速度传感器,提取被测件特征,如峭度、阶次,实现对齿轮崩刃、装配间隙过大及电刷换向异常等微弱异响的客观化识别。盈蓓德艾法星NVH下线质量检测系统,统一判定阈值,消除不同质检人员带来的评价差异。
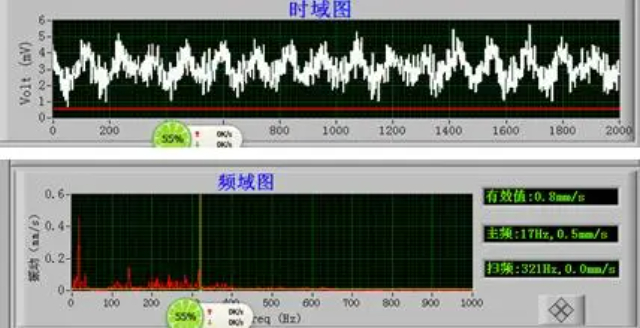
轴承异响检测是旋转机械故障诊断中比较基础且普遍的需求。新出厂的深沟球轴承在运转时如果存在异物混入或滚道表面有微小凹坑,会发出与正常件不同的声音,有经验的质检员能通过耳朵分辨,但人工听检的效率和一致性难以保证。自动化异响检测系统在半消声环境中采集轴承旋转时的声音信号,将时域波形转换为频谱和时频图,提取峰度、峭度、重心频率等特征参数,用训练好的分类模型判断轴承是否合格。不同规格的轴承声音差异很大,从内径几毫米的微型轴承到外径数百毫米的大型回转支撑,检测系统需要对应调整采样参数和判定阈值。上海盈蓓德智能科技有限公司在轴承行业推广标准化异响检测方案,帮助轴承制造商建立量化的声音质检标准,摆脱对熟练听检工的过度依赖。整车异响数据化评估,摆脱主观评价,建立可量化的整车NVH下线标准。湖北电机异音异响检测系统多少钱
生产线上的异响检测是把控汽车整车质量的硬性指标。湖北底盘异音异响检测系统多少钱
量产下线自动化异响检测体系***落地,成为国内电驱工厂品质管控的**标配,实现异响问题批量筛查与杜绝。针对量产电机一致性管控需求,国内主流电驱生产企业搭建了自动化NVH下线检测工位,搭载智能采集与分析系统,实现电机全工况自动启停、信号自动采集、异响自动判定、数据自动留存。检测系统内置标准化异响阈值模型,针对高频啸叫、异常振动、不规则噪声等缺陷自动报警,区分合格产品与故障产品,杜绝异响不良品流入整车装配环节。相较于传统人工听音检测,自动化检测规避了人工主观误差,检测效率提升3倍以上,准确率大幅提升,适配大批量量产需求。目前国内头部电驱企业已实现下线异响检测100%全覆盖,同时依托大数据积累持续优化判定阈值,不断提升量产异响管控精度。湖北底盘异音异响检测系统多少钱