商机详情 -
河南异响检测系统设备
轨道交通领域的轮对异响检测,需要在车辆高速通过时完成声音采集和实时分析。列车以运行速度通过检测点时,轮轨接触发出的声音中混杂着滚动噪声、制动啸叫和空气动力噪声,轴承若存在早期剥落,产生的冲击频率会被淹没在强背景噪声之下。检测系统通常安装在轨旁或地沟位置,麦克风阵列对准轴箱区域,采集到的信号经过高速滤波和包络解调,提取出轴承故障特征频率。轮对踏面的擦伤或剥离在运行中会产生规律的敲击声,其频率与车轮转速直接关联,系统通过追踪车速变化来锁定这种速度相关型异响。上海盈蓓德智能科技有限公司将轨旁声学检测技术与车辆运行工况深度结合,为地铁和铁路车辆段提供轮对轴承在线监测方案,让隐患在引发正线故障之前被识别出来。通过精细的异响检测,我们能锁定工件早期的微弱杂音。河南异响检测系统设备
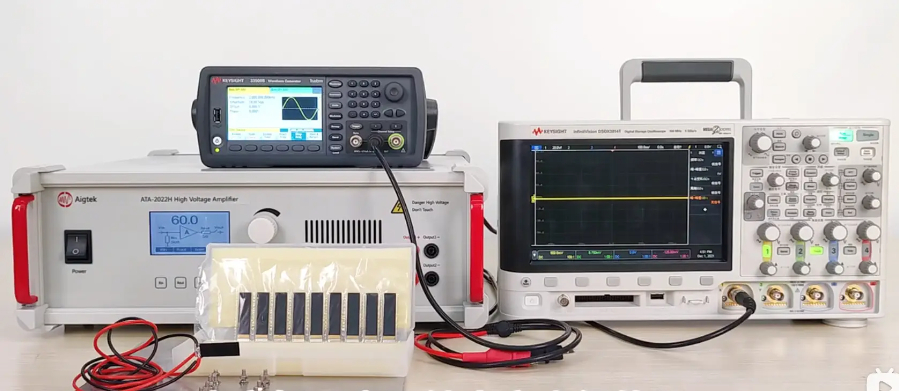
注塑机异响检测的难点在于,液压系统、锁模机构和顶出机构的动作声相互交织,正常生产时机器本身就处在一个较高的背景噪声水平。液压泵的柱塞在高压油液脉动下发出连续的工作声,如果滑靴磨损或配流盘出现划伤,声音中会叠加周期性的异常频率成分。锁模单元的格林柱在开合模过程中发出的声音如果突然变得尖锐或不均匀,可能预示着调模螺母松动或模板平行度偏差。检测系统需要针对注塑机的一个完整工作循环进行声学建模,把合模、注射、保压、冷却、开模、顶出各阶段的声音分别建立基线,异常只在对应的工序段内进行比对。上海盈蓓德智能科技有限公司深入注塑车间调研,将注塑机异响检测的算法与成型工艺节拍对齐,帮助注塑企业减少因机械故障导致的意外停机。广东空调风机异音异响检测系统特点盈蓓德全生命周期 NVH 异响监测,覆盖研发验证与产线管控!
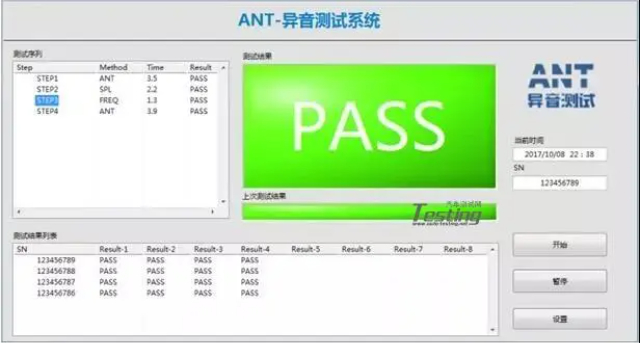
电磁异响是当前国内电机NVH检测的**重难点,也是行业优化迭代的主要攻坚方向,检测技术针对性持续升级。电机电磁异响由定子电磁力波动、气隙不均匀、绕组谐波、电流畸变等电气因素引发,表现为固定阶次的高频啸叫、蜂鸣声,车速变化时噪声频率同步偏移,具有极强的规律性与隐蔽性。传统频谱分析*能识别噪声频率,无法区分电磁异响与机械异响,国内检测行业现已普及阶次分析、时域同步分析、电流噪声耦合分析技术,通过同步采集电机三相电流、转速、振动、噪声信号,建立电-振-声耦合模型,精细剥离电磁类异响信号。目前国内研发检测已实现低阶谐波异响、齿槽转矩异响、弱磁扩速区间高频啸叫的精细定位,可精细区分电气控制策略缺陷与电机结构缺陷导致的异响,为电机电磁结构优化、控制算法调校提供精细数据支撑。
异响检测是识别产品在运行状态下异常声响的关键质量管控环节。上海盈蓓德智能科技有限公司异响检测方案针对齿轮啮合、轴承运转、电机换向等典型故障源,通过加速度传感器采集声振信号,结合多域声振纹体征提取技术,将人耳可闻的“咔嗒”“啸叫”或“敲击”声量化为可重复判定的特征指标。在汽车电驱、变速箱、家用空调压缩机及电动工具的生产过程中,异响检测既能避免不良品流入市场,又能为工艺改进提供数据反馈,从而有效提升产品主观品质与客户满意度。开展 NVH 异响溯源分析,理清噪声完整传递路径,指导零部件落地整改方案。
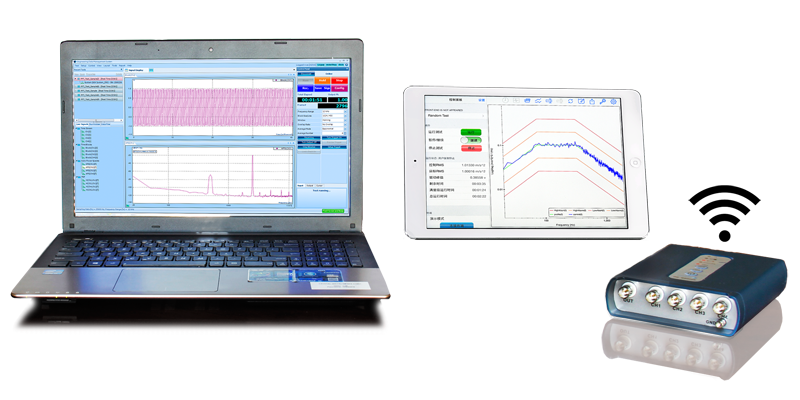
底盘悬架是车辆颠簸路异响高发区域,异响类型包含衬套老化撞击 “咯噔声”、球头干磨 “沙沙声”、减震器失效哐当撞击、稳定杆连杆摩擦、轮毂轴承低频嗡嗡声,NVH 检测通过多工况分层激励完整复现各类底盘异音,建立振动幅值、频率、声压级三重量化判定标准。实车路试检测设置标准化测试路面,搓板路模拟连续小幅颠簸,减速带模拟单次大冲击激励,蛇形转向路面复现转向时悬架侧向摩擦异响,制动颠簸路段同步检测制动卡钳、底盘连接件干涉声响;台架检测依托四立柱振动台单独施加四轮垂向、侧向复合振动,拆解底盘护板便于声学相机、电子听诊器捕捉底盘声源,在密闭消声环境隔绝轮胎、风噪干扰,精细提取底盘纯结构异响信号。各类底盘异响具备专属频谱特征,轮毂轴承磨损异响频率与车速成正比,无转速关联,频谱稳定存在宽频凸起;橡胶衬套硬化撞击异响集中在 100-300Hz 低频区间,冲击时刻振动幅值瞬间翻倍;金属球头缺油摩擦产生 1500Hz 以上高频窄带尖峰。检测过程在底盘控制臂、副车架、减震器壳体、转向节布置多通道加速度传感器,同步对比左右悬架对称点位振动数据,单侧幅值明显偏高即可判定对应部件存在装配或损耗缺陷。异响检测是捕捉随机声异常、守护听觉品质的筛查网。浙江伺服电机异音异响检测系统应用场景
依托专业 NVH 测试手段,捕捉车内微弱异响,有效提升用户的驾乘声学体验感受。河南异响检测系统设备
在零部件组装与整机评测的末尾阶段,许多致命的机械隐患往往表现为偶发性、间歇性的异常声响。传统的质检手段面对这种“转瞬即逝”的杂音束缚重重,而上海盈蓓德智能科技有限公司的异响检测方案则通过建立动态声学指纹库彻底扭转了这一局面。系统直接在生产节拍中对受测工件进行全时段、全频段的监测,在杂乱的机械背景音中准确剥离出微弱的金属摩擦声、敲击声或间歇性异动。这套异响检测方案的推出,解决了长期困扰主机厂的“偶发性缺陷漏检”痛点,它能给出确凿的判定结果,还能逆向定位出异响源在产品内部的具体物理坐标。通过将这些异响特征量化为具体的频率分量和能量阈值,工艺工程师得以直接追踪到前道工序中由于夹具松动或零部件公差超标带来的质量波动,实现了从单点防御向源头治理的转型。河南异响检测系统设备