商机详情 -
实时异响检测系统监测
泵类设备异响检测在石化、水处理和食品加工行业都有大量应用场景。离心泵在输送液体时,叶轮与蜗壳之间的流体声音构成背景,如果出现汽蚀,液体中气泡溃灭会产生高频的噼啪声,声音粗糙度明显增加。机械密封在干磨或磨损状态下会发出尖锐的摩擦音,密封失效前的声音变化往往早于泄漏表现。泵的支撑轴承若润滑不良或对中偏斜,会在旋转频率及其谐波上产生振动噪声。这些不同类型故障的声音特征在频谱上有各自分别的分布区域,检测算法通过划分频带并行分析,实现多故障模式的同步监测。上海盈蓓德智能科技有限公司针对流程工业泵组开发了防爆型在线异响监测装置,让危险区域内的转动设备也具备全天候的声学自诊断能力。盈蓓德振动信号 AI 异响识别,替代人工主观听音质检!实时异响检测系统监测
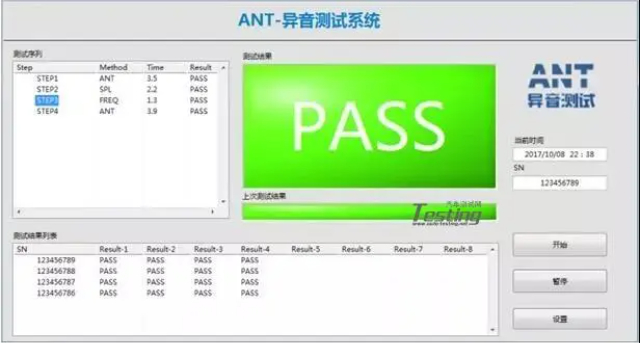
变压器运行中的异响检测是电力设备状态监测的常规项目。变压器铁芯在交流励磁下产生的磁致伸缩振动和噪声,其基频为电网频率的两倍,谐波分量丰富。当铁芯出现局部松动或绕组发生变形时,声音频谱中的谐波能量分布会发生改变,某些频段的幅值异常增大。直流偏磁现象会导致变压器声音突然变大,并伴随出现奇次谐波,检测系统可以通过分析声音谐波结构的变化,间接判断是否存在直流偏磁侵入。变压器异响检测通常采用非接触式声学传感器,安装在距变压器安全距离外的支架上,连续采集声音数据并上传至集控平台。上海盈蓓德智能科技有限公司在输变电设备声学监测方面持续投入研发,为变电站提供变压器声音在线监测系统,以数字化手段增强电力设备的状态感知能力。四川自动化异响检测系统工作原理异响检测留存故障声振特征,反向指导传动件结构与公差优化,从设计源头解决整车 NVH 异响顽疾。
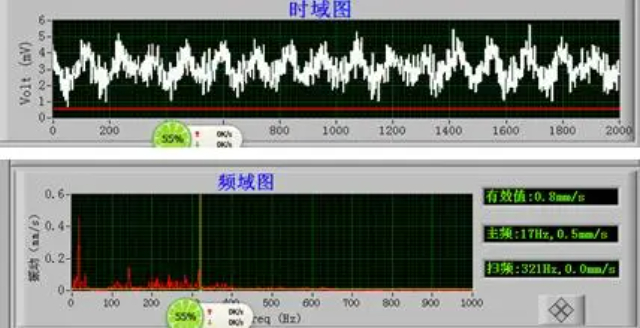
印刷机在高速走纸和滚筒压印过程中,机械部件的同步性如果出现偏差,会产生周期性的异常声响。胶印机的橡皮滚筒与压印滚筒之间依靠齿轮传动保持精确定时,齿轮磨损导致的侧隙增大会在高速运转时产生有规律的撞击音。走纸机构的叼纸牙在交接瞬间发出的声音虽然短暂,但逐个牙排依次动作,累积起来的异常容易被识别。印刷车间本底噪声较大,多台设备并行运行,异响检测通常采用紧靠疑似声源的近场拾音方式,配合包络分析技术从强噪声中提取冲击信号。上海盈蓓德智能科技有限公司在印刷包装行业的设备监测方面进行了定向开发,将异响检测与印刷机运行参数实时关联,为印后工序的质量追溯提供设备状态层面的参考依据。
新能源汽车售后维修端 NVH 异音异响诊断检测,依托便携轻量化采集设备建立标准化试车流程,快速复现客户反馈路试异响,区分装配缺陷、零部件磨损、设计固有噪声,精细给出维修整改方案,降低重复返修率。售后标配便携检测工具包含手持式小型声学相机、双通道电子听诊器、便携式多通道噪声振动记录仪、可粘贴微型加速度传感器,整套设备便于维修技师随车携带,无需大型试验室台架;设备内置新能源专属异响数据库,覆盖电机啸叫、减速器齿轮敲击、底盘衬套撞击、内饰卡扣摩擦、空调风机共振等售后高频故障声纹,实时采集对比快速分类异响来源。标准化路面试车流程分为工况分层测试、环境复现、点位溯源三步:第一步客户故障信息建档,记录异响出现车速、温度、路面、转向 / 制动触发条件;第二步按照客户描述复现对应工况,依次开展低速颠簸路、60-120km/h 匀速、急加速、转向、冷热空调切换测试,记录仪同步保存声振波形;第三步使用电子听诊器、小型声学相机沿路逐点位扫描,锁定异响精细部件,区分可维修装配间隙异响与需更换磨损零部件异响。低温异响为纯电车售后高发类型,冬季塑料内饰收缩、减速器润滑油粘度升高易产生异音,规避热车异响暂时消失漏判。异响检测是识别产品异常噪声的关键工序。
在齿轮传动和减速箱研发中,齿形加工误差或热处理变形会导致齿轮在常规啮合运动时产生非连续性碰撞,从而引发高频敲齿异响。这种异响声能极弱且与常规的阶次齿轮啸叫混合在一起。上海盈蓓德智能科技有限公司的异响检测技术可以实时捕捉传动轴的瞬态微观扭转振动。通过将时域信号投影至角度域,异响检测算法能够在一圈旋转中精确定位到是哪一个特定齿面在啮合时发生了干涉碰撞,从而逆向指导加工中心修正滚齿和剃齿工艺,消除非线性冲击。模拟多种实车工况运行,完成 NVH 异响检测,识别松动、摩擦等各类噪声源隐患。广东国产异音异响检测系统用途
实车道路工况异响检测,模拟颠簸行驶状态,复现客户反馈异响问题。实时异响检测系统监测
新能源汽车取消内燃机,电机、减速器、增程器高频啸叫、齿轮啮合敲击、轴承共振成为全新异响痛点,电驱动系统 NVH 异音检测与燃油车动力总成检测存在本质差异,**针对 200Hz-4000Hz 宽频段电磁噪声、机械齿轮异响建立专属检测标准。检测平台分为半消声室台架、整车转鼓台架两类,半消声室单独放置驱动总成,消除车身、底盘结构噪声,齿轮磨损异响对应固定转速阶次尖峰,电机定子转子间隙不均产生的电磁啸叫随转速线性升高频率,NVH 分析仪阶次切片功能可精细分离两类异响信号,区分机械缺陷与电磁设计缺陷。高低温耦合检测为必备环节,低温环境下减速器润滑油粘度上升,齿轮润滑不足易出现干磨哒哒异响,高温工况轴承热膨胀改变配合间隙引发共振,检测仓模拟 - 20℃至 85℃工作温度,完整复现全气候异响缺陷。下线产线搭载自动化 NVH 检测工位,驱动总成高速运转 30 秒自动采集频谱数据,AI 算法对比标准数据库,异常啸叫、齿轮撞击异响直接报警拦截不良品。对比燃油发动机异响,电驱动异响无低频轰鸣掩盖,微弱高频声响极易被用户感知,因此检测分贝阈值、频谱尖峰管控标准更为严苛,整套检测体系覆盖研发对标、零部件出厂、整车下线三重质量管控,解决新能源车型专属电驱动异音难题。实时异响检测系统监测