商机详情 -
广东数据驱动异音异响检测系统作用
液压系统异响检测关注的是油泵、油缸和液压阀在工作过程中的声音表现。柱塞泵在吸入和排出油液时产生的压力脉动是系统固有噪声,当泵内发生气穴现象时,油液中气泡的生成与溃灭会产生高频能量,声音听起来比正常状态更粗糙。溢流阀在工作时如果阀芯产生高频振荡,会发出尖锐的啸叫声,这种声音通常出现在系统压力接近阀设定值的瞬间。液压管路中的振动和异响有时是连接件松动或管夹失效的附带表现,声学传感器沿管路布置可以辅助定位振动源。上海盈蓓德智能科技有限公司在液压设备声学监测方面进行了产品化开发,将在线异响检测与液压系统压力流量参数联动分析,为注塑机、压铸机和液压站等设备提供多维度状态判断。异响检测是捕捉随机声异常、守护听觉品质的筛查网。广东数据驱动异音异响检测系统作用
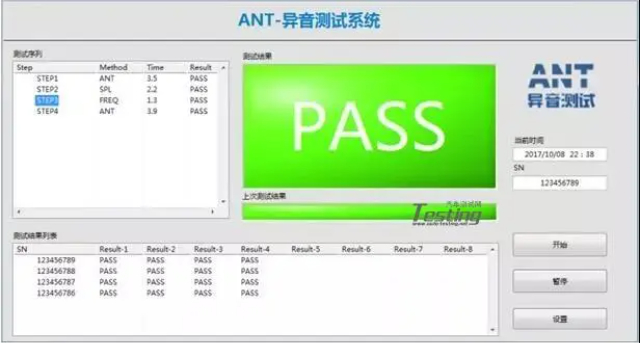
车载旋转执行部件在运行过程中的微弱异响检测(如咔哒声、刮擦声或异常鸣响),是衡量产品装配质量与声学品质的关键指标。由于车窗升降电机、电动尾门减速箱以及座椅调节电机群等多属于短时运行或带载启停部件,其异响往往具有非平稳与瞬态特征,容易淹没在工厂背景噪声或系统基底振动中。传统依赖人工听音的检测方式主观性强且一致性差,盈蓓德异响检测技术则通过高采样率加速度传感器,提取被测件特征,如峭度、阶次,实现对齿轮崩刃、装配间隙过大及电刷换向异常等微弱异响的客观化识别。广东高精度异音异响检测系统可识别故障类型传统的异响检测往往依赖人工经验,盈蓓德正将其进行智能化升级。
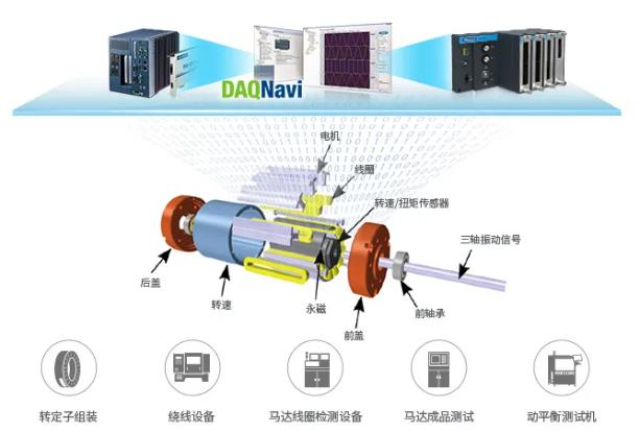
异响检测远不只是依靠人耳简单听见异常声响这么浅显,它是一套系统化、数字化的精密检测技术。整套流程依托专业采集设备捕捉振动与声学信号,再通过算法拆解、分析声音频谱里潜藏的异常成分,精确定位故障根源,如同借助声波信号为工业零部件 “把脉问诊”。在工业制造全流程里,合格运转的设备声纹平稳、频率规律,轴承磨损、齿轮点蚀、装配间隙偏差、零部件松脱等各类缺陷,都会生成独属于自身频段的冲击调制异响,人工听音极易遗漏微弱早期故障。上海盈蓓德智能科技有限公司融合经典分析方法与前沿机器学习算法,能够从混杂的背景噪声中剥离出极易被忽略的细微故障特征,高效完成不良件自动分拣,同时准确完成故障类型判定、故障程度评估,大幅提升产线质检效率与零部件出厂可靠性。
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。NVH 异响检测可快速定位整车零部件异常噪声,提前排查潜在故障风险,保障整车声学品质。
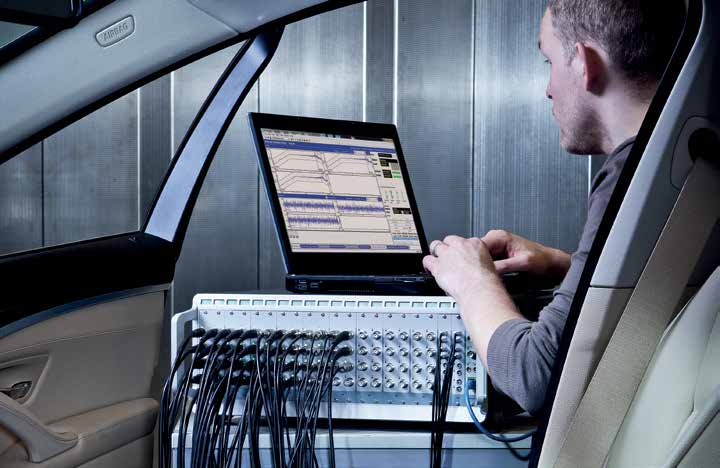
国内电机异响检测已形成标准化实车与台架双测试体系,成为行业通用的检测基础模式,大幅提升异响检测的规范性与稳定性。台架测试为**前置检测方式,企业通过搭建电机总成半消声测试台、电驱系统动力试验台,在可控恒温、恒湿、无背景噪声环境下,完成电机空载、负载、额定工况、极限工况的异响采集,有效规避路面、风噪等外界干扰,精细定位电机本体异响缺陷。实车道路测试作为后置验证环节,主要模拟真实行车场景,采集不同车速、油门开度、负载状态下的车内、车外电机噪声数据,校验台架测试结果的落地适配性。现阶段国内主流车企及电驱厂商已统一测试流程,规范麦克风、振动传感器布设位置、采样频率、工况切换标准,实现电机异响从零部件到整车的全链条闭环检测,极大降低了量产车型异响故障率。生产线上的异响检测是把控汽车整车质量的硬性指标。广东高精度异音异响检测系统可识别故障类型
异响检测是识别产品异常噪声的关键工序。广东数据驱动异音异响检测系统作用
异响检测是识别产品在动态运行中异常声学信号的质量防线。它借助高精度麦克风或加速度计,在特定转速或载荷工况下采集声振波形,通过多域NVH算法,将人耳感知的“咔嗒”“啸叫”或“摩擦”声转化为量化特征,并与合格品模板比对。上海盈蓓德智能科技有限公司的异响检测技术广泛应用于汽车座椅调节电机、空调压缩机和电动门窗升降器等部件,能有效筛除因润滑不良、轴承微损或装配错位导致的异响件,同时为制造工艺追溯提供数据依据,是提升终端用户听觉满意度的重要保障。广东数据驱动异音异响检测系统作用