商机详情 -
北京汽车异响检测系统诊断
音异响 NVH 检测依托专业信号处理技术拆解复杂声振原始数据,时域、频域、阶次分析是三大基础解析手段,层层剥离正常背景噪声,提取微弱异常异响特征,为异响定位、故障判定提供量化数学依据。时域分析展示声音、振动信号随时间变化波形,直观识别瞬时冲击类异响,工程师可精细定位异响触发的精确时间节点,同步匹配对应车辆工况(车速、转速、路面激励);频域分析通过快速傅里叶变换(FFT)将时域波形转化频谱图,横轴为振动频率、纵轴为声压 / 振动幅值,平稳正常运转部件频谱曲线平缓,齿轮磨损、轴承缺陷、塑料摩擦异响会在固定频率出现明显尖峰,阶次分析专门适配旋转类部件异响(电机、变速箱、轮毂轴承、风机),将频率换算为与旋转转速绑定的阶次,消除车速、转速变化带来的频率偏移,轴承、齿轮缺陷异响对应固定阶次,转速升高*提升幅值,阶次数值不变,快速区分机械旋转异响与随机路面振动噪声。检测软件可自动生成瀑布图、阶次切片、频谱对比报表,将海量原始采集数据简化为直观可视化图表,大幅降低工程师人工数据分析工作量,同时标准化数据格式便于跨部门、跨车型对标存档,是连接硬件采集设备与异响机理分析的核心技术桥梁。电力设备巡检时,电力异响检测系统用途是捕捉异常声音波动并协助提前预警。北京汽车异响检测系统诊断
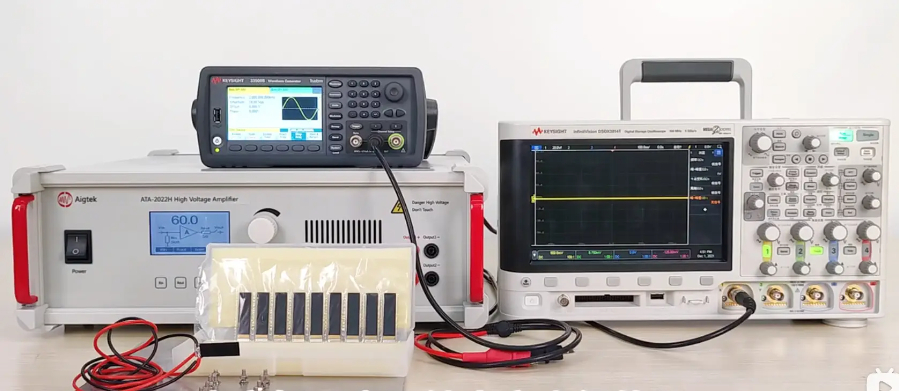
电机异响检测硬件设备形成“**进口主导、中低端***国产化”的格局,适配国内量产检测与研发测试的分层需求。在基础检测领域,国内传感器、多通道数据采集仪、声学麦克风等设备技术成熟,国产化率超80%,可满足常规电机异响的信号采集、频谱分析、阶次分析等基础需求,性价比高、适配性强,广泛应用于工厂量产下线检测。在**研发领域,高精度瞬态声学分析仪、高频阶次追踪设备、微弱异响识别系统仍以国外品牌为主,这类设备可精细捕捉毫秒级瞬态异响、区分同源多频耦合噪声,适配**电驱的精细化研发测试。同时,国内设备企业持续技术攻关,针对电机高频啸叫特性优化设备频段覆盖范围,推出专属电驱NVH测试模块,逐步缩小与进口设备的精度差距,推动检测硬件整体国产化升级。上海性能异响检测台执行器质量把控,异响检测系统作用是识别故障声响,保障出厂品质。
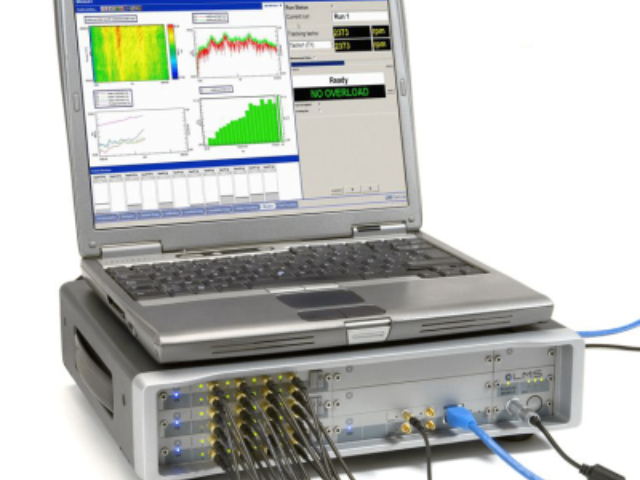
注塑机异响检测的难点在于,液压系统、锁模机构和顶出机构的动作声相互交织,正常生产时机器本身就处在一个较高的背景噪声水平。液压泵的柱塞在高压油液脉动下发出连续的工作声,如果滑靴磨损或配流盘出现划伤,声音中会叠加周期性的异常频率成分。锁模单元的格林柱在开合模过程中发出的声音如果突然变得尖锐或不均匀,可能预示着调模螺母松动或模板平行度偏差。检测系统需要针对注塑机的一个完整工作循环进行声学建模,把合模、注射、保压、冷却、开模、顶出各阶段的声音分别建立基线,异常只在对应的工序段内进行比对。上海盈蓓德智能科技有限公司深入注塑车间调研,将注塑机异响检测的算法与成型工艺节拍对齐,帮助注塑企业减少因机械故障导致的意外停机。
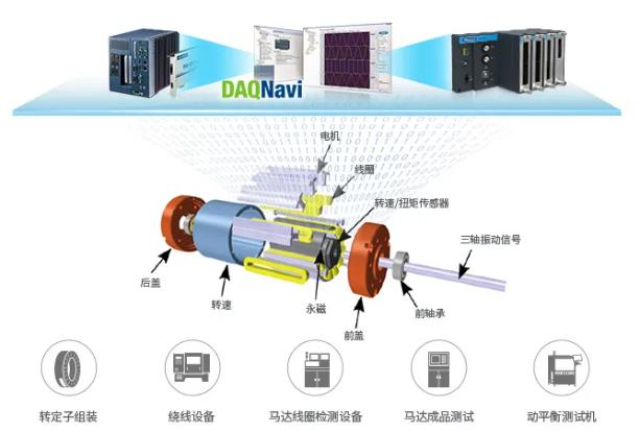
电机机械异响检测技术日趋精细化,聚焦轴承、转子、花键、端盖等**部件缺陷,实现微小异响故障的精细溯源。电机机械异响主要源于轴承磨损、转子动平衡偏差、零部件装配间隙不合理、壳体结构共振等机械问题,异响多表现为摩擦声、撞击声、共振轰鸣,工况稳定性较差,易随转速、温度变化出现强弱波动。国内检测体系针对机械异响优化了专项分析手段,通过共振扫频测试、模态测试、振动传递路径分析,精细定位异响源头部件,区分装配误差、加工缺陷、结构刚度不足等不同诱因。同时针对高温、高负载工况下的异响异变问题,搭建环境模拟测试台,复现极端工况下的机械异响故障,解决了以往常温测试无法排查的隐性缺陷,***提升电机机械异响的检测覆盖率与准确率。可视化功能研发,可视化异响检测系统研发厂家上海盈蓓德,直观呈现数据。
变速箱总成下线前的异响检测,是整车厂和变速箱供应商质量控制的重要节点。变速箱在加载台架上按预设工况运转,壳体外侧的加速度传感器和空气声麦克风同时采集振动和噪声信号,检测系统分析各档位、各转速下的齿轮啮合音和轴承运转音。正常的变速箱声音在各档位间切换时具有可预期的变化规律,如果某个档位出现异常的敲击音或啸叫声,系统会自动标记并回放该段音频供工程师复判。台架自身的驱动电机和加载电机也会产生背景噪声,检测算法需要剔除这些固定声源的影响,将关注点聚焦在变速箱本体发出的声音上。上海盈蓓德智能科技有限公司与变速箱试验台架厂商合作密切,将异响检测模块嵌入加载试验流程,让每一台下线变速箱在出厂前都经过声学质量的系统性评估。产线EOL检测,EOL异响检测系统厂商上海盈蓓德智能,保障下线产品质量。北京汽车异响检测系统诊断
异响检测是识别产品运行异常声响的质控关键步骤。北京汽车异响检测系统诊断
轴承异响检测是旋转机械故障诊断中比较基础且普遍的需求。新出厂的深沟球轴承在运转时如果存在异物混入或滚道表面有微小凹坑,会发出与正常件不同的声音,有经验的质检员能通过耳朵分辨,但人工听检的效率和一致性难以保证。自动化异响检测系统在半消声环境中采集轴承旋转时的声音信号,将时域波形转换为频谱和时频图,提取峰度、峭度、重心频率等特征参数,用训练好的分类模型判断轴承是否合格。不同规格的轴承声音差异很大,从内径几毫米的微型轴承到外径数百毫米的大型回转支撑,检测系统需要对应调整采样参数和判定阈值。上海盈蓓德智能科技有限公司在轴承行业推广标准化异响检测方案,帮助轴承制造商建立量化的声音质检标准,摆脱对熟练听检工的过度依赖。北京汽车异响检测系统诊断