商机详情 -
上海新能源车生产下线NVH测试标准
怠速工况下的生产下线NVH测试技术,是针对车辆或发动机怠速运转状态下的声振性能检测技术,也是下线测试中**基础、****的测试环节之一。该技术的**要点的是通过精细布置噪声与振动传感器,采集发动机怠速(通常为800-1000r/min)时的振动频率、噪声频谱及声压级数据,重点监测发动机缸体、车身地板、驾驶位耳旁等关键位置的声振参数。测试过程中,采用高精度振动加速度传感器固定在发动机悬置、缸体等部位,捕捉发动机燃烧、机械运转产生的振动信号;噪声传感器则布置在驾驶舱内及发动机舱,采集结构辐射噪声与空气传播噪声。通过专业数据采集与分析系统,对采集到的信号进行滤波、频谱分析,对比预设的标准阈值,判断是否存在振动过大、噪声超标等问题,精细定位发动机悬置装配偏差、缸体不平衡、排气系统泄漏等隐性缺陷,为返修工作提供明确依据,确保怠速工况下的驾乘舒适性。生产下线NVH测试通过与标准数据库比对,快速判定车辆 NVH 性能是否符合量产交付要求。上海新能源车生产下线NVH测试标准
生产下线NVH测试所产生的量化数据,不*是车辆出厂合格判定的**依据,更是车企优化生产工艺、提升产品质量的重要数据支撑。通过对大量下线测试数据的统计分析,车企可精细定位NVH缺陷的高发部位、常见类型及产生原因,将相关问题反馈至前端的零部件采购、总装装配等环节,实现工艺优化与质量闭环管理。例如,若测试数据显示某批次车辆存在车门异响问题,可追溯至车门装配工艺,及时调整装配流程、优化零部件匹配精度,从源头减少同类缺陷的产生,持续提升整车NVH性能的一致性与稳定性。上海新能源车生产下线NVH测试标准生产下线 NVH 测试可快速识别电机轴承磨损、电磁不平衡、转子偏心等潜在装配缺陷。
在数字化智能制造的质量防线中,生产下线NVH测试正从简单的“超差拦截”向“制造工艺溯源”深度演进。以新能源驱动总成中的差速器为例,行星齿轮与半轴齿轮的微观装配纹理和垫片厚度偏差,会在特定负荷下诱发特殊的声振印记。下线测试台架通过在二十秒的极短节拍内模拟整车滑行与急加速工况,同步采集高频加速度与电机扭矩波动。生产下线NVH测试系统利用高精度阶次跟踪算法,将测得的动态振动能量投影至角度域,准确解耦出差速器行星轮的啮合阶次。通过将这些特征数据实时上传至工业物联网平台,分析模块能自动比对上游数控机床的刀具磨损曲线,一旦发现阶次幅值呈现统计学均值漂移,便能逆向定位出加工中心装配偏心的工艺隐患,实现了从产线端到加工端的质量闭环。
车内噪声NVH测试聚焦于驾乘人员实际感受,重点检测车内不同位置的噪声水平,确保车内噪声符合舒适性标准。测试时,将噪声传感器分别放置在驾驶位、副驾驶位及后排座椅耳旁位置,车辆处于怠速、低速行驶等典型工况,采集车内噪声数据,重点监测发动机噪声、风噪声、轮胎噪声在车内的传递情况。车内噪声超标会严重影响驾乘舒适性,常见原因包括车门密封胶条装配不严、车窗玻璃安装偏差、车内内饰件松动等。测试完成后,若车内噪声超出标准阈值,需对密封部件、内饰件等进行检查返修,确保车内噪声控制在合理范围内。生产下线NVH测试在生产线末端工位开展,快速筛查整车装配或部件缺陷导致的 NVH 异常。
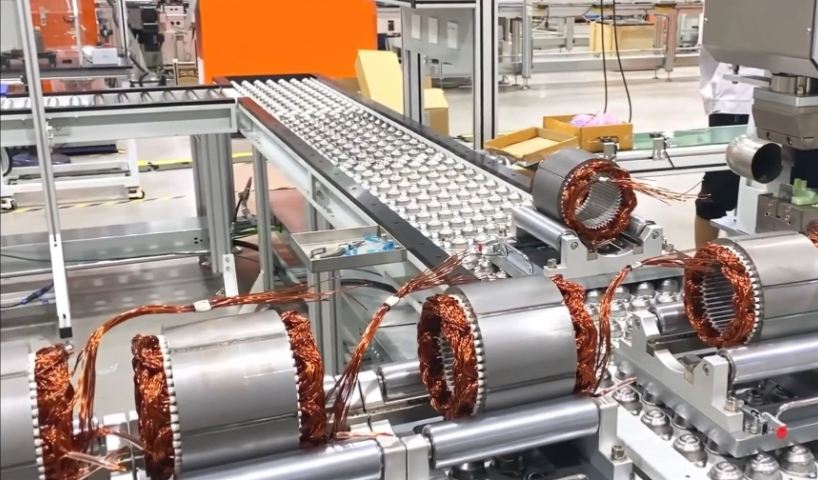
生产下线NVH测试的异常处理流程是保障测试效率与产品质量的关键,需遵循“发现异常—暂停测试—排查原因—返修整改—重新测试”的闭环管理原则。测试过程中,若发现噪声、振动数据超出标准阈值,或出现明显异响、异常振动,需立即暂停测试,记录异常现象及相关数据,反馈至技术部门与返修工位。技术人员结合测试数据与车辆装配记录,排查异常原因,明确返修方案;返修人员按照方案对相关部件进行调整、更换,完成后将车辆重新送至测试工位,进行二次测试。只有二次测试达标,车辆才能进入下一出厂环节,确保不合格车辆不流入市场。智能化设备的应用大幅提升了生产下线 NVH 测试的效率,单台电机检测耗时缩短近一半。上海新能源车生产下线NVH测试标准
生产下线 NVH 测试会采集发动机、底盘等部件的振动数据,结合噪声频谱分析判断工况是否正常。上海新能源车生产下线NVH测试标准
极端工况下的生产下线NVH测试主要针对车辆在特殊工况下的噪声与振动表现进行检测,确保车辆在复杂使用场景下仍能保持良好的NVH性能。极端工况包括发动机高转速、车辆急加速、急制动等,测试时,通过测试软件控制车辆进入相应工况,采集噪声与振动数据,重点监测**部件的稳定性与噪声、振动传递情况。例如,急加速工况下,重点检测发动机噪声、传动轴振动是否异常;急制动工况下,关注制动系统噪声与车身振动。通过极端工况测试,排查车辆在极限使用状态下的潜在问题,进一步提升车辆的可靠性与舒适性。上海新能源车生产下线NVH测试标准