商机详情 -
无锡自主研发生产下线NVH测试设备
行驶工况下的NVH测试是生产下线测试中更贴近实际使用场景的检测项目,能够***反映车辆在不同行驶状态下的声振性能。该测试通常在滚筒试验台或**测试跑道上进行,模拟车辆在不同车速(如60km/h、90km/h、120km/h等)、不同路面(如沥青路、水泥路)下的行驶状态。测试过程中,除了监测驾驶室内的噪声和振动外,还会关注底盘传动系统的振动情况,如变速箱、传动轴、差速器等部件的工作状态。例如,当车辆高速行驶时,若出现明显的风噪或胎噪异常,可能与车身密封性、轮胎花纹或悬挂系统调校有关;若传动系统存在异常振动,则可能是轴承磨损、齿轮啮合不良等问题导致。通过行驶工况测试,可及时发现车辆在动态行驶中的NVH缺陷,保障用户在实际驾驶中的舒适性。生产下线 NVH 测试是整车出厂前的关键质量验证环节,聚焦噪声、振动及声振粗糙度指标。无锡自主研发生产下线NVH测试设备
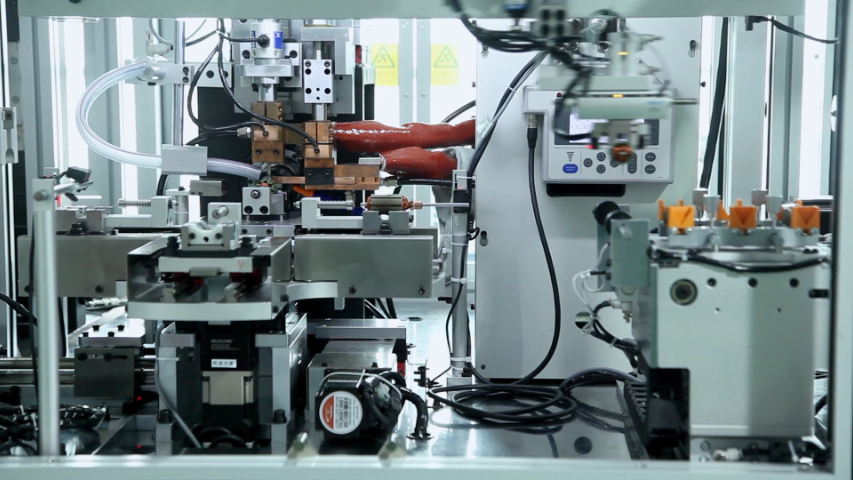
生产下线NVH测试是指产品在装配线末端、正式出厂之前所进行的一系列振动与噪声合规性验证。测试过程中,被测总成(如电驱系统、变速箱或整车)按照预设的转速谱和负载谱运转,多通道数据采集系统同步记录结构振动加速度、扭矩波动、转速波动等物理量。随后,软件平台自动执行频谱分析、阶次跟踪和统计评估,将实测数据与存储在数据库中的合格模板进行多维比对,给出“通过”或“不通过”的结论。对于新能源电驱产品,测试工况还需包含能量回收和反拖状态,综合考察齿轮侧隙和花键结合部的动态表现。生产下线NVH测试是质量防火墙,更是批次一致性监控的有效工具,为工艺能力的持续提升提供数据支撑。南京电控生产下线NVH测试异音为保障检测精度,生产下线 NVH 测试区域需进行专业的声学隔音处理,减少外界环境噪声的干扰。
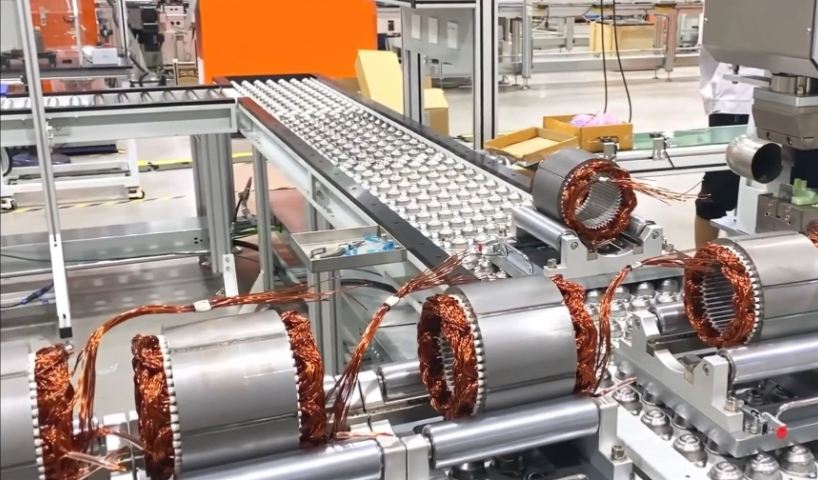
麦克风阵列技术在生产下线NVH测试中的应用,极大地提升了噪声源识别的效率与准确性。传统的单点麦克风测试只能获取特定位置的噪声声压级,难以确定噪声的具体来源,而麦克风阵列由多个麦克风按照一定规律排列组成,能够通过波束形成算法对采集到的噪声信号进行处理,生成噪声源分布图,直观地显示车辆各部位噪声的强弱的分布情况。在测试时,麦克风阵列通常布置在车辆周围或驾驶室内,结合车辆的不同工况,可快速定位发动机噪声、风噪、胎噪、传动系统噪声等的具体产生位置。例如,若发现车辆前部轮胎附近噪声较为突出,可进一步检查轮胎的动平衡、轮毂轴承或悬挂部件是否存在问题,为故障排查提供精细的方向,缩短维修时间,提高生产下线效率。
怠速工况下的NVH测试是生产下线测试的**环节之一,主要检测车辆在发动机怠速运转时的噪声与振动表现,排查发动机、悬置系统等部件的装配问题。测试时,将车辆停放在测试工位**,启动发动机,保持怠速状态(通常为800-1000r/min),将噪声传感器放置在驾驶位耳旁、发动机舱内指定位置,振动传感器固定在发动机缸体、车身地板等关键部位。通过测试软件实时采集噪声分贝值、振动加速度等数据,重点监测发动机怠速时的振动频率、噪声频谱,对比预设标准值,判断是否存在异常。若出现振动过大、噪声超标等问题,多为发动机悬置装配偏差、缸体不平衡或排气系统泄漏所致,需及时反馈至返修工位进行排查处理。盈蓓德艾法星NVH下线质量检测系统通过优化算法,使生产下线NVH测试的单台判定时间大幅缩短。
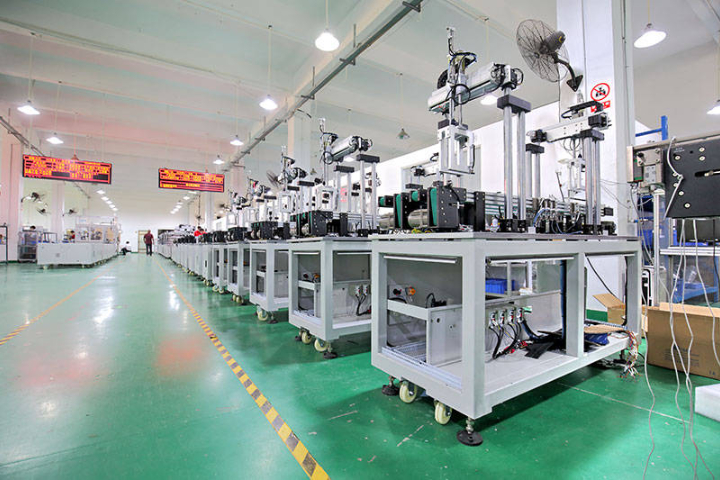
车内噪声NVH测试聚焦于驾乘人员实际感受,重点检测车内不同位置的噪声水平,确保车内噪声符合舒适性标准。测试时,将噪声传感器分别放置在驾驶位、副驾驶位及后排座椅耳旁位置,车辆处于怠速、低速行驶等典型工况,采集车内噪声数据,重点监测发动机噪声、风噪声、轮胎噪声在车内的传递情况。车内噪声超标会严重影响驾乘舒适性,常见原因包括车门密封胶条装配不严、车窗玻璃安装偏差、车内内饰件松动等。测试完成后,若车内噪声超出标准阈值,需对密封部件、内饰件等进行检查返修,确保车内噪声控制在合理范围内。生产下线测试流程已实现自动化执行,单次检测时长控制在分钟级,不影响生产线节拍。宁波电机生产下线NVH测试异响
生产下线NVH测试是产品离厂前振动噪声的末尾评审官。无锡自主研发生产下线NVH测试设备
生产下线NVH测试台架可以测试空载工况,更通过高灵敏度动态加载电机,在测试台架上模拟整车起步、爬坡、能量回收等各种真实行驶阻力工况。通过对全负载变化过程中的扭矩、脉冲与多通道声振幅值进行连续记录,盈蓓德艾法星NVH下线质量检测系统为每一台出厂的电驱动总成建立起NVH声学“数字身份证”。这些包含详细的大数据档案,与产品序列号进行深度绑定,为出厂品质提供了铁证,更能在后续的车辆全生命周期售后维保中,提供原始、具对比价值的出厂数据镜像。无锡自主研发生产下线NVH测试设备