商机详情 -
天津内衬聚四氟乙烯设备定制
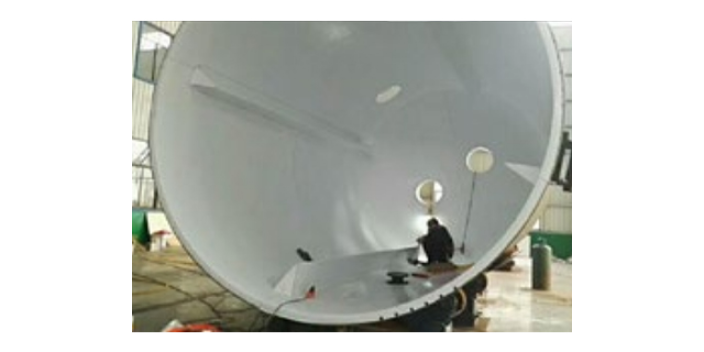
对于尺寸过大无法整体运输的设备(如大型储罐、塔器),或需对现有设备进行防腐改造时,可采用现场衬里施工技术。现场衬里施工以板衬工艺为主,施工流程为:钢壳现场制作或清理→内壁喷砂除锈→涂刷底胶→粘贴PTFE板→板缝焊接→电火花检测→验收。现场施工相比工厂施工面临更多挑战:环境条件(温度、湿度、粉尘)难以控制,影响粘结和焊接质量;施工空间受限,大型设备内部作业不便;喷砂和焊接产生的粉尘、烟气需通风排除,保证作业环境安全。为保证现场施工质量,需采取以下措施:搭建临时施工棚,控制温湿度(温度15至30℃,相对湿度低于70%);加强通风,保证作业安全和施工质量;分段分区施工,每段完成后及时检测,避免大面积施工累积误差;施工人员需经专门培训,严格执行工艺规程;配备便携式电火花检测仪、测厚仪等检测设备,现场检测验证。现场衬里施工质量与工厂施工相当,能解决大型设备的运输难题,在大型储罐、塔器等设备的防腐工程中应用较多。施工完成后需进行的质量验收,包括外观、厚度、电火花检漏、压力试验等,确保现场衬里质量达标。淄博松尚复合材料重信誉、守合同,严把产品质量关,热诚欢迎广大用户前来咨询考察,洽谈业务!天津内衬聚四氟乙烯设备定制
渗透性检测和针眼检测是评价衬四氟设备衬里层致密性和耐渗透性能的重要方法。PTFE虽然化学稳定性较高,但仍存在一定的气体和液体渗透性,尤其在高温高压下,小分子介质可能通过衬层的微观孔隙或缺陷渗透至钢壳,引起钢壳腐蚀。渗透性检测通常在工艺评定或型式试验时进行,将衬层试样置于特定介质和温度压力条件下,测定介质的渗透速率和渗透量,评价衬层的抗渗透性能。针眼检测是检测衬层中肉眼不可见的微小针眼和通道,主要采用电火花检漏(见前述),也可采用染色渗透法——在衬层表面涂覆渗透液,一定时间后观察衬层背面是否出现渗透液痕迹,判断是否存在针眼。对于高纯度介质(如电子化学品)或剧毒介质工况,对衬层的致密性和针眼要求较为严格,需采用高灵敏度检测方法,如氦质谱检漏(检测灵敏度可达10⁻⁹帕·立方米每秒),确保衬层无任何渗透通道。渗透性和针眼检测结果反映了衬里工艺的成熟度和衬层质量,是衬四氟设备质量验收的重要参考,对于不合格的衬层需返修补焊或更换,直至检测结果达标。安徽衬四氟设备松尚从国内外引进了一大批先进的设备,实现了工程设备的现代化。
PTFE衬里厚度是衬四氟设备防腐性能和使用寿命的关键参数,其设计需综合考虑介质腐蚀性、工况温度、设备使用寿命、衬里工艺和经济性等因素。一般而言,腐蚀性越强、温度越高、使用寿命要求越长,所需衬里厚度越大。常用衬里厚度范围为2至8毫米:对于腐蚀性较弱的介质(如稀酸、弱碱),衬里厚度可取2至3毫米;对于强腐蚀介质(如浓盐酸、氢氟酸),衬里厚度一般取3至5毫米;对于腐蚀裕量要求高或使用寿命要求长的设备,衬里厚度可达6至8毫米甚至更厚。衬里厚度的选择还需考虑衬里工艺的特点:松衬和板衬工艺可制作较厚衬层(3至8毫米以上),适合大型设备和长寿命要求;模压和等静压工艺衬层厚度一般为3至5毫米;喷涂工艺涂层较薄(0.5至3毫米),适合小型和精密部件。衬里厚度过薄会降低耐腐蚀裕量和使用寿命,过厚则增加成本和施工难度,并可能影响传热和内件配合。设计中还需考虑衬里层的均匀性,壁厚公差应控制在合理范围内(如等静压工艺可控制在±0.3毫米),避免局部偏薄导致早期失效。衬里厚度设计完成后,应在图纸上明确标注,并在制造和验收时严格检测。
在真空或负压工况下,衬四氟设备的PTFE衬里层承受外部大气压的作用,存在被压瘪、起鼓、脱层的风险,衬层的稳定性是负压设备设计的重点。衬层抗负压能力取决于衬层厚度、衬层与钢壳的结合方式、衬层背面支撑结构等因素。松衬设备由于衬层与钢壳无粘结,抗负压能力较弱,一般只适用于常压或微正压工况,负压工况下需在衬层背面设置金属支撑骨架(支撑环、支撑筒)或采用紧衬、等静压工艺。紧衬设备依靠粘合剂将衬层与钢壳结合,抗负压能力优于松衬,但粘合剂的长期可靠性影响负压稳定性。等静压设备衬层与钢壳通过烧结回弹贴合,结合紧密,抗负压能力较强,能稳定应对-0.098兆帕的极限真空。设计中需根据负压值进行衬层稳定性校核,计算衬层的临界失稳压力,保证其大于实际负压并有一定安全裕量。对于高真空工况,可采用以下措施提高衬层稳定性:增加衬层厚度、设置支撑骨架、采用等静压或紧衬工艺、在衬层与钢壳之间设置排气/泄压通道、限制设备高度等。此外,运行中应避免负压骤变和超限,配置真空破坏阀或压力平衡装置,防止衬层因负压过大而失效。松尚重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。淄博松尚复合材料始终以适应和促进工业发展为宗旨。山西钢衬PO设备加工
松尚严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。天津内衬聚四氟乙烯设备定制
衬四氟设备是泛指以聚四氟乙烯(PTFE)及其改性材料为防腐衬里层、以钢制壳体为承载结构的复合防腐设备的统称,涵盖了化工生产中各类需要耐腐蚀处理的设备。按设备功能划分,衬四氟设备主要包括衬四氟储罐(用于腐蚀性物料的储存)、衬四氟反应釜(用于腐蚀性物料的化学反应)、钢衬四氟管道及管件(用于腐蚀性物料的输送)、衬四氟塔器(用于精馏、吸收、解吸等分离过程)、衬四氟换热器(用于腐蚀性物料的加热或冷却)、衬四氟过滤器(用于腐蚀性物料的过滤分离)、衬四氟阀门(用于腐蚀性管路的启闭和调节)等。按衬里工艺划分,可分为松衬设备、紧衬设备、模压/等静压设备、缠绕烧结设备、板衬焊接设备和喷涂设备等。按使用压力划分,可分为常压设备、低压设备和真空(负压)设备。按壳体材质划分,可分为碳钢衬四氟和不锈钢衬四氟设备。不同类别的衬四氟设备在结构、制造工艺、技术参数和应用场合上各有特点,用户需根据具体的工艺介质、温度、压力和处理量等要求,合理选择设备类别和规格。天津内衬聚四氟乙烯设备定制