商机详情 -
山西钢衬ptfe设备厂家
衬四氟设备就位后,需进行工艺管道的连接,管道连接质量直接影响设备的密封性和运行安全。管道连接主要采用法兰连接和焊接(对钢制管道)两种方式。法兰连接是衬四氟设备常用的连接方式,安装时需注意:法兰密封面需清洁干净,无划伤、锈蚀和异物;密封垫片选用与介质和工况相适应的耐腐蚀垫片,如PTFE包覆垫片、膨胀PTFE垫片、金属环垫等,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,避免因受力不均导致法兰变形或密封失效;拧紧后需检查法兰间隙均匀、螺栓外露长度一致。对于钢制工艺管道与衬四氟设备的焊接连接,需注意焊接热影响对衬层的损伤,焊接时需采取隔热措施(如焊接时设备内部充水冷却、焊接部位远离衬层等),防止焊接高温传导至衬层造成衬层过热老化或脱层。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至设备法兰造成泄漏。管道连接完成后,需进行系统压力试验,确认各连接点密封可靠。松尚团结、创新、合作、共赢。山西钢衬ptfe设备厂家
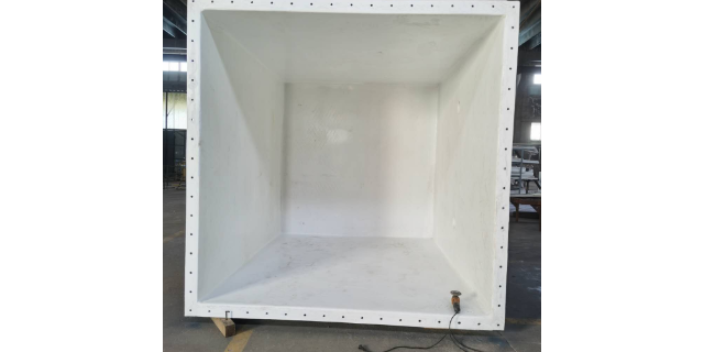
标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。陕西内衬聚四氟乙烯设备厂松尚以快的速度提供前列的产品质量和好的价格及完善的售后服务。
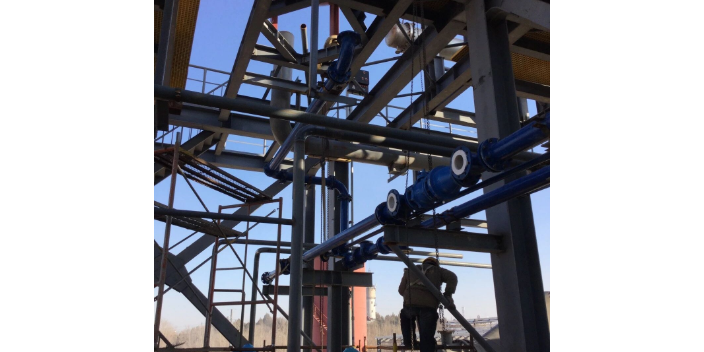
衬四氟设备的钢制外壳是承压和承载的主体,其强度和厚度直接关系到设备的安全性。钢壳厚度计算依据GB 150《压力容器》进行,主要考虑设计压力、设计温度、材料许用应力、焊接接头系数和腐蚀裕量等因素。计算公式为:厚度=(设计压力×内径)/(2×许用应力×焊接系数-设计压力)+腐蚀裕量。对于内压圆筒,需计算筒体计算厚度并加上腐蚀裕量(一般取1至3毫米),再考虑钢板负偏差,得到名义厚度。封头的厚度计算需考虑封头形状(椭圆封头、碟形封头等)的应力集中系数。对于外压(真空)工况,需进行外压稳定性校核,计算临界外压,必要时设置加强圈提高抗失稳能力。钢壳厚度的确定还需考虑PTFE衬里施工对钢壳刚度的要求——为防止衬里施工和运输过程中钢壳变形过大导致衬层损伤,钢壳的较小厚度一般不低于6毫米(小型设备)至10毫米以上(大型设备)。此外,开口补强、支座连接部位等局部区域需进行补强计算,保证这些部位的强度满足要求。钢壳设计完成后,需进行强度和刚度复核,确保在各种工况下安全可靠。
聚四氟乙烯(PTFE,俗称F4)是由四氟乙烯单体经聚合反应制得的全氟化聚合物,分子式为-(CF2-CF2)n-,分子骨架由碳碳键构成,每个碳原子上对称连接两个氟原子,形成高度对称的链结构。由于碳氟键的键能高达约485千焦每摩尔,远高于碳氢键和碳氧键,且氟原子的共价半径(0.064纳米)略大于氢原子,能够紧密包裹在碳碳主链周围,形成一层"氟鞘"保护结构,使得化学性质活泼的碳碳主链被有效屏蔽。这种特殊的分子构型赋予了PTFE较强的化学稳定性,除熔融碱金属、元素氟和某些高温高压下的含氟化合物外,几乎能耐受所有强酸、强碱、强氧化剂和有机溶剂的腐蚀,即使在王水、氢氟酸、浓硫酸、浓盐酸等强腐蚀介质中长期浸泡,也不会发生明显的化学变化,被誉为"塑料王"。这一特性使其成为化工防腐设备衬里的理想材料。松尚复合材料以诚信为根本,以质量服务求生存。
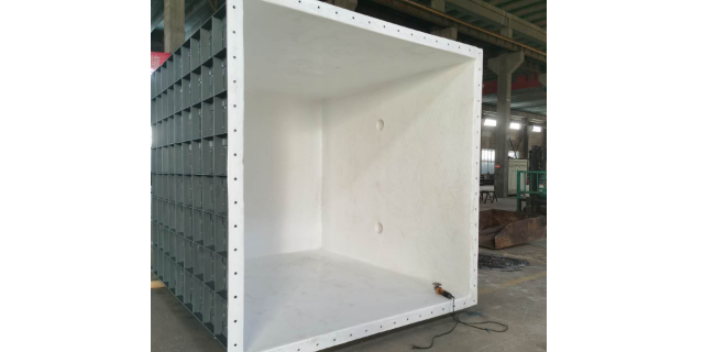
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚与广大客户携手共创碧水蓝天。山西钢衬ptfe设备厂家
淄博松尚复合材料尊崇团结、信誉、勤奋。山西钢衬ptfe设备厂家
衬里工艺的创新和升级是衬四氟设备制造技术发展的重要方向。等静压工艺作为较为先进的衬里成型工艺,正逐步在管道、储罐、管件等设备制造中普及,其衬层致密度高、壁厚均匀、抗负压性能好的优势得到越来越多用户的认可。板衬工艺中,PTFE板材焊接技术不断改进,自动化焊接设备和先进焊接工艺的应用提高了焊接质量和效率,减少了人为因素影响。现场衬里施工技术日益成熟,为大型设备的现场防腐提供了可行方案。喷涂工艺中,新型氟塑料涂料(如PFA粉末涂料、ETFE涂料)和先进喷涂设备的应用,使涂层质量提升、适用范围扩大。此外,复合衬里技术得到发展,如PTFE与橡胶复合衬里(兼具PTFE的耐腐蚀性和橡胶的弹性)、PTFE与玻璃钢复合衬里等,发挥不同材料的优势,提高衬里的综合性能。检测技术也在进步,如红外热成像检测衬层贴合度、超声波测厚监控衬层磨损、氦质谱检漏检测微小渗透等,提高了衬里质量的检测水平。衬里工艺的创新和升级,使衬四氟设备的制造质量、生产效率和适用性不断提升,推动了行业的技术进步。山西钢衬ptfe设备厂家