商机详情 -
潍坊衬塑设备
衬四氟设备就位后,需进行工艺管道的连接,管道连接质量直接影响设备的密封性和运行安全。管道连接主要采用法兰连接和焊接(对钢制管道)两种方式。法兰连接是衬四氟设备常用的连接方式,安装时需注意:法兰密封面需清洁干净,无划伤、锈蚀和异物;密封垫片选用与介质和工况相适应的耐腐蚀垫片,如PTFE包覆垫片、膨胀PTFE垫片、金属环垫等,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,避免因受力不均导致法兰变形或密封失效;拧紧后需检查法兰间隙均匀、螺栓外露长度一致。对于钢制工艺管道与衬四氟设备的焊接连接,需注意焊接热影响对衬层的损伤,焊接时需采取隔热措施(如焊接时设备内部充水冷却、焊接部位远离衬层等),防止焊接高温传导至衬层造成衬层过热老化或脱层。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至设备法兰造成泄漏。管道连接完成后,需进行系统压力试验,确认各连接点密封可靠。选择淄博松尚复合材料有限公司,就是选择质量、真诚和未来。潍坊衬塑设备
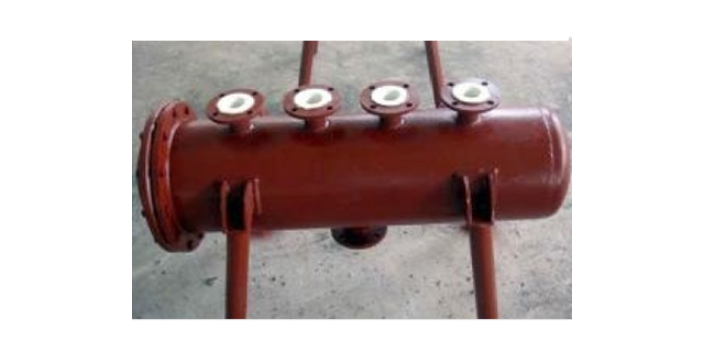
衬四氟设备投入运行后,需建立日常运行监测制度,及时掌握设备运行状态,保证设备安全稳定运行。日常监测内容主要包括:工艺参数监测——定时记录设备内的温度、压力、液位、流量等参数,检查是否在规定范围内,有无异常波动;泄漏监测——定期检查设备法兰、阀门、人孔、接管等密封点有无渗漏,对于剧毒或易燃介质,需设置可燃/有毒气体检测报警仪;振动和噪声监测——对带搅拌装置的反应釜,监测搅拌轴的振动和噪声,判断搅拌和传动系统是否正常;衬层状态监测——通过设备上预留的检查孔、测厚点,定期观察衬层表面状态,有无鼓包、裂纹、变色、减薄等异常;温度应力监测——对于温差较大的工况,监测升降温速率是否控制在允许范围(一般不大于25℃/h),避免温度骤变损伤衬层。运行监测数据需建立台账,定期分析趋势,及时发现异常苗头。对于关键设备,可配置在线监测系统,实现参数的实时采集、记录和报警,提高监测的及时性和准确性。日常运行监测是预防性维护的基础,能有效减少突发故障,延长设备使用寿命。山东衬四氟设备厂家淄博松尚复合材料团结、创新、合作、共赢。
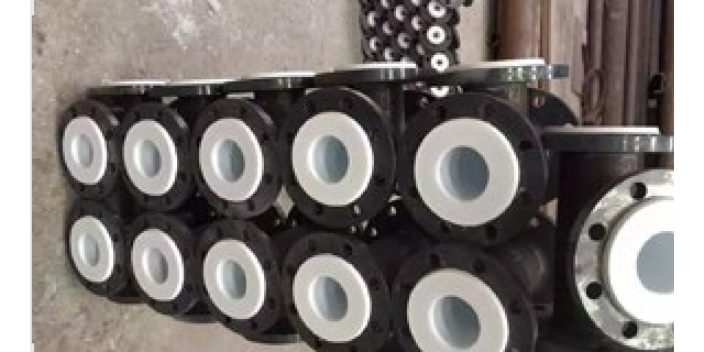
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。以客户至上为理念,为客户提供咨询服务。
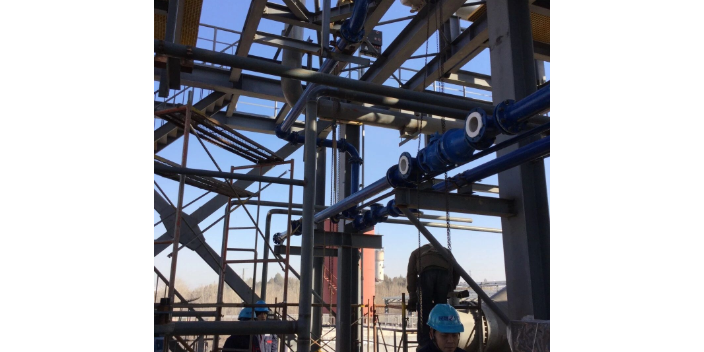
衬四氟搅拌加工工艺。衬四氟搅拌加工方法分为多种,其中手工加工法可分为四个步骤,且加工成本低,我公司产品规格型号齐全,接下来为您介绍一下加工步骤。一、在四氟板材的反面和衬四氟搅拌桨、衬氟搅拌器的外表面上,刷两道胶水;二、将四氟板平整光滑的包覆在搅拌轴和搅拌器的外表面上;三、在四氟板与四氟板的拼接处,进行修边,就像焊接钢板一样,打V型坡口;四、用PFA焊条和焊带,将坡口焊接起来,形成一个衬四氟搅拌整体。衬四氟搅拌具备的特性:一、四氟板材密度高,抗渗透性强。二、大、小型的均可作衬里,不受任何限制。三、不受设备大小和形状的限制。四、无法运输的大型衬四氟搅拌可以到现场施工。五、局部损坏了可以现场修补,修复后可达到新的技术指标。无论是哪种加工类型的衬四氟搅拌,都应具备上述特性,只有合格的产品才能应用更加顺利、有效率。淄博松尚复合材料有限公司团结、创新、合作、共赢。宁夏钢衬四氟设备厂家
淄博松尚复合材料不懈追求产品质量,精益求精不断升级。潍坊衬塑设备
水压试验和气压试验是检验衬四氟设备承压能力和密封性的重要方法。水压试验以水为加压介质,试验压力一般为设计压力的1.25至1.5倍,试验时将设备充满水,排净空气,缓慢加压至试验压力,保压足够时间(一般不少于30分钟),观察有无渗漏、降压和异常变形。水压试验不只能检验钢壳的强度和焊缝的密封性,还能在加压状态下检验衬层与钢壳的结合状态——若衬层存在脱层或大面积未贴合,在试验压力下衬层可能鼓起或渗水。气压试验以压缩空气或氮气为加压介质,试验压力一般为设计压力的1.15倍,由于气体可压缩性大、能量储存高,气压试验的危险性高于水压试验,需采取严格的安全措施。气压试验常用于不宜充水的设备(如不允许残留水分的设备)或现场检验。试验时加压需缓慢分级进行,保压后通过涂肥皂水或用测漏仪检查各密封面和焊缝有无泄漏。对于负压工况设备,还需进行真空试验,抽真空至设计负压值(如-0.095兆帕),保压30分钟,观察压力变化和衬层状态,确认衬层无脱层、起鼓。压力试验是衬四氟设备出厂前的重要检验,试验合格后方可出厂。潍坊衬塑设备