商机详情 -
苏州离子氮化处理步骤
氮化处理工艺效果会受钢材内部合金元素影响,同样一套氮化处理参数,用到不同牌号钢材,得到的硬度、渗层会出现明显区别,铝、铬、钼这类合金元素可以生成稳定氮化物,氮化增益效果突出,普通碳素钢氮化之硬度提升有限抖音百科。成都万可瑞特金属科技有限公司在接收氮化处理订单之初,仔细确认工件材料牌号,结合材料特性来规划整套氮化处理工艺,不会一套参数套用全部工件。拿到客户图纸,确认材质,再结合图纸硬度、渗层指标,判断工艺目标是否和材料本身能力匹配。如果客户提出的指标超出该材质氮化可以达到的合理范围,会及时和客户沟通,客观说明材料限制,共同调整工艺预期。生产阶段依据材质设定温度、保温时间,加工完成开展检测,确认工件性能。企业依靠对各类钢材氮化特性积累的实操经验,规避因材质认知偏差造成氮化处理达不到预期,保障每一批工件氮化处理的实际效果。高精度传动类机械构件的表层强化加工,普遍会选用氮化热处理工艺处理。苏州离子氮化处理步骤
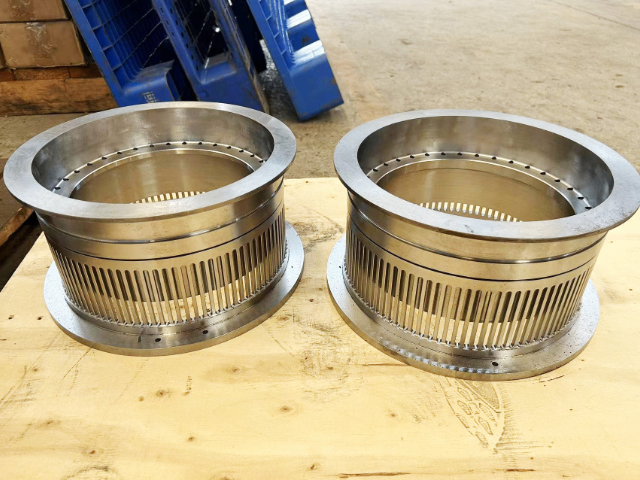
模具类工件经常需要面对反复摩擦挤压,模具型腔位置极易出现磨损拉毛,氮化处理是模具表面强化十分常用的热处理手段,可以有效延长模具使用寿命,降低修模频次。成都万可瑞特金属科技有限公司承接各类模具工件氮化处理加工,针对热作模具、塑胶模具、冲压模具,根据模具的使用温度、受力情况,定制氮化处理方案。模具氮化处理看重渗层均匀性,模具结构复杂,带有深孔、狭缝、盲孔位置,容易出现渗层不到位,在装炉环节技术人员会合理摆放工件,保证炉内气氛可以充分流通到每一处型腔表面,保障各个位置氮化效果均衡。模具氮化处理不可以一味追求渗层越厚越好,过厚的氮化层会提升表层脆性,模具工作时承受冲击就容易发生表层剥落,需要平衡硬度、渗层厚度与韧性三者之间的关系。生产完成对模具关键工作面做硬度检测,确认氮化处理效果达标再交付,助力模具企业减少模具损耗,提升生产加工效率,为西南模具行业提供氮化处理热处理配套支持。杭州钛合金氮化处理在线咨询氮化处理解决金属件表面硬度不足、易变形问题。
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。
氮化处理能够同步提升工件抗疲劳性能,氮原子渗入工件表层之会形成表层压应力状态,有效延缓疲劳裂纹的萌生与扩张,对于反复承受交变载荷的零部件有着很高的实用价值。成都万可瑞特金属科技有限公司在氮化处理加工过程中,格外重视工件前期的应力消除,机加工带来的残余应力如果没有释放,即便氮化工艺参数完全准确,工件续依旧有出现变形的隐患。在对接业务阶段,技术人员会主动和客户沟通零部件的受力形式,了解零件运行中是持续转动、往复运动,还是承受冲击挤压,结合这些实际工况确定渗层深度目标,不会一概套用固定工艺参数。像传动齿轮、活塞杆、凸轮这类零部件,经过氮化处理之,抗疲劳寿命可以得到明显改善,同时表面耐磨性提升,减少运转过程咬合拉伤的故障。车间内部多台氮化设备可以错峰排产,平衡批量订单与急单的交付节奏。工件氮化完成之,利用维氏硬度计、金相显微镜完成检测,核对每批次工件的性能指标,杜绝不合格工件流出。依托氮化处理加工服务,助力本地制造企业优化零部件品质,减少设备故障停机频次,提升产品整体市场竞争力。火锅底料适配美食创业使用,助力门店打造特色餐食。
氮化处理的扩散层,是连接表层化合物层和工件基体的过渡区域,扩散层的质量,直接决定氮化层结合牢固程度,如果扩散层发育不足,表层氮化化合物层就容易在外力作用下发生剥落,失去强化作用。成都万可瑞特金属科技有限公司在氮化处理生产中,不只关注表层硬度,同时重视扩散层生长状态,合理调控温度与保温时长,让氮原子充分向基体内部扩散,得到梯度过渡的扩散层。金相检测环节,观察完整氮化层组织,同时查看化合物层和扩散层配比,确认组织状态合理。针对冲击载荷较工件,会适当调控,降低过厚化合物层,强化扩散层支撑作用。很多客户只看表面硬度,忽略扩散层,技术人员沟通中,会讲解氮化层两层结构协同作用逻辑,让客户完整理解氮化处理工艺指标。企业依靠完整的金相检测,把控氮化层整体组织结构,保障氮化层和基体结合牢靠,避免工件使用中表层剥落失效。氮化处理适配铁路设备关键金属件强化处理。德阳机械部件氮化处理
氮化处理交付准时,配合客户生产进度安排。苏州离子氮化处理步骤
氮化处理加工的渗层深度,是衡量工艺效果的指标之一,渗层深度没有统一标准,需要结合零部件实际工况来确定,并非渗层越厚工件性能就越好。如果零部件主要承受轻微摩擦,不需要很深的氮化层,过度延长氮化保温时间,不拉长生产周期提升加工成本,还会增表层脆性,工件受冲击时容易出现损伤;重载摩擦工况下,则需要达到规定的渗层深度,才可以保障耐磨使用寿命。成都万可瑞特金属科技有限公司在氮化处理业务对接阶段,仔细研读客户图纸,确认图纸标注渗层深度、硬度指标,同时了解零件运行载荷、摩擦时长,综合确定氮化处理工艺参数。生产过程中,依靠成熟设备管控温度与保温时长,以此把控渗层生长速度。工件氮化结束之,通过金相检测方式确认实际渗层深度,对比图纸技术要求,确保指标达标。企业兼顾试样研发和批量生产,不管是浅渗层精密小件,还是要求较深氮化层的重载零件,都能够定制对应的氮化处理方案,严控每批次工件渗层指标稳定。苏州离子氮化处理步骤