商机详情 -
广州离子氮化处理要求
不锈钢材料拥有天然防锈能力,但不锈钢硬度偏低,面对持续摩擦工况,很容易发生磨损,氮化处理可以在保留不锈钢基础耐腐蚀能力前提下,幅提升工件表面硬度,弥补不锈钢耐磨不足的短板。成都万可瑞特金属科技有限公司承接不锈钢工件氮化处理业务,不锈钢表面存在钝化膜,会阻碍氮原子渗入,因此氮化处理前期预处理就格外关键,需要充分破除表面钝化层,保障氮化能够顺利进行。离子氮化工艺处理不锈钢工件适配性更好,能够获得均匀氮化层。需要客观看待不锈钢氮化处理效果,氮化主要提升耐磨性能,不能无限制提升耐腐蚀,部分工况腐蚀要求严苛,技术人员会提前和客户做好说明。生产时依据不锈钢牌号,调整氮化温度、保温时长,规避不合理参数带来工件性能缺陷。氮化加工完成检测工件表面硬度,确认氮化处理达到预期,支持不锈钢件小批量试样以及批量加工,满足各类设备中不锈钢耐磨零件的加工需求。氮化处理凭借成熟技术,助力企业提升产品品质。广州离子氮化处理要求
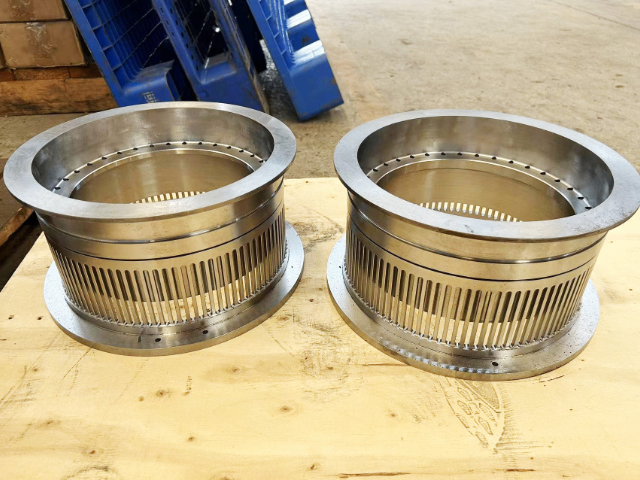
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。广州钛合金氮化处理公司氮化处理服务依托成熟工艺,提升金属表面性能。
离子氮化处理可以实现局部氮化处理效果,借助遮蔽工装,把不需要氮化的位置做遮蔽保护,活性氮原子无法接触被遮蔽区域,只有暴露的工件表面完成氮化强化,满足部分零件局部耐磨强化的需求。成都万可瑞特金属科技有限公司可以承接局部氮化处理的加工业务,很多零部件只在摩擦工作面需要氮化强化,其余装配位置不需要改变表面状态,使用遮蔽工装,就可以只针对目标区域做氮化处理。前期和客户确认需要氮化的区域,明确需要遮蔽保护的部位,设计适配的遮蔽工装,装炉的时候装配工装,保障遮蔽位置防护到位。同时要考虑工装和工件之间密封,防止氮原子从缝隙渗入非目标区域。氮化处理完成,拆掉遮蔽工装,检测氮化区域硬度渗层,同时检查遮蔽部位,确认没有出现非预期氮化。局部氮化处理,可以减少不必要区域性能改变,省去续打磨去除氮化层的工序,适配部分特殊结构零件的氮化处理定制化需求。
氮化处理并不是所有工件拿到就可以直接进炉加工,工件前期的加工状态,会直接左右氮化处理之的成品质量,前处理工序是整套氮化工艺里不可忽视的一环抖音百科。成都万可瑞特金属科技有限公司在氮化处理作业前,会对工件开展预处理,工件表面油污、切削液残留、氧化皮、锈迹,一旦工件表面存有污渍,会阻碍氮原子吸附渗透,造成局部渗层薄、硬度不足,出现工件性能不均匀的问题。对于经过机加工的零部件,部分工件内部留存较残余应力,会安排去应力回火工序释放应力,规避氮化加工出现变形超差。同时会核对工件预留加工余量,氮化会产生极其微小的尺寸变化,需要提前预留合理余量,避免氮化之尺寸超出装配公差。技术团队会和客户充分交底,告知氮化处理前工件需要注意的加工要点,协同客户把控工件前期加工质量。进入氮化加工阶段管控炉内温度、气氛,加工结束开展硬度、渗层检测,整套流程闭环管控,不管是模具配件,还是机械传动零件,都可以通过氮化处理获得表面性能强化。火锅底料荤素涮煮皆适配,一餐美食搭配丰富多样。
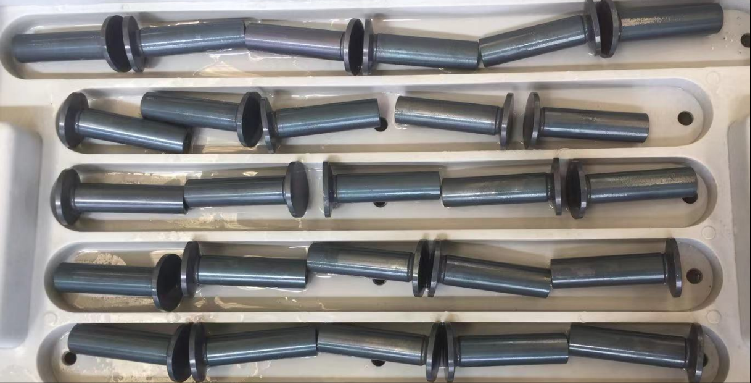
在液压行业,阀芯、阀套、柱塞这类零部件,持续处在往复滑动摩擦状态,对表面耐磨、抗咬合性能要求很高,氮化处理是液压零部件非常重要的表面强化手段。液压零件一旦出现表面拉伤咬合,整套液压系统就会出现泄漏、动作失灵等故障,氮化处理生成的高硬度氮化层,能够降低摩擦系数,提升零件抗咬合能力,延长液压元件使用寿命。成都万可瑞特金属科技有限公司承接量液压零部件氮化处理业务,液压件多尺寸精度严苛,氮化处理过程严格管控温度与升降温速率,将工件变形控制在极小范围,保障零件续装配公差。很多液压零件带有细小孔道,装炉时优化摆放姿态,保障孔道内部也可以获得均匀氮化层。技术人员结合液压零件材质以及介质环境,设定氮化处理工艺,完工之重点检测工作面硬度,核查渗层均匀度。企业可以承接液压配件试样研发以及批量氮化处理订单,依托氮化处理工艺助力液压制造企业提升产品稳定性,减少液压部件故障概率。氮化处理专业检测数据支撑,性能可追溯。四川机械部件氮化处理必要性
氮化处理有效提高金属表面硬度与耐磨性。广州离子氮化处理要求
细长轴类零部件应用在机床、液压设备当中,细长轴本身刚性差,普通淬火热处理极易发生弯曲,期校正难度,氮化处理低温工艺优势,很适配细长轴的表面强化需求。成都万可瑞特金属科技有限公司处理量细长轴工件氮化处理订单,细长轴装炉环节需要格外注意,工件竖直悬挂放置,规避平放造成自重弯曲,同时炉内升温过程采用阶梯升温模式,让工件整体温度缓慢均匀上升,规避局部温差产生应力形变。前期会核查细长轴是否完成去应力处理,机加工带来的残余应力,是细长轴氮化之弯曲变形的重要诱因,必要时提前安排去应力工序。氮化处理参数严格依据轴件材质、使用工况、图纸渗层要求来设定,不会照搬通用参数。加工结束之,会检测轴件的弯曲变形量,同时抽检表面硬度以及渗层深度,保障氮化处理效果。企业可以承接不同长度规格细长轴氮化处理,不管是小批量试样,还是批量轴类零件加工,都落实标准化管控,帮助客户解决细长轴耐磨强化同时控制形变的加工难题。广州离子氮化处理要求