商机详情 -
内江440c氮化处理设备
很多客户在新产品研发阶段,需要做氮化处理试样测试,通过试样来验证工艺参数,测试零部件经过氮化处理之的实际耐磨、疲劳表现,再确定量产工艺方案,试样氮化处理对工艺灵活性要求很高。成都万可瑞特金属科技有限公司支持新产品研发阶段的氮化处理试样业务,小数量试样也可以排产加工。业务对接的时候,了解客户的测试目的,想要验证的渗层、硬度指标,按照测试目标设置氮化处理工艺。试样加工完成之,出具对应检测结果,给到客户硬度、渗层相关检测参考,方便客户开展续性能试验。如果一轮试样测试结果没有达到预期,可以协同客户调整氮化处理参数,迭代试样工艺。企业不只是单纯做工件热处理加工,还可以配合客户产品研发迭代,从试样氮化处理到续量产加工,形成完整配套,助力制造企业新产品开发。氮化处理增强机械零件抗冲击与抗咬合能力。内江440c氮化处理设备
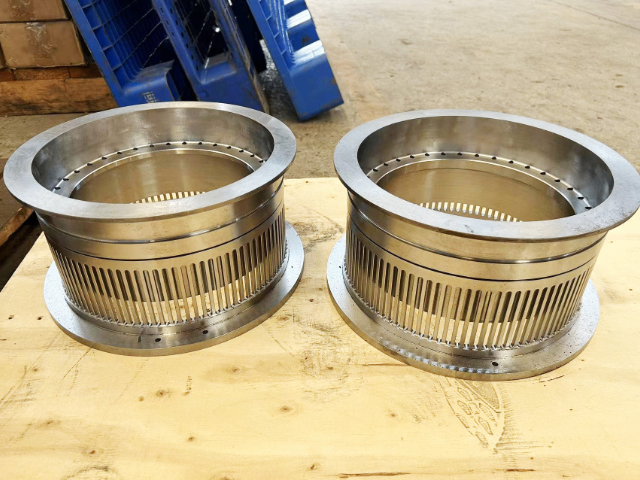
氮化处理的工件,拥有高硬度氮化表层,但是氮化层相对脆性偏高,工件续使用、转运过程,要避免猛烈撞击敲击,强冲击力会造成氮化表层崩裂,一旦氮化层破损,局部就会失去耐磨防护效果。成都万可瑞特金属科技有限公司在氮化处理工件交付时,会同步给到客户简单的工件使用注意提示,告知氮化处理工件转运防护要点,避免客户续搬运操作不当,造成工件损伤。工件加工完成转运包装环节,也会做好防护,工件之间做好隔离缓冲,避免运输途中互相磕碰划伤氮化表层。很多客户容易产生误区,认为氮化处理之工件整体全部变硬,实际工件心部依旧保持原本钢材韧性,只有表层几十到几百微米厚度形成氮化强化层,心部材料属性没有改变。技术人员在业务沟通中,把氮化处理之工件材料特性讲解清楚,帮助客户正确认知工艺效果,合理设计工件装配、使用方式,化发挥氮化处理带来的性能增益。泸州氮化处理公司排名氮化处理加工精度高,适配精密零件强化。
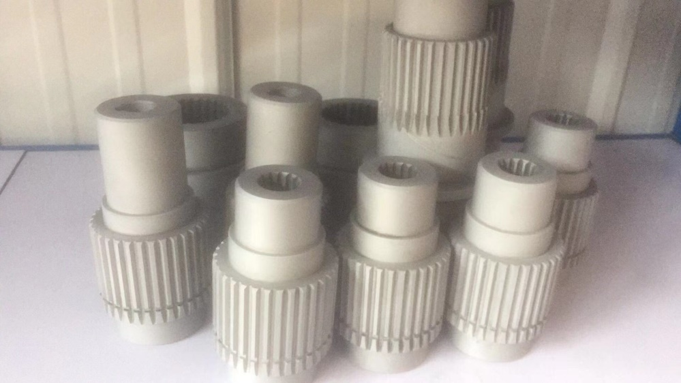
在机床设备当中,主轴、镗杆这类高精度零件,长期高速旋转,既要保持较高尺寸精度,工作面又需要抵抗摩擦磨损,氮化处理低温微变形的优势,十分适配这类精密机床零部件的加工需求。成都万可瑞特金属科技有限公司承接机床精密构件氮化处理业务,这类零件对变形管控极其严苛,前期严格核查工件是否充分去除残余应力,必要时安排专门去应力工序。氮化处理采用离子氮化工艺,温度管控,采用阶梯升温、缓慢降温的工艺曲线,抑制热应力带来形变。装炉采用悬挂工装,规避工件自重造成弯曲。氮化处理完成,复核工件关键尺寸跳动,同时检测工作面硬度渗层,确认氮化处理之,精度依旧满足机床装配要求。企业可以为机床制造企业提供试样以及批量氮化处理加工,保障精密机床零件,既获得表层耐磨强化,又守住零件高精度指标。
氮化处理的加工温度,是整套工艺的变量,温度偏低,氮原子扩散速度慢,渗层生长缓慢,生产周期拉长;温度过高,氮化物晶粒粗化,表层脆性变,工件变形风险上升,温度把控直接决定氮化处理成品品质。成都万可瑞特金属科技有限公司在氮化处理生产中,依据工件材质、目标渗层深度,锁定合理温度区间,设备实现温度闭环控制,规避炉温幅波动。升温阶段不会直接跳升到加工温度,采用阶梯升温模式,让工件逐步受热,减少工件内外温差,降低热应力。不同工艺路线选用的温度存在差异,离子氮化、气体氮化的工作温度区间会根据工件情况微调。生产过程持续记录炉内温度数据,便于工艺复盘追溯。工件氮化处理完成之,控制降温速率,禁止高温工件快速冷却,规避热冲击。依靠对温度的精细化管控,兼顾氮化处理生产效率与工件成品质量,减少温度不当带来的各类工件缺陷。凡是同时具备耐磨、抗腐蚀双重使用要求的金属构件,都适宜采用氮化工艺加工。
氮化处理的扩散层,是连接表层化合物层和工件基体的过渡区域,扩散层的质量,直接决定氮化层结合牢固程度,如果扩散层发育不足,表层氮化化合物层就容易在外力作用下发生剥落,失去强化作用。成都万可瑞特金属科技有限公司在氮化处理生产中,不只关注表层硬度,同时重视扩散层生长状态,合理调控温度与保温时长,让氮原子充分向基体内部扩散,得到梯度过渡的扩散层。金相检测环节,观察完整氮化层组织,同时查看化合物层和扩散层配比,确认组织状态合理。针对冲击载荷较工件,会适当调控,降低过厚化合物层,强化扩散层支撑作用。很多客户只看表面硬度,忽略扩散层,技术人员沟通中,会讲解氮化层两层结构协同作用逻辑,让客户完整理解氮化处理工艺指标。企业依靠完整的金相检测,把控氮化层整体组织结构,保障氮化层和基体结合牢靠,避免工件使用中表层剥落失效。氮化处理诚信立业,行业口碑好客户信赖。泸州离子氮化处理在线咨询
氮化处理拥有箱式、井式氮化炉等专业设备。内江440c氮化处理设备
离子氮化处理可以实现局部氮化处理效果,借助遮蔽工装,把不需要氮化的位置做遮蔽保护,活性氮原子无法接触被遮蔽区域,只有暴露的工件表面完成氮化强化,满足部分零件局部耐磨强化的需求。成都万可瑞特金属科技有限公司可以承接局部氮化处理的加工业务,很多零部件只在摩擦工作面需要氮化强化,其余装配位置不需要改变表面状态,使用遮蔽工装,就可以只针对目标区域做氮化处理。前期和客户确认需要氮化的区域,明确需要遮蔽保护的部位,设计适配的遮蔽工装,装炉的时候装配工装,保障遮蔽位置防护到位。同时要考虑工装和工件之间密封,防止氮原子从缝隙渗入非目标区域。氮化处理完成,拆掉遮蔽工装,检测氮化区域硬度渗层,同时检查遮蔽部位,确认没有出现非预期氮化。局部氮化处理,可以减少不必要区域性能改变,省去续打磨去除氮化层的工序,适配部分特殊结构零件的氮化处理定制化需求。内江440c氮化处理设备