商机详情 -
济宁医疗卫生材料无纺布设备价格
密度与厚度控制:主针刺过程中,通过调节针梁的行程与纤网的输送速度,可精细控制产品的克重与厚度。例如生产高密度过滤材料时,需提高针刺频率、降低输送速度,使单位面积的穿刺次数增加,纤网结构更致密;生产蓬松的隔音毡时,则需降低针刺频率、增大穿刺深度,保留纤维的蓬松度以提升隔音效果。主针刺阶段是产品性能的“决定环节”,纤维的缠结密度、均匀度直接影响产品的拉伸强度、撕裂强度与透气性,需严格控制各工艺参数的稳定性。淄博天阳造纸机械有限公司倾城服务,确保产品质量无后顾之忧。济宁医疗卫生材料无纺布设备价格
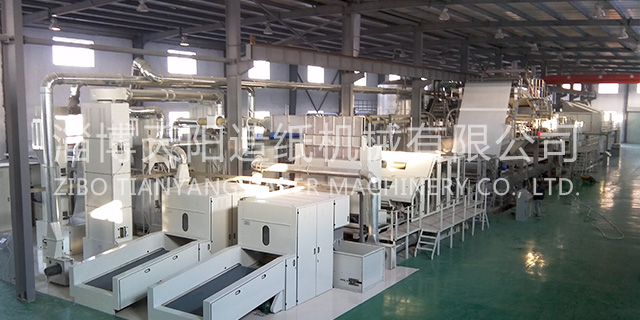
采用“表面卷绕机+自动纠偏系统”,卷绕张力设定为10-20N,通过“超声波纠偏传感器”(定位精度±0.5mm)实时监测卷材边缘位置,自动调整卷绕辊横向位置,避免卷材边缘偏差超±2mm;卷绕直径控制在500-800mm,配套“自动换卷装置”,换卷时间从5-8分钟缩短至2-3分钟,卷绕效率提升40%。卷绕后加装“在线称重系统”(精度±0.1kg),通过测量卷材长度与重量,自动计算实际克重(克重=重量/(长度×宽度)),当克重偏差超±3%时自动记录并报警,便于后续工艺调整,确保成品克重合格率≥98%。河南皮革基布无纺布设备机生产厂家淄博天阳造纸机械有限公司欢迎朋友们指导和业务洽谈。
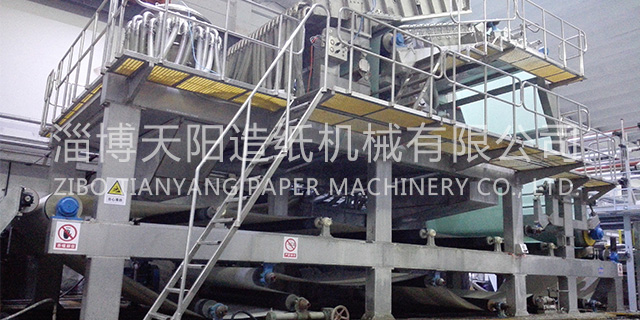
低克重无纺布主要用于医用卫生(如口罩内层、手术衣内衬)、电子保护膜、轻薄擦拭布等场景,特点是“纤维细、厚度薄、均匀度要求高”,设备配置需围绕“精细化控制、低损伤成型、高精度检测”展开,重点目标是避免纤网断裂、克重偏差超标的问题。原料选型与预处理,需选用细旦纤维(如PP1.2-D、PET0.8-1.5D),配套“超细纤维开松机”(开松辊转速800-1200r/min,针布密度600-800针/㎡),避免纤维过度开松导致短纤过多;开松后需通过“气流匀棉箱”(风速3-5m/s)均棉,确保纤维分布均匀度≥95%,减少后续成型的克重波动。
后处理是针刺工艺的收尾阶段,主要针对产品的表面质量与功能需求进行优化,常见工序包括:表面梳理:通过表面梳理机的轻柔梳理,去除产品表面的毛羽与纤维杂质,使布面更平整,提升外观质感;热定型:对于热塑性纤维(如涤纶、丙纶)制成的产品,需经过热定型机(温度120-180℃)处理,通过加热使纤维形态稳定,防止产品在后续使用中发生收缩或变形;轧光/起绒:根据产品需求,部分设备还会配备轧光机或起绒机——轧光机通过高温压辊使布面光滑,提升防水性;起绒机则通过针布摩擦使布面形成绒毛,增强保暖性与柔软度。选择淄博天阳造纸机械有限公司,就是选择质量、真诚和未来。
此外,熔喷原料还需添加抗氧剂、抗静电剂等助剂,防止加工过程中因高温降解,或产品使用时因静电吸附粉尘影响过滤效果。这类原料价格较高(约15000-25000元/吨),且供应相对紧张,无法用通用原料替代——若使用纺粘原料生产熔喷布,会因流动性不足导致纤维直径过大,过滤效率无法达到标准。纤维与结构差异:纺粘无纺布的纤维直径为10-30微米,长度与设备幅宽一致(连续长丝),纤网结构呈“层状排列”,纤维间粘结点少但牢固,产品厚度通常为0.1-0.5mm;熔喷无纺布的纤维直径只1-5微米,长度较短(通常为几毫米至几十毫米),纤网结构呈“杂乱堆积”,纤维间粘结点多但脆弱,产品厚度通常为0.2-1.0mm,且孔隙率更高(可达70%-90%,纺粘无纺布通常为40%-60%)。淄博天阳造纸机械有限公司一切从实际出发、注重实质内容。河南皮革基布无纺布设备机生产厂家
淄博天阳造纸机械有限公司以诚信为根本,以质量服务求生存。济宁医疗卫生材料无纺布设备价格
实际生产中,幅宽还受设备结构限制:半自动生产线因人工操作精度不足,幅宽通常≤2.4m;全自动生产线凭借智能铺网与张力控制,幅宽可拓展至4.8m以上,但需配套更大功率的传动系统与更精细的定型装置。传动系统速度:决定生产的“纵向效率”传动系统(包括梳理机、铺网机、牵引辊、卷绕机)的运行速度是影响产量的重点变量,速度越高,单位时间内处理的纤维量越多。以纺粘生产线为例:牵引速度从200m/min提升至300m/min,在幅宽3.2m、克重25g/㎡的条件下,理论小时产量从3.2×200×60×25÷1000=960kg/h提升至1440kg/h,增幅50%。但速度提升存在临界值:当速度超过设备设计上限(如梳理机锡林转速超过1500r/min),会导致纤维梳理不充分、纤网均匀度下降;牵引速度过快还可能引发断丝、卷绕张力失控等问题,反而降低有效产量。济宁医疗卫生材料无纺布设备价格