商机详情 -
德州皮革布无纺布设备机械设备
纤维初步缠结:刺针向上回升时,倒钩将表层纤维留在纤网内部,形成“纤维束穿插”结构。经过多次往复穿刺,纤网中的纤维逐渐形成初步缠结,厚度从初始的10-50mm压缩至5-20mm,纵向拉伸强度提升至1-3N/5cm,具备后续主针刺加工的基础强度。预针刺阶段的关键是“轻度加固”,需控制穿刺深度与频率,避免过度穿刺导致纤维断裂,影响产品弹性。通常预针刺的穿刺深度为5-15mm,只作用于纤网表层20%-30%的厚度范围。主针刺是针刺工艺的重点阶段,通过高频、深穿透的针刺作用,使纤网内部纤维充分缠结,形成产品的强度与结构。主针刺机的工作过程与预针刺机类似,但在穿刺强度、频率与结构设计上更具针对性。淄博天阳造纸机械有限公司拥有先进的产品生产设备,雄厚的技术力量。德州皮革布无纺布设备机械设备

纺粘/熔喷工艺的中克重产品(如80g/㎡包装布、150g/㎡过滤布)优化喷丝与牵伸系统:纺粘设备喷丝板孔径0.3-0.4mm,喷丝孔密度60-80孔/英寸,牵伸风速控制在300-500m/s,确保纤维直径3-5μm,成网速度提升至20-30m/min(低克重速度10-20m/min);熔喷设备模头热空气压力0.3-0.5MPa,气流速度600-700m/s,配合“多模头并列”设计(2-3个模头),提升成网宽度与效率。采用“金属网帘输送系统”(网帘目数80-100目,张力50-80N),适合中克重纤网(厚度0.1-0.3mm)的输送,网帘速度控制在15-25m/min,通过“变频电机+减速器”驱动,速度波动≤±0.2m/min,确保成网速度与加固环节同步;网帘下方加装“吸风装置”(负压-0.03至-0.05MPa),吸附纤网,避免输送中纤网偏移。潍坊水刺无纺布设备厂家淄博天阳造纸机械有限公司以创百年企业、树百年品牌为使命,倾力为客户创造更大利益!

纺粘与熔喷设备的工艺参数控制难度与精度要求截然不同,这种差异源于二者的技术目标——纺粘侧重“效率与稳定性”,熔喷侧重“精细与功能性”。纺粘设备的工艺参数调节范围较宽,控制难度相对较低,重点参数包括挤出温度、冷却风速、拉伸气流速度、热粘合温度等,各参数间的耦合性较弱,可根据产品克重(通常为10-100g/㎡)与强度需求灵活调整。挤出温度:控制在230-260℃,根据聚丙烯牌号(如均聚PP或共聚PP)略有差异,温度波动允许范围为±5℃,只要不出现熔体降解或流动性不足,即可保证生产稳定。
此外,熔喷原料还需添加抗氧剂、抗静电剂等助剂,防止加工过程中因高温降解,或产品使用时因静电吸附粉尘影响过滤效果。这类原料价格较高(约15000-25000元/吨),且供应相对紧张,无法用通用原料替代——若使用纺粘原料生产熔喷布,会因流动性不足导致纤维直径过大,过滤效率无法达到标准。纤维与结构差异:纺粘无纺布的纤维直径为10-30微米,长度与设备幅宽一致(连续长丝),纤网结构呈“层状排列”,纤维间粘结点少但牢固,产品厚度通常为0.1-0.5mm;熔喷无纺布的纤维直径只1-5微米,长度较短(通常为几毫米至几十毫米),纤网结构呈“杂乱堆积”,纤维间粘结点多但脆弱,产品厚度通常为0.2-1.0mm,且孔隙率更高(可达70%-90%,纺粘无纺布通常为40%-60%)。淄博天阳造纸机械有限公司和客户携手诚信合作,共创辉煌!
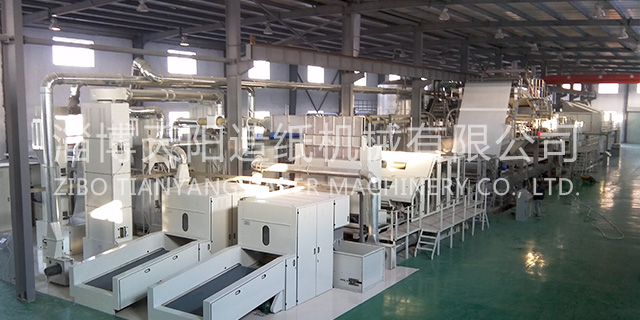
采用“双螺杆喂料机”(喂料精度±0.3%),针对中克重生产中“大喂料量”的需求(如针刺设备每小时喂料80-150kg),通过双螺杆协同输送,减少原料架桥现象,喂料量波动≤±1%;喂料机与原料仓联动,当原料仓液位低于30%时自动补料,确保生产连续无中断。对于混合原料(如ES纤维与PP纤维混合),需加装“双组分喂料机”,分别控制两种原料的喂料量(精度±0.2%),通过PLC设定混合比例(如ES:PP=3:7),确保混合均匀度CV值≤5%,避免因混合不均导致成品强度波动。淄博天阳造纸机械有限公司推行现代化管理制度。德州皮革布无纺布设备机械设备
不断开发新的产品,并建立了完善的服务体系。德州皮革布无纺布设备机械设备
无纺布作为一种无需纺纱织布就可形成的织物,凭借质轻、透气、环保等特性,广阔应用于医疗、卫生、服装、农业、工业等多个领域。其生产依赖于不同类型的专业设备,设备的工艺特性直接决定了无纺布的材质、性能与应用场景。目前主流的无纺布生产设备主要包括纺粘法设备、熔喷法设备、纺粘熔喷复合设备、针刺法设备、水刺法设备、热轧法设备以及气流成网设备等,各类设备在工作原理、技术特点和适用产品上存在明显差异。纺粘法是无纺布生产中应用较广阔的工艺之一,纺粘法无纺布设备以聚丙烯(PP)为主要原料,通过挤出、纺丝、拉伸、成网、热粘合等工序,连续生产出长丝纤网加固的无纺布。德州皮革布无纺布设备机械设备