商机详情 -
四川汽车内饰无纺布设备机械厂家
针刺工艺生产低克重产品(如 50g/㎡过滤布)时,针板刺针密度需提升至 1500-2000 针 /m(常规密度 800-1200 针 /m),刺针选用 “细号针尖”(如 F 型针尖,针尖直径 0.1mm),针刺深度控制在 2-3mm(常规深度 4-6mm),针刺频率降至 800-1000 次 / 分钟,减少刺针对纤网的破坏,确保成品表面平整无。采用 “中心卷绕机 + 张力闭环控制”,张力设定为 5-10N(常规张力 10-20N),通过张力传感器(精度 ±0.1N)实时反馈卷绕张力,PLC 自动调整卷绕电机转速,张力波动≤±0.5N,避免低克重无纺布因张力过大导致褶皱或拉伸变形。淄博天阳造纸机械有限公司在客户和行业中树立了良好的企业形象。四川汽车内饰无纺布设备机械厂家

干燥设备需采用“除湿干燥一体机”(温度60-80℃,除湿量≤0.05g/kg),针对低克重生产中原料用量少(如纺粘设备每小时用料50-100kg)的特点,料斗容积控制在50-100L,避免原料在料斗内停留时间过长导致吸湿,含水率需稳定在0.05%以下,防止成型时出现“气泡”或“分层”。喂料系统:微量精细控制,采用“失重式微量喂料机”(喂料精度±0.2%),替代传统体积式喂料机,针对低克重生产中“小批量、高精度”的喂料需求(如熔喷设备每小时喂料10-20kg),通过称重传感器实时反馈原料重量变化(采样频率10Hz),自动调整喂料螺杆转速,确保喂料量波动≤±0.5%,从源头控制纤网克重偏差。北京皮革无纺布设备厂淄博天阳造纸机械有限公司和客户携手诚信合作,共创辉煌!

无纺布设备的产量本质是“设备有效运行时间×单位时间理论产能×产能利用率”的综合结果,任何环节的瓶颈都会导致实际产量低于理论值,主要影响因素可划分为四大维度。设备硬件的规格、精度与稳定性直接决定产量上限,重点影响因子包括设备幅宽、传动速度、重点部件性能三大类,硬件缺陷会导致“产能天花板”难以突破。设备幅宽:决定单次生产的“横向规模”设备幅宽是影响产量的基础参数,幅宽越大,单位时间内可生产的无纺布面积越大,产量越高。以水刺生产线为例:幅宽2.4m的生产线,若产品克重50g/㎡、运行速度20m/min,理论小时产量=2.4m×20m/min×60min×50g/㎡÷1000=144kg/h;幅宽3.2m的同类型生产线,在相同克重与速度下,理论小时产量=3.2×20×60×50÷1000=192kg/h,增幅达33.3%。
可选用中旦纤维(PP2.0-3.0D、PET1.5-2.5D)或短纤混合原料(如PP/PET7:3混合),配套“高效开松机”(开松辊转速600-800r/min,针布密度400-600针/㎡),开松机处理能力需匹配生产线产能(如100kg/h生产线配120kg/h开松机),避免原料堆积;开松后通过“振动筛”(孔径2-3mm)去除未开松的纤维团,确保纤维团含量≤0.5%,防止成型时出现“疵点”。干燥设备采用“热风循环干燥机”(温度80-100℃,风量1000-1500m³/h),料斗容积200-300L,适合中克重生产中“批量用料”的需求(如纺粘设备每小时用料100-200kg),干燥时间控制在2-3小时,含水率稳定在0.1%以下,兼顾干燥效率与原料质量。淄博天阳造纸机械有限公司周边生态环境状况好。
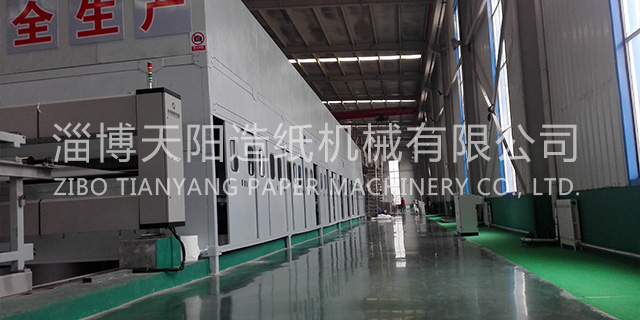
纺粘无纺布设备与熔喷无纺布设备的技术差异,首先体现在工作原理的底层逻辑不同,这种差异直接决定了纤维形态、成网方式及产品结构的重点特征。纺粘无纺布设备的工作原理遵循“挤出-纺丝-拉伸-成网-粘合”的连续化流程,重点是通过机械拉伸实现长丝成型,再经热粘合加固。具体流程为:将聚丙烯(PP)等热塑性聚合物颗粒投入挤出机,在高温(通常为230-260℃)下熔融塑化,形成均匀的熔体;熔体通过纺丝模头的喷丝孔(孔径通常为0.2-0.5mm)挤出,形成初级纤维;初级纤维随即进入冷却风箱,被侧吹冷风(温度20-30℃)快速冷却至玻璃化温度以下,避免纤维粘连。欢迎各界朋友莅临参观。江西皮革无纺布设备机械设备
淄博天阳造纸机械有限公司重信誉、守合同,严把产品质量关,热诚欢迎广大用户前来咨询考察,洽谈业务!四川汽车内饰无纺布设备机械厂家
采用“表面卷绕机+自动纠偏系统”,卷绕张力设定为10-20N,通过“超声波纠偏传感器”(定位精度±0.5mm)实时监测卷材边缘位置,自动调整卷绕辊横向位置,避免卷材边缘偏差超±2mm;卷绕直径控制在500-800mm,配套“自动换卷装置”,换卷时间从5-8分钟缩短至2-3分钟,卷绕效率提升40%。卷绕后加装“在线称重系统”(精度±0.1kg),通过测量卷材长度与重量,自动计算实际克重(克重=重量/(长度×宽度)),当克重偏差超±3%时自动记录并报警,便于后续工艺调整,确保成品克重合格率≥98%。四川汽车内饰无纺布设备机械厂家