商机详情 -
广西成人卫生用品无纺布设备机厂家
多层针刺协同:主针刺机通常采用“上下双针梁”或“多针梁”结构,上方针梁与下方针梁的刺针呈交错排列,可从纤网的正反两面同时穿刺,确保纤维在纵横向均能充分缠结。部分品质主针刺机还配备“斜刺机构”,使刺针以10-30°倾角穿刺,进一步增强纤维的三维缠结效果;高频深穿透穿刺:主针刺机的针梁往复频率更高(通常为1500-3000次/min),穿刺深度更深(10-30mm),可穿透纤网整个厚度范围。刺针在高频运动中,将纤网内部的纤维反复勾拉、穿插,使松散的纤维团逐渐形成“立体网状结构”,产品厚度进一步压缩至2-10mm,纵向拉伸强度提升至5-20N/5cm,横向强度提升至3-15N/5cm。地理位置优越,交通十分便利。广西成人卫生用品无纺布设备机厂家
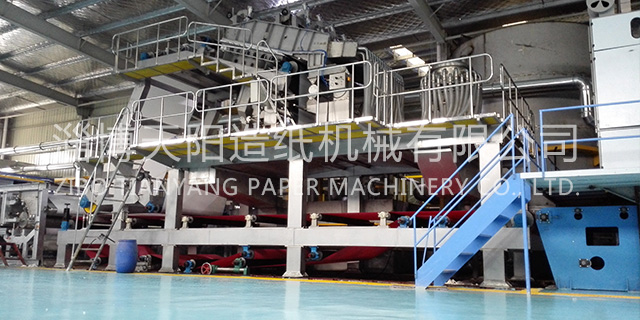
送网机构的作用是将纤网匀速输送至针刺区域,避免因输送速度波动导致产品克重不均。其重点部件包括喂入帘、牵引辊与张力控制系统:喂入帘与牵引辊:喂入帘采用橡胶材质,表面具有防滑纹路,可紧密贴合纤网并缓慢输送;牵引辊为金属材质,表面经镀铬处理,通过电机驱动以恒定速度牵引纤网,输送速度可在5-30m/min范围内调节;张力控制系统:通过张力传感器实时监测纤网的张力变化,当纤网过松或过紧时,系统自动调节牵引辊转速,确保纤网张力稳定在0.5-2N/m范围内。若张力过大,易导致纤网拉伸变形;若张力过小,纤网易出现褶皱,影响针刺均匀性。天津无纺布设备机械厂家淄博天阳造纸机械有限公司是您可信赖的合作伙伴!
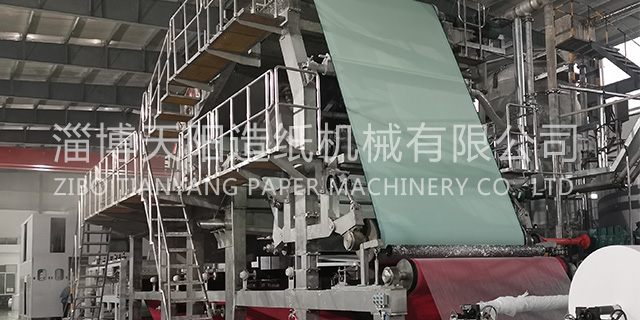
纺粘与熔喷设备的工艺参数控制难度与精度要求截然不同,这种差异源于二者的技术目标——纺粘侧重“效率与稳定性”,熔喷侧重“精细与功能性”。纺粘设备的工艺参数调节范围较宽,控制难度相对较低,重点参数包括挤出温度、冷却风速、拉伸气流速度、热粘合温度等,各参数间的耦合性较弱,可根据产品克重(通常为10-100g/㎡)与强度需求灵活调整。挤出温度:控制在230-260℃,根据聚丙烯牌号(如均聚PP或共聚PP)略有差异,温度波动允许范围为±5℃,只要不出现熔体降解或流动性不足,即可保证生产稳定。
观察设备外观:检查机械部件(如针板、喷丝板、输送网帘)是否存在明显变形、裂纹、磨损(如针刺设备针板边缘开裂、纺粘设备喷丝板喷丝孔堵塞);查看电气部件(如电机、接触器、传感器)是否有烧蚀痕迹(如接线端子发黑、电机外壳变色);观察物料状态(如纤网是否出现断网、褶皱、克重不均,熔喷料是否存在结块、变色)。观察仪表与指示灯:查看设备控制面板上的仪表读数(如温度、压力、转速)是否在正常范围(如纺粘挤出机温度设定230℃,实际显示250℃则异常);关注故障指示灯状态(如电机过载灯亮、传感器报警灯闪),结合设备手册初步判断故障模块(如“温度传感器报警”指向加热系统故障)。淄博天阳造纸机械有限公司品牌价值不断提升。
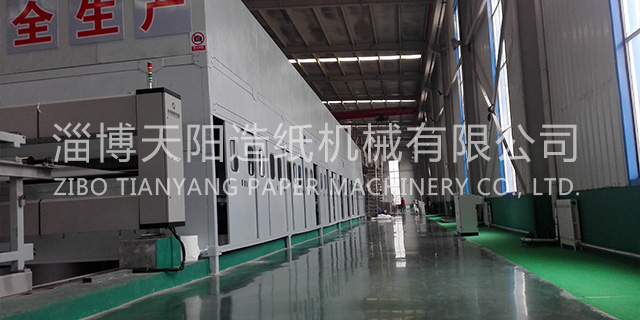
预针刺是针刺工艺的“初级加固”阶段,主要作用是将松散纤网初步缠结,防止其在后续主针刺过程中发生位移或变形。该阶段由预针刺机完成,其工作过程如下:纤网输送:松散纤网通过喂入帘缓慢进入预针刺机的针刺区域,输送速度通常为5-15m/min,略低于主针刺速度,确保纤网有充足时间接受初步穿刺;刺针穿刺:预针刺机的针梁上均匀安装数百根刺针,针梁在凸轮或偏心轴的驱动下做上下往复运动(频率通常为500-1500次/min)。当刺针向下运动时,针尖携带倒钩穿透纤网,将纤网表层的纤维勾住并带入纤网内部。淄博天阳造纸机械有限公司生产的产品受到用户的一致称赞。黑龙江皮革布无纺布设备机械厂家
淄博天阳造纸机械有限公司一切从实际出发、注重实质内容。广西成人卫生用品无纺布设备机厂家
针刺工艺生产低克重产品(如 50g/㎡过滤布)时,针板刺针密度需提升至 1500-2000 针 /m(常规密度 800-1200 针 /m),刺针选用 “细号针尖”(如 F 型针尖,针尖直径 0.1mm),针刺深度控制在 2-3mm(常规深度 4-6mm),针刺频率降至 800-1000 次 / 分钟,减少刺针对纤网的破坏,确保成品表面平整无。采用 “中心卷绕机 + 张力闭环控制”,张力设定为 5-10N(常规张力 10-20N),通过张力传感器(精度 ±0.1N)实时反馈卷绕张力,PLC 自动调整卷绕电机转速,张力波动≤±0.5N,避免低克重无纺布因张力过大导致褶皱或拉伸变形。广西成人卫生用品无纺布设备机厂家