商机详情 -
河北复合机无纺布设备
拉伸装置:拉伸装置是纺粘设备的 “强度控制重点”,主流设备多采用 “气流拉伸管”(也称为文丘里管)。拉伸管的结构设计直接决定拉伸效果:管内设有收缩段、喉部与扩张段,高速气流从收缩段进入,在喉部形成负压,将纺丝模头挤出的纤维吸入管内,在扩张段通过气流速度差实现纤维的拉伸。拉伸管的直径、长度及气流入口角度需根据纤维直径与强度需求精确计算,例如生产细旦纺粘布时,需缩小拉伸管喉部直径,提高气流速度;生产较高的强度纺粘布时,则需延长拉伸管长度,保证拉伸充分。部分品质纺粘设备还会搭配机械拉伸辊,通过辊速差进一步提升拉伸效率,实现纤维强度的精细调控。淄博天阳造纸机械有限公司凭借多年的经验,依托雄厚的科研实力。河北复合机无纺布设备

针刺无纺布设备的工作重点是利用带有倒钩的刺针,通过高频往复运动穿刺松散纤网,使纤维在机械力作用下发生位移、穿插与缠结,形成结构紧密、强度稳定的无纺布。整个工作流程可分为 “纤网制备 - 预针刺加固 - 主针刺成型 - 后处理” 四个阶段,各阶段协同作用,实现从原料到成品的高效转化。纤网制备是针刺工艺的前置环节,其质量直接影响产品的均匀性。该阶段主要通过开松、混合、梳理、铺网设备完成:开松混合:将涤纶、丙纶、粘胶纤维或天然纤维(如棉花、黄麻)等原料投入开松机,通过的高速旋转将纤维团打散成单纤维状态,同时根据产品需求按比例混合不同材质、细度的纤维(如生产土工布时,常混合50%涤纶与50%丙纶以平衡强度与耐候性)。陕西水刺无纺布设备机械设备生产厂家淄博天阳造纸机械有限公司深受各界客户好评及厚爱。

成网机出口加装“激光测厚仪”(检测精度±0.01mm),实时监测纤网厚度(厚度与克重呈正相关),当厚度偏差超±5%时自动报警,通过调整喂料量或成网速度修正,确保克重偏差控制在±2%以内。加固设备:轻柔加固防断裂,水刺工艺生产低克重产品(如30g/㎡擦拭布)时,需采用“低压水刺头”(水压5-10MPa,常规水压10-20MPa),水刺针盘选用“细孔径喷嘴”(直径0.15-0.2mm,喷嘴密度300-400个/m),通过“多道低压水刺”(3-5道)替代“少道高压水刺”,在确保加固强度(断裂强力≥5N/5cm)的同时,避免纤网断裂;水刺后需采用“真空脱水机”(真空度-0.06至-0.08MPa)快速脱水,防止超薄纤网在输送中破损。
喂料机与后续设备(如梳理机、挤出机)需实现“联动控制”,当梳理机纤网液位低于设定值(如20%)时,喂料机自动提升喂料量,避免因原料供应不足导致纤网变薄,克重偏差超±2%。水刺/针刺工艺的低克重产品(如20g/㎡卫生用布)需采用“双道夫精细梳理机”(道夫转速30-50r/min,工作辊与道夫速比1:8-1:12),梳理机针布选用“超细纤维用针布”(齿密800-1000针/㎡,齿深0.8-1.2mm),减少纤维损伤,确保梳理后纤网均匀度CV值≤3%;同时,梳理机出口加装“静电消除器”(电压30-50kV),避免细纤维因静电吸附导致纤网不均。不断开发新的产品,并建立了完善的服务体系。
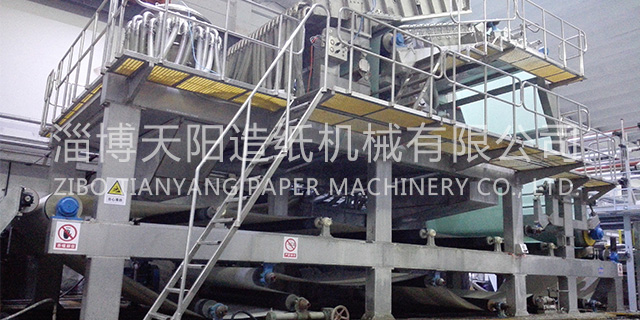
纺粘与熔喷设备的工艺参数控制难度与精度要求截然不同,这种差异源于二者的技术目标——纺粘侧重“效率与稳定性”,熔喷侧重“精细与功能性”。纺粘设备的工艺参数调节范围较宽,控制难度相对较低,重点参数包括挤出温度、冷却风速、拉伸气流速度、热粘合温度等,各参数间的耦合性较弱,可根据产品克重(通常为10-100g/㎡)与强度需求灵活调整。挤出温度:控制在230-260℃,根据聚丙烯牌号(如均聚PP或共聚PP)略有差异,温度波动允许范围为±5℃,只要不出现熔体降解或流动性不足,即可保证生产稳定。淄博天阳造纸机械有限公司通过专业的知识和可靠技术为客户提供服务。云南复合机无纺布设备
淄博天阳造纸机械有限公司周边生态环境状况好。河北复合机无纺布设备
纺粘设备对原料的适应性较强,可使用通用级聚丙烯(如PPH-T03、PPH-Y1500),熔体流动速率(MFR)通常为2-10g/10min(230℃,2.16kg)。这类原料价格较低(约8000-10000元/吨),加工性能稳定,无需特殊改性即可满足生产需求。部分纺粘设备还可掺入再生聚丙烯或其他聚合物(如聚乙烯),降低生产成本,同时不明显影响产品强度。熔喷设备则需使用熔喷级聚丙烯,其MFR远高于纺粘原料,通常为300-1500g/10min(230℃,2.16kg)。高MFR意味着原料流动性较好,能快速通过细小的喷丝孔,且在气流拉伸下易细化为超细纤维。河北复合机无纺布设备