商机详情 -
莱芜电子擦拭布无纺布设备
纺粘与熔喷设备的工艺参数控制难度与精度要求截然不同,这种差异源于二者的技术目标——纺粘侧重“效率与稳定性”,熔喷侧重“精细与功能性”。纺粘设备的工艺参数调节范围较宽,控制难度相对较低,重点参数包括挤出温度、冷却风速、拉伸气流速度、热粘合温度等,各参数间的耦合性较弱,可根据产品克重(通常为10-100g/㎡)与强度需求灵活调整。挤出温度:控制在230-260℃,根据聚丙烯牌号(如均聚PP或共聚PP)略有差异,温度波动允许范围为±5℃,只要不出现熔体降解或流动性不足,即可保证生产稳定。淄博天阳造纸机械有限公司不断提高产品的质量。莱芜电子擦拭布无纺布设备
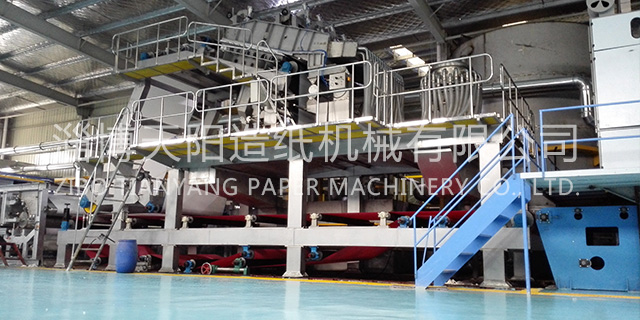
多层针刺协同:主针刺机通常采用“上下双针梁”或“多针梁”结构,上方针梁与下方针梁的刺针呈交错排列,可从纤网的正反两面同时穿刺,确保纤维在纵横向均能充分缠结。部分品质主针刺机还配备“斜刺机构”,使刺针以10-30°倾角穿刺,进一步增强纤维的三维缠结效果;高频深穿透穿刺:主针刺机的针梁往复频率更高(通常为1500-3000次/min),穿刺深度更深(10-30mm),可穿透纤网整个厚度范围。刺针在高频运动中,将纤网内部的纤维反复勾拉、穿插,使松散的纤维团逐渐形成“立体网状结构”,产品厚度进一步压缩至2-10mm,纵向拉伸强度提升至5-20N/5cm,横向强度提升至3-15N/5cm。四川医疗床单无纺布设备生产厂家淄博天阳造纸机械有限公司拥有先进的产品生产设备,雄厚的技术力量。
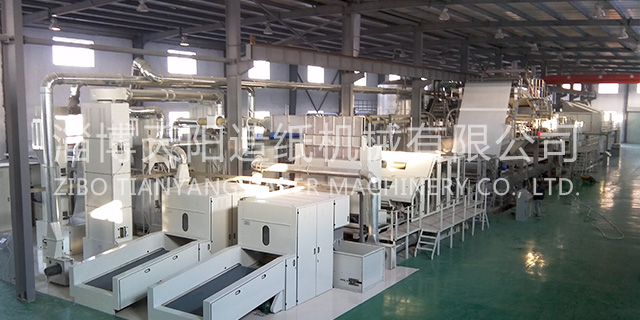
针梁驱动系统是控制刺针往复运动的重点机构,其稳定性与频率调节能力直接影响针刺效率与产品均匀性。目前主流的驱动方式有“凸轮驱动”与“偏心轴驱动”两种:凸轮驱动:通过电机带动凸轮旋转,凸轮的轮廓曲线推动针梁做上下往复运动。该方式结构简单、成本低,频率调节范围为500-2000次/min,适用于中低速、中小规模生产;偏心轴驱动:由电机驱动偏心轴旋转,偏心轴通过连杆带动针梁运动。其优势在于频率调节范围更广(1000-3000次/min),运动平稳性更好,可减少高频运行时的振动,适用于高速、大规模生产。
针刺无纺布设备的工作重点是利用带有倒钩的刺针,通过高频往复运动穿刺松散纤网,使纤维在机械力作用下发生位移、穿插与缠结,形成结构紧密、强度稳定的无纺布。整个工作流程可分为 “纤网制备 - 预针刺加固 - 主针刺成型 - 后处理” 四个阶段,各阶段协同作用,实现从原料到成品的高效转化。纤网制备是针刺工艺的前置环节,其质量直接影响产品的均匀性。该阶段主要通过开松、混合、梳理、铺网设备完成:开松混合:将涤纶、丙纶、粘胶纤维或天然纤维(如棉花、黄麻)等原料投入开松机,通过的高速旋转将纤维团打散成单纤维状态,同时根据产品需求按比例混合不同材质、细度的纤维(如生产土工布时,常混合50%涤纶与50%丙纶以平衡强度与耐候性)。选择淄博天阳造纸机械有限公司,就是选择质量、真诚和未来。

拉伸强度:纺粘无纺布的纵向拉伸强度可达10-30N/5cm,横向可达5-15N/5cm,远高于熔喷无纺布(纵向通常为1-5N/5cm,横向为0.5-3N/5cm),这也是纺粘布适合作为口罩外层、购物袋等耐用产品的重点原因;过滤效率:熔喷无纺布对0.3微米颗粒物的过滤效率可达95%以上(N95标准),部分品质产品甚至可达99.97%(N99标准),而纺粘无纺布的过滤效率通常低于50%,只能阻隔大颗粒粉尘;透气性:纺粘无纺布的透气量通常为500-2000L/(㎡・s),透气性好;熔喷无纺布因孔隙细密,透气量较低,通常为50-300L/(㎡・s),但可通过调整工艺参数在过滤效率与透气性间寻找平衡。淄博天阳造纸机械有限公司团队从用户需求出发。东营皮革布无纺布设备机械设备厂家
淄博天阳造纸机械有限公司尊崇团结、信誉、勤奋。莱芜电子擦拭布无纺布设备
不同原料的温度窗口差异明显:PP原料的较好挤出温度区间为220-240℃,PET原料为270-290℃,温度波动需控制在±3℃以内,否则会引发连锁反应。压力参数(包括挤出压力、气流压力、水刺压力)决定原料输送与纤维成型的效率:纺粘设备:挤出机压力过高(如超过20MPa),会导致熔体输送阻力增大,螺杆转速被迫降低,产量下降15%-20%;压力过低(如低于10MPa),熔体流速不稳定,纤维粗细不均,需降低速度以调整,产量同样下降;水刺设备:水刺压力不足(如从250MPa降至200MPa),纤维缠结效率下降,需增加缠结次数(如从3道增至4道),运行速度降低25%,产量下降25%。压力参数需与原料特性匹配:高MFR(熔体流动速率)的PP原料(如MFR30)需较低的挤出压力(12-15MPa),低MFR原料(如MFR20)需较高压力(15-18MPa)。莱芜电子擦拭布无纺布设备