商机详情 -
山东医疗卫生材料无纺布设备机械设备
拉伸装置:拉伸装置是纺粘设备的 “强度控制重点”,主流设备多采用 “气流拉伸管”(也称为文丘里管)。拉伸管的结构设计直接决定拉伸效果:管内设有收缩段、喉部与扩张段,高速气流从收缩段进入,在喉部形成负压,将纺丝模头挤出的纤维吸入管内,在扩张段通过气流速度差实现纤维的拉伸。拉伸管的直径、长度及气流入口角度需根据纤维直径与强度需求精确计算,例如生产细旦纺粘布时,需缩小拉伸管喉部直径,提高气流速度;生产较高的强度纺粘布时,则需延长拉伸管长度,保证拉伸充分。部分品质纺粘设备还会搭配机械拉伸辊,通过辊速差进一步提升拉伸效率,实现纤维强度的精细调控。淄博天阳造纸机械有限公司以发展求壮大,就一定会赢得更好的明天。山东医疗卫生材料无纺布设备机械设备

拉伸强度:纺粘无纺布的纵向拉伸强度可达10-30N/5cm,横向可达5-15N/5cm,远高于熔喷无纺布(纵向通常为1-5N/5cm,横向为0.5-3N/5cm),这也是纺粘布适合作为口罩外层、购物袋等耐用产品的重点原因;过滤效率:熔喷无纺布对0.3微米颗粒物的过滤效率可达95%以上(N95标准),部分品质产品甚至可达99.97%(N99标准),而纺粘无纺布的过滤效率通常低于50%,只能阻隔大颗粒粉尘;透气性:纺粘无纺布的透气量通常为500-2000L/(㎡・s),透气性好;熔喷无纺布因孔隙细密,透气量较低,通常为50-300L/(㎡・s),但可通过调整工艺参数在过滤效率与透气性间寻找平衡。山东医疗卫生材料无纺布设备机械设备淄博天阳造纸机械有限公司始终以适应和促进发展为宗旨。
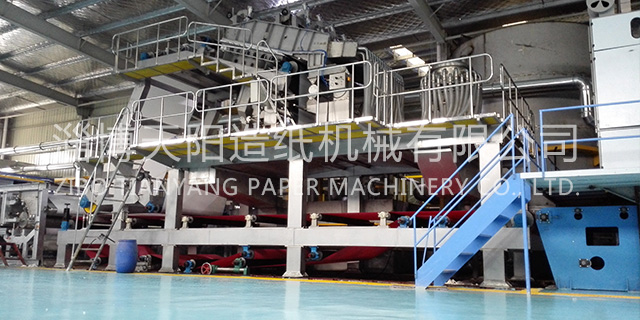
无纺布设备的产量本质是“设备有效运行时间×单位时间理论产能×产能利用率”的综合结果,任何环节的瓶颈都会导致实际产量低于理论值,主要影响因素可划分为四大维度。设备硬件的规格、精度与稳定性直接决定产量上限,重点影响因子包括设备幅宽、传动速度、重点部件性能三大类,硬件缺陷会导致“产能天花板”难以突破。设备幅宽:决定单次生产的“横向规模”设备幅宽是影响产量的基础参数,幅宽越大,单位时间内可生产的无纺布面积越大,产量越高。以水刺生产线为例:幅宽2.4m的生产线,若产品克重50g/㎡、运行速度20m/min,理论小时产量=2.4m×20m/min×60min×50g/㎡÷1000=144kg/h;幅宽3.2m的同类型生产线,在相同克重与速度下,理论小时产量=3.2×20×60×50÷1000=192kg/h,增幅达33.3%。
不同原料的温度窗口差异明显:PP原料的较好挤出温度区间为220-240℃,PET原料为270-290℃,温度波动需控制在±3℃以内,否则会引发连锁反应。压力参数(包括挤出压力、气流压力、水刺压力)决定原料输送与纤维成型的效率:纺粘设备:挤出机压力过高(如超过20MPa),会导致熔体输送阻力增大,螺杆转速被迫降低,产量下降15%-20%;压力过低(如低于10MPa),熔体流速不稳定,纤维粗细不均,需降低速度以调整,产量同样下降;水刺设备:水刺压力不足(如从250MPa降至200MPa),纤维缠结效率下降,需增加缠结次数(如从3道增至4道),运行速度降低25%,产量下降25%。压力参数需与原料特性匹配:高MFR(熔体流动速率)的PP原料(如MFR30)需较低的挤出压力(12-15MPa),低MFR原料(如MFR20)需较高压力(15-18MPa)。淄博天阳造纸机械有限公司深受各界客户好评及厚爱。

在工业领域,熔喷无纺布可制作吸油棉、工业擦拭布,利用其较强的吸附能力处理油污和液体污渍;此外,熔喷无纺布还可用于空气过滤材料、液体过滤膜等,在环保和净化领域发挥重要作用。值得注意的是,熔喷法设备的生产工艺对温度、气流速度等参数要求严苛,设备的自动化控制水平直接决定产品质量的稳定性。纺粘熔喷复合设备(SMS系列)是将纺粘工艺与熔喷工艺结合的复合型生产线,主要包括SMS、SMMS、SSMMS等不同结构的配置,其中S纺粘层,M熔喷层。该类设备通过在纺粘纤网之间复合一层或多层熔喷纤网,结合纺粘无纺布的强度优势和熔喷无纺布的过滤优势,生产出兼具防护性与耐用性的复合无纺布。诚挚的欢迎业界新朋老友走进淄博天阳造纸机械有限公司!山东医疗卫生材料无纺布设备机械设备
淄博天阳造纸机械有限公司凭借多年的经验,依托雄厚的科研实力。山东医疗卫生材料无纺布设备机械设备
刺针的规格(针号、倒钩数量)与类型(针尖形状)选择,需结合原料特性与产品性能需求,是影响穿刺效率与纤维缠结效果的关键参数。针号选择:针号与纤维细度、纤网克重正相关——纤维细度越细(如1.5D涤纶)、纤网克重越低(如100g/㎡),需选用更大针号(30#-35#)的细针,避免刺针过粗导致纤维断裂;纤维细度越粗(如10D丙纶)、纤网克重越高(如800g/㎡),需选用更小针号(20#-25#)的粗针,确保刺针有足够强度穿透厚纤网;倒钩数量选择:倒钩数量需根据产品强度需求调整——生产较高的强度产品(如土工布)时,选用4-6个倒钩的刺针,增强纤维勾拉效果;生产低强度蓬松产品(如隔音毡)时,选用2-3个倒钩的刺针,减少纤维损伤。山东医疗卫生材料无纺布设备机械设备