商机详情 -
潍坊皮革布无纺布设备生产厂家
针刺工艺生产低克重产品(如 50g/㎡过滤布)时,针板刺针密度需提升至 1500-2000 针 /m(常规密度 800-1200 针 /m),刺针选用 “细号针尖”(如 F 型针尖,针尖直径 0.1mm),针刺深度控制在 2-3mm(常规深度 4-6mm),针刺频率降至 800-1000 次 / 分钟,减少刺针对纤网的破坏,确保成品表面平整无。采用 “中心卷绕机 + 张力闭环控制”,张力设定为 5-10N(常规张力 10-20N),通过张力传感器(精度 ±0.1N)实时反馈卷绕张力,PLC 自动调整卷绕电机转速,张力波动≤±0.5N,避免低克重无纺布因张力过大导致褶皱或拉伸变形。淄博天阳造纸机械有限公司拥有先进的产品生产设备,雄厚的技术力量。潍坊皮革布无纺布设备生产厂家

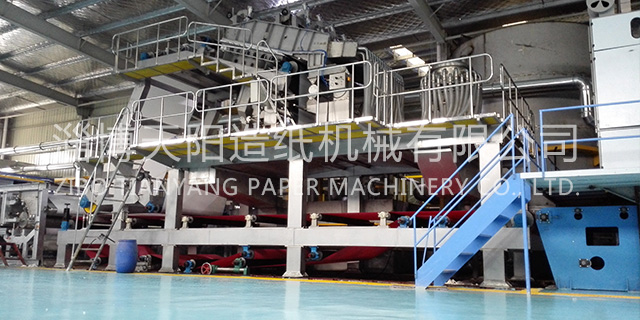
干燥设备需采用“除湿干燥一体机”(温度60-80℃,除湿量≤0.05g/kg),针对低克重生产中原料用量少(如纺粘设备每小时用料50-100kg)的特点,料斗容积控制在50-100L,避免原料在料斗内停留时间过长导致吸湿,含水率需稳定在0.05%以下,防止成型时出现“气泡”或“分层”。喂料系统:微量精细控制,采用“失重式微量喂料机”(喂料精度±0.2%),替代传统体积式喂料机,针对低克重生产中“小批量、高精度”的喂料需求(如熔喷设备每小时喂料10-20kg),通过称重传感器实时反馈原料重量变化(采样频率10Hz),自动调整喂料螺杆转速,确保喂料量波动≤±0.5%,从源头控制纤网克重偏差。潍坊皮革布无纺布设备生产厂家淄博天阳造纸机械有限公司交通便利,地理位置优越。
倒钩:倒钩是纤维缠结的关键,其数量、角度与深度需根据纤维特性调整。通常倒钩数量为2-6个/针,角度为30-60°,深度为0.05-0.2mm——倒钩过深易导致纤维断裂,过浅则无法有效勾拉纤维;材质与规格:刺针多采用高碳钢或合金钢制成,经淬火处理后硬度可达HRC58-62,确保高频穿刺时不易弯曲或磨损。常见刺针规格按针号划分(如20#、25#、30#),针号越大,针杆直径越小,适用于细纤维或薄型产品;针号越小,针杆直径越大,适用于粗纤维或厚型产品。在实际生产中,需根据纤维细度、纤网克重选择匹配的刺针,例如生产克重500g/㎡的土工布时,常选用20#-25#刺针;生产克重100g/㎡的过滤材料时,则选用30#-35#刺针。
纺丝模头:纺粘设备的纺丝模头通常采用 “一字型长缝结构”,模头长度与产品幅宽匹配(常见幅宽 1.6-3.2m),喷丝孔呈单列或多列均匀分布,孔数从数百到数千不等。模头的设计重点在于 “熔体均匀分配”,通过内部流道的优化(如采用鱼尾形流道),确保每个喷丝孔的熔体压力、温度与流量一致,避免因熔体分配不均导致的纤维粗细差异。此外,纺丝模头的冷却系统也至关重要,需通过模头本体的温度控制,防止熔体在模头内过早冷却或过热降解。从精度要求来看,纺丝模头的喷丝孔公差通常控制在 ±0.01mm,模头整体平面度误差不超过 0.02mm,以保证长丝的均匀性。淄博天阳造纸机械有限公司生产的设备产品质量上乘。
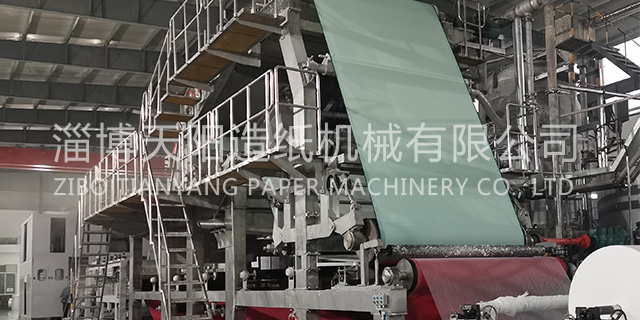
可选用中旦纤维(PP2.0-3.0D、PET1.5-2.5D)或短纤混合原料(如PP/PET7:3混合),配套“高效开松机”(开松辊转速600-800r/min,针布密度400-600针/㎡),开松机处理能力需匹配生产线产能(如100kg/h生产线配120kg/h开松机),避免原料堆积;开松后通过“振动筛”(孔径2-3mm)去除未开松的纤维团,确保纤维团含量≤0.5%,防止成型时出现“疵点”。干燥设备采用“热风循环干燥机”(温度80-100℃,风量1000-1500m³/h),料斗容积200-300L,适合中克重生产中“批量用料”的需求(如纺粘设备每小时用料100-200kg),干燥时间控制在2-3小时,含水率稳定在0.1%以下,兼顾干燥效率与原料质量。创造价值是我们永远的追求!广西PP无纺布设备机厂家
不断开发新的产品,并建立了完善的服务体系。潍坊皮革布无纺布设备生产厂家
无纺布作为一种无需纺纱织布就可形成的织物,凭借质轻、透气、环保等特性,广阔应用于医疗、卫生、服装、农业、工业等多个领域。其生产依赖于不同类型的专业设备,设备的工艺特性直接决定了无纺布的材质、性能与应用场景。目前主流的无纺布生产设备主要包括纺粘法设备、熔喷法设备、纺粘熔喷复合设备、针刺法设备、水刺法设备、热轧法设备以及气流成网设备等,各类设备在工作原理、技术特点和适用产品上存在明显差异。纺粘法是无纺布生产中应用较广阔的工艺之一,纺粘法无纺布设备以聚丙烯(PP)为主要原料,通过挤出、纺丝、拉伸、成网、热粘合等工序,连续生产出长丝纤网加固的无纺布。潍坊皮革布无纺布设备生产厂家