商机详情 -
天津水刺无纺布设备价格
气流温度与速度:气流温度需与挤出温度匹配,通常比挤出温度高50-80℃,波动不超过±5℃;气流速度控制在500-800m/s,波动范围需小于±20m/s——气流温度过低会导致纤维提前冷却,无法实现自粘;速度过高则会将纤维吹断,形成“飞絮”;速度过低则纤维细化不足,孔隙率降低;接收距离:即熔喷模头与接收帘的距离,通常为10-30cm,精度需控制在±1cm以内——接收距离过近,纤维余热未散,易导致无纺布过于致密,透气性下降;距离过远,纤维冷却过度,自粘效果差,产品强度不足。淄博天阳造纸机械有限公司在客户和行业中树立了良好的企业形象。天津水刺无纺布设备价格

拉伸强度:纺粘无纺布的纵向拉伸强度可达10-30N/5cm,横向可达5-15N/5cm,远高于熔喷无纺布(纵向通常为1-5N/5cm,横向为0.5-3N/5cm),这也是纺粘布适合作为口罩外层、购物袋等耐用产品的重点原因;过滤效率:熔喷无纺布对0.3微米颗粒物的过滤效率可达95%以上(N95标准),部分品质产品甚至可达99.97%(N99标准),而纺粘无纺布的过滤效率通常低于50%,只能阻隔大颗粒粉尘;透气性:纺粘无纺布的透气量通常为500-2000L/(㎡・s),透气性好;熔喷无纺布因孔隙细密,透气量较低,通常为50-300L/(㎡・s),但可通过调整工艺参数在过滤效率与透气性间寻找平衡。天津水刺无纺布设备价格淄博天阳造纸机械有限公司欢迎朋友们指导和业务洽谈。

不同原料的温度窗口差异明显:PP原料的较好挤出温度区间为220-240℃,PET原料为270-290℃,温度波动需控制在±3℃以内,否则会引发连锁反应。压力参数(包括挤出压力、气流压力、水刺压力)决定原料输送与纤维成型的效率:纺粘设备:挤出机压力过高(如超过20MPa),会导致熔体输送阻力增大,螺杆转速被迫降低,产量下降15%-20%;压力过低(如低于10MPa),熔体流速不稳定,纤维粗细不均,需降低速度以调整,产量同样下降;水刺设备:水刺压力不足(如从250MPa降至200MPa),纤维缠结效率下降,需增加缠结次数(如从3道增至4道),运行速度降低25%,产量下降25%。压力参数需与原料特性匹配:高MFR(熔体流动速率)的PP原料(如MFR30)需较低的挤出压力(12-15MPa),低MFR原料(如MFR20)需较高压力(15-18MPa)。
针刺无纺布设备的工作重点是利用带有倒钩的刺针,通过高频往复运动穿刺松散纤网,使纤维在机械力作用下发生位移、穿插与缠结,形成结构紧密、强度稳定的无纺布。整个工作流程可分为 “纤网制备 - 预针刺加固 - 主针刺成型 - 后处理” 四个阶段,各阶段协同作用,实现从原料到成品的高效转化。纤网制备是针刺工艺的前置环节,其质量直接影响产品的均匀性。该阶段主要通过开松、混合、梳理、铺网设备完成:开松混合:将涤纶、丙纶、粘胶纤维或天然纤维(如棉花、黄麻)等原料投入开松机,通过的高速旋转将纤维团打散成单纤维状态,同时根据产品需求按比例混合不同材质、细度的纤维(如生产土工布时,常混合50%涤纶与50%丙纶以平衡强度与耐候性)。淄博天阳造纸机械有限公司产品销往国内。
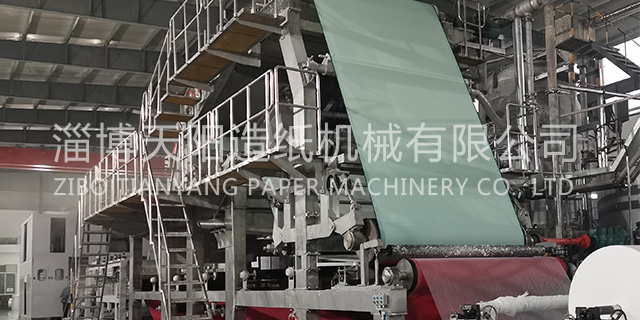
纺粘无纺布设备与熔喷无纺布设备的技术差异,首先体现在工作原理的底层逻辑不同,这种差异直接决定了纤维形态、成网方式及产品结构的重点特征。纺粘无纺布设备的工作原理遵循“挤出-纺丝-拉伸-成网-粘合”的连续化流程,重点是通过机械拉伸实现长丝成型,再经热粘合加固。具体流程为:将聚丙烯(PP)等热塑性聚合物颗粒投入挤出机,在高温(通常为230-260℃)下熔融塑化,形成均匀的熔体;熔体通过纺丝模头的喷丝孔(孔径通常为0.2-0.5mm)挤出,形成初级纤维;初级纤维随即进入冷却风箱,被侧吹冷风(温度20-30℃)快速冷却至玻璃化温度以下,避免纤维粘连。淄博天阳造纸机械有限公司坚持“顾客至上,合作共赢”。天津水刺无纺布设备价格
我们愿与您共同努力,共担风雨,合作共赢。天津水刺无纺布设备价格
观察设备外观:检查机械部件(如针板、喷丝板、输送网帘)是否存在明显变形、裂纹、磨损(如针刺设备针板边缘开裂、纺粘设备喷丝板喷丝孔堵塞);查看电气部件(如电机、接触器、传感器)是否有烧蚀痕迹(如接线端子发黑、电机外壳变色);观察物料状态(如纤网是否出现断网、褶皱、克重不均,熔喷料是否存在结块、变色)。观察仪表与指示灯:查看设备控制面板上的仪表读数(如温度、压力、转速)是否在正常范围(如纺粘挤出机温度设定230℃,实际显示250℃则异常);关注故障指示灯状态(如电机过载灯亮、传感器报警灯闪),结合设备手册初步判断故障模块(如“温度传感器报警”指向加热系统故障)。天津水刺无纺布设备价格