商机详情 -
冷轧机实时振动在线监测
新设备安装后的基线检测,是后续所有比较的起点。设备刚投运时状态较好,此时的振动数据就是这台设备的正常水平,写入档案作为基线。基线检测要在稳定工况下进行,记录转速、负荷与测量参数,测点位置固定并做标记。有了基线,后续每次检测都有了对照:数值比基线高出多少、频谱上多了哪些成分,判断起来有依据。基线检测还能发现安装环节的问题:找正偏差、地脚未垫实、管路强行对接,这些在投运初期就会反映在振动数据上,早处理比运行一段时间后再处理省事。有的企业把基线检测写入设备验收流程,安装单位交付前必须提供振动数据,验收时对照标准与基线双重把关,把问题拦在投产之前。验收环节对照标准与基线双重把关,问题拦在投产之前,后续运行会省心许多。起点清楚了,后面的比较才有意义;基线一旦定下,就不要再随意改动测点与参数。振动检测数据保持连续,趋势分析才有基础。冷轧机实时振动在线监测
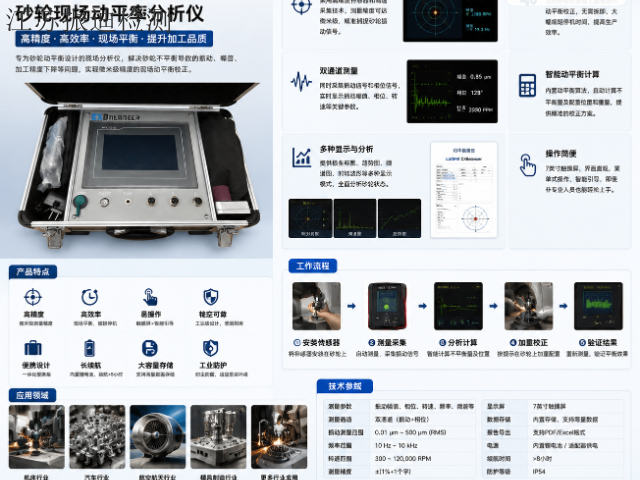
振动检测数据的档案管理让历次测量结果形成可追溯的记录。档案内容包括设备参数、测点布置图、每次检测的实测数据、图谱与报告,按设备编号统一存放。同一测点不同时间的数据可以生成趋势曲线,观察劣化是平缓推进还是加速发展。设备发生检修或更换部件后,档案中记录处理内容与处理后的数据,便于评估检修效果。数据积累到一定年限后,可分析同类设备的故障规律,为选型与备件储备提供参考。档案以电子形式保存,并定期备份。用户可以在需要时调取历史数据,用于故障复盘与管理决策。档案按设备编号与时间两级组织,检索方便。数据备份采用本地与异地各一份的方式。对检修前后的数据分别标注,对比更清晰。档案中的报告以电子版本为主,纸质版本另行存放。用户可随时调取历史数据用于分析。档案更新由专人负责,避免遗漏。加工中心振动检测振动检测可以按季度开展,重点设备加密频次。
共振排查是振动检测的重要内容,转速变化时振动幅值出现明显峰值通常与结构固有频率有关。检测中通过改变转速或采集升降速过程数据,确认峰值出现的转速区间。若工作转速落在峰值附近,需要从改变支撑刚度、增加质量或调整运行转速几方面考虑处理方向。管道的固有频率与机组转频接近时,管路会放大振动并加速焊缝疲劳,检测中需一并测量管道振动。检测报告会给出峰值转速、对应幅值与理论共振区间的对比,说明当前运行是否存在风险。避开共振区后,机组振动通常明显回落,轴承与密封件的磨损速度也会相应放缓。检测报告会注明共振区间与工作转速的距离,说明余量大小。处理共振问题时,优先考虑改变支撑刚度,成本相对可控。对管道系统,可调整支架位置或增加阻尼装置。调整后复测升降速数据,确认峰值已移出工作区间。
频谱分析是振动检测判断故障类型的主要手段,把复杂的振动信号分解到各频率分量上。转频、二倍频、三倍频以及轴承滚动体的通过频率,各自对应不同的机械问题。基频幅值突出而谐波较少时,多与转子不平衡相关;二倍频明显抬升时,需要重点核对联轴器对中状态。分析人员把实测频谱与理论频率表逐项比对,再结合转速、载荷与结构特点,缩小故障范围。高分辨率设置能分辨相距较近的两个频率分量,通常取一千六百线以上,并要求频谱平均值不低于八次。频谱图、瀑布图与包络谱配合使用,可覆盖从低频不平衡到高频轴承缺陷的多数场景。分析结论会写明特征频率、幅值变化与可能的故障部位,方便维修人员直接对照处理。频谱中若同时出现多个频率分量,按幅值大小排序后再逐项核对。对转速可调的设备,可在两个以上转速点分别采集,观察频率成分的移动规律。分析完成后把主要分量的幅值与原数据一同保存,便于下次比对。检测发现不对中,先找正再考虑平衡,顺序不能颠倒。
电机振动检测需要把机械因素与电气因素区分开,否则容易误判。电机振动可能来自转子不平衡、轴承损伤、地脚松动等机械原因,也可能来自转子断条、气隙不均、绕组故障等电气原因。区分方法之一是断电惰走试验:切断电源让电机自由减速,如果振动随转速下降而消失,说明问题在电气侧;如果振动持续到停机,说明是机械原因。频谱上,电气问题的特征频率与电源频率、极数相关,例如两倍电源频率的成分突出,提示气隙不均或绕组问题。检测时还应记录电流与负载状态,把振动数据与电气参数对照。结论中写明判断依据,供电机检修人员参考,避免拆开检查后才发现方向错了,白费工时。惰走试验的记录写进报告,电气与机械的分界说清楚,检修分工也就不必再争。电气与机械分开看,检修方向就不会跑偏;试验记录留档,下次遇到同类问题可以直接照做。振动检测与平衡校正配合,治理形成完整闭环。压铸机频谱分析
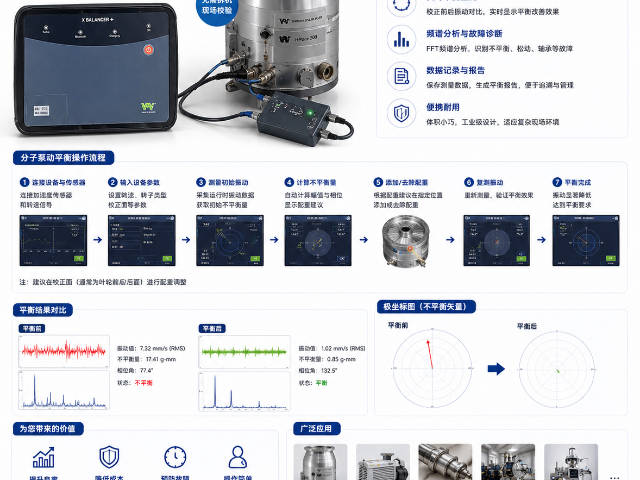
转子不平衡的振动,随转速升高同步增大,频谱上一倍频突出。冷轧机实时振动在线监测
高温、高湿与多尘环境会加速设备劣化,振动检测在这类工况下的价值更为突出。高温使润滑脂基础油流失加快,轴承润滑不足后高频振动增强;高湿环境引起锈蚀,滚动体与滚道表面粗糙度上升;粉尘进入轴承内部形成磨粒磨损,振动值持续抬升。检测前与运行人员核对介质温度与粉尘浓度,判断设备所处环境等级。传感器在高温表面测量时,选用耐温型号并控制接触时间,避免损坏元件。对多尘环境中的设备,测点表面先擦拭再安装,让传感器与金属面贴合良好。检测周期按环境严酷程度加密,通常为常规周期的一半左右。对连续高温运行的机组,检测时可先测量温度再采集振动。润滑脂按高温型号补充,减少基础油流失速度。多尘环境中的测点定期擦拭,保持测量面状态一致。检测记录注明环境温湿度,便于分析数据波动原因。对密封件老化的设备,建议在检测时一并检查。冷轧机实时振动在线监测
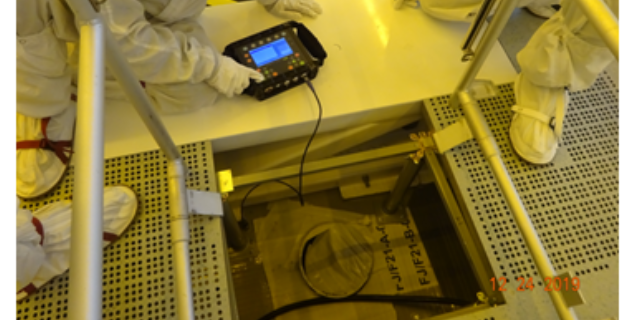
江苏振迪还有一个容易被忽略的板块:地面微振检测。半导体工厂、精密制造车间、医院影像设备间,对地面振动的要求和普通工业厂房完全不在一个量级。VC-A到VC-E的微振动等级划分,对应的不是设备“坏没坏”,而是设备“能不能正常工作”。这项服务用的仪器和常规测振仪不同,需要更高的低频灵敏度和更低的底噪。振迪在这块有实际项目积累,苏州燃油喷射工厂、长沙车间楼板机台防微振测试都是已经落地的案例。对于振迪来说,微振动检测是把手持仪器和现场经验用在“不是故障诊断、但比故障诊断更挑剔”的场景里,也是仪器销售之外,技术服务能拉开差距的地方。