商机详情 -
敲击测试固有频率
螺杆压缩机的振动检测围绕转子啮合与轴承状态展开。阴阳转子啮合频率及其谐波是频谱中的主要成分,幅值稳定说明啮合状态良好。幅值上升通常与齿面磨损、间隙变化或同步齿轮状态相关,需结合油液检测结果综合判断。轴承位于转子两端,负载较重,振动检测中高频分量增强往往提示轴承已进入磨损阶段。机组排气温度与油温同步记录,温度偏高会降低润滑效果,加速磨损。检测时在主机前后轴承、增速齿轮箱与电机端分别布点,数据按部位对照。报告会给出各测点的频率成分与趋势,说明需要关注的部件与检查顺序。机组振动数据与排气温度对照,可发现润滑状态的变化。同步齿轮的啮合频率单独核对,与其他频率分量区分开。对轴承部位,包络谱分析能提前发现早期磨损。检测周期按运行小时数安排,连续运行的机组适当加密。振动检测报告写明测点、工况与数值,便于他人复核。敲击测试固有频率
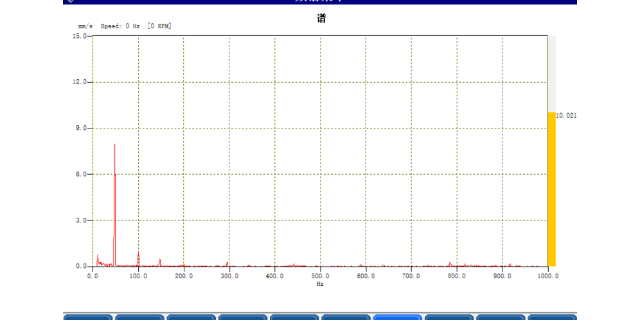
大修后的振动复检用于验证检修质量,是设备交付投入运行前的必要环节。复检在机组运行稳定后进行,测点与检修前保持一致,数据才有对比价值。检修前振动偏高的部位应重点核对,幅值回落说明处理有效,仍无变化则需检查是否另有原因。更换轴承与叶轮后的机组,要确认装配间隙与平衡状态符合要求,复检数据中高频分量与转频分量都应处于正常水平。复检数据与检修记录一并归档,形成完整的过程资料。检测单位可在检修方案阶段参与,提前明确复检项目与判据。对复检中发现的问题,给出处理建议并安排一次补充测量。复检前确认机组已达到稳定运行状态。对更换过轴承的部位,重点核对高频分量是否回落。复检数据与检修前对照,写入检修总结。若复检结果仍不理想,需安排专项排查并复测。复检记录作为设备重新投入运行的依据。传动轴振动在线监测齿轮箱的振动分析,围绕啮合频率与边带展开。

如何通过振动信号识别转子故障转子是大型机组**部件,其故障可能导致重大事故。振动信号分析是判断转子健康状态的主要手段。常见转子故障包括:转子不平衡、转子弯曲变形、转子裂纹。振动识别方法主要有三种:频谱分析中,不平衡以1倍频为主;弯曲时1倍频和2倍频同时增大;裂纹在升速过程中会出现2倍频、3倍频异常增大。相位分析方面,不平衡相位稳定;弯曲转子相位变化规律异常;裂纹转子在特定转速下相位会发生突变。轴心轨迹分析显示,正常轨迹为稳定椭圆;弯曲或裂纹会导致轨迹扭曲变形。通过振动分析可提前发现转子隐患,防止突发停机。江苏振迪检测技术有限公司提供专业转子振动检测、故障诊断及现场治理服务,确保机组稳定运行。
时域波形提供频域看不到的信息,两者配合才能把问题看清楚。波形上可以看到冲击的形态与间隔:等间隔的冲击往往对应某个固定的缺陷,例如轴承滚道剥落,冲击间隔与转速和缺陷位置的几何关系对应;不规则的冲击则可能与松动、碰擦相关。波形还能反映调制现象,例如幅值忽大忽小的调制波,提示存在两个频率的相互作用。判断冲击强弱可以用峰值、峰值因子与峭度等指标,这些指标对早期损伤比较敏感,比单纯的振动速度值更早发出提示。检测时把时域与频域并列查看,一边看波形形态一边看谱线位置,再结合设备结构判断冲击来自哪个部件,分析过程就有了清晰的路径,结论也更容易向企业解释清楚。波形图与频谱图并列放在报告里,遇到疑问时两张图对着看,往往能较快找到解释得通的说法。图看形态,数看趋势,两者别偏废;一张波形图配上峰值指标,早期损伤往往就露了头。动平衡之前先做振动检测,配重计算才有依据。
基础松动与软脚是振动检测中需要单独排查的问题,特征表现为转频的多次谐波同时出现。地脚螺栓松动时,频谱上会出现转频的整数倍谐波序列,谐波数量较多且幅值抬升。软脚由机脚与基础接触面不平引起,拧紧地脚后会改变轴系对中状态,振动随之变化。检测方法是在不同地脚紧固状态下分别测量,对比振动值差异,判断是否存在软脚。测量时用百分表或塞尺检查机脚与垫铁的贴合情况,两者数据互为印证。处理方式包括重新加工垫片、调整垫铁高度与更换地脚螺栓。检测报告会写明各测点的谐波分布与紧固前后的数据变化。软脚问题处理后,需重新复核对中状态。地脚垫片厚度按实测数据加工,避免反复试装。处理后一周内复测,确认振动值稳定在允许范围。基础灌浆材料的强度与养护情况也需记录。对老旧设备,基础状态建议每两年做一次专项检查。风机振动检测,气流脉动与机械故障可以在频谱上分开。工业水泵电机频谱分析
振动检测报告归档之后,成为设备档案的一部分。敲击测试固有频率
测点数量与现场作业效率之间需要平衡,测点过密会拉长检测时间,过少则可能遗漏故障部位。常规做法是覆盖每台设备的所有轴承部位,包含电机两端、减速机输入输出端与工作机两端,每处按三向测量。对结构简单的机组可适当精简,对多级传动设备适当增加。单台设备的现场测量时间通常在十几到几十分钟之间,具体取决于测点数量与仪器操作方式。检测前按设备清单与测点图制定路线,同一区域设备集中测量,减少往返。检测完成后当天整理数据,异常测点当天复核,避免遗漏。测点图与测点编号作为固定资料保存,后续检测沿用同一套编号。测点编号使用统一格式,包含设备号与位置信息。对同一区域内设备较多的车间,可按机台分区安排测量。检测路线按地理顺序优化,减少现场往返时间。数据整理时按区域汇总,便于分区管理。敲击测试固有频率