商机详情 -
一台动平衡仪多少钱
江苏振迪动平衡仪提供传感器灵敏度参数设置界面,用户可根据实际使用的传感器型号输入标定值,仪器自动进行测量值换算。每个通道可设置灵敏度,范围从1毫伏每克至1000毫伏每克,步进为0.1毫伏每克。传感器灵敏度是指传感器将机械振动转换为电信号的转换系数,单位为毫伏每单位物理量。不同品牌或型号的加速度计灵敏度可能存在差异,即使同型号不同批次的传感器也有百分之五以内的偏差。江苏振迪动平衡仪允许用户输入传感器的标定值,确保测量结果与传感器出厂标准一致。以某用户更换了不同品牌的加速度计为例,原传感器灵敏度为100毫伏每克,新传感器为98毫伏每克。若不在仪器中修改灵敏度参数,测量100毫伏输出的振动信号时,仪器会按照100毫伏每克换算为1个g,而实际应为1.02个g,误差为百分之二。江苏振迪检测动平衡仪支持远程数据导出,现场采集的波形与报告可通过USB传输至办公电脑。一台动平衡仪多少钱
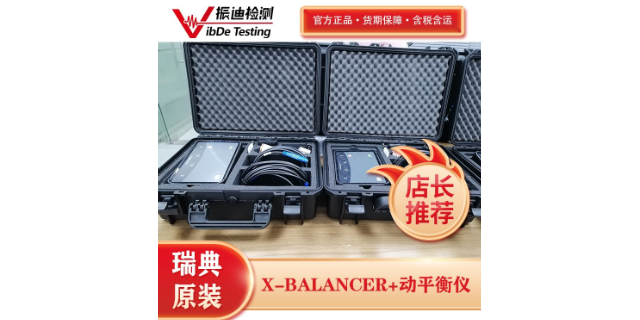
VMI X-Balancer+便携式动平衡仪是瑞典VMI技术的**产品,测量精度稳定可靠。该设备配备高灵敏度传感器,可捕捉细微的振动信号。采用双通道同步测量技术,可同时采集轴承座水平和垂直方向的振动数据,***掌握转子运行状态。频谱分析功能支持宽频采集,能够分析振动频率成分,识别不平衡、轴承磨损、不对中、松动等各类故障。针对高速旋转机械,X-Balancer+型号具备无需贴反光条即可采集***相位的技术,当转速超过20000RPM时,传统反光条可能受离心力影响,而VMI的设计有助于保障高速工况下的测量可靠性。这种测量能力,使VMI设备成为企业设备检测的工具选择之一。温州风机现场动平衡仪江苏振迪检测提供振动检测后设备复测服务,运行一周后再次到场确认效果。
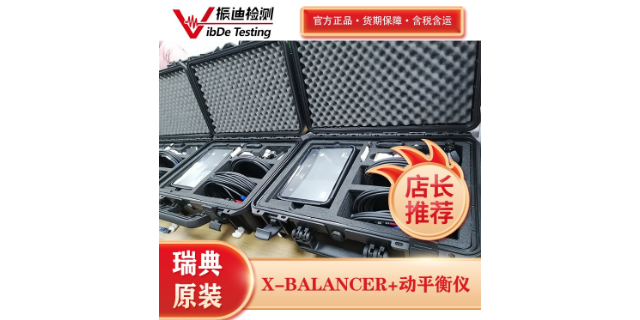
江苏振迪动平衡仪采用双通道同步采集设计,两个测量通道在同一时间基准下采集振动信号,时间同步误差小于1微秒。这一技术特性使工程师能够同时获取轴承座水平与垂直两个方向的振动幅值及相位差,为判断转子动态特性提供依据。双通道采集的价值在于影响系数法的精确实施,影响系数描述了单位配重对两个测点振动响应的关系,需要同步获取两个通道的幅值和相位才能准确计算。以某轴流风机为例,该风机轴承座水平方向振动速度为5.3毫米/秒相位角120度,垂直方向振动速度为2.1毫米/秒相位角35度,两个方向的相位差为85度。江苏振迪工程师根据这一数据判断转子存在不平衡且水平方向支承刚度偏弱,因为水平方向振动明显大于垂直方向且相位差接近90度。仪器通过双通道数据自动计算出配重方案,工程师在水平方向对应角度添加配重后,两个方向振动分别下降至0.9毫米/秒和0.7毫米/秒,设备运行平稳。若使用单通道仪器,只能测量一个方向的振动,无法获得相位差信息,可能导致配重方案偏差,需要多次试错才能达到相同效果。
江苏振迪动平衡仪适用于各类切割机砂轮的动平衡校正,包括型材切割机、石材切割机及金属切割机。切割机砂轮直径通常在300至600毫米之间,工作转速每分钟1500至3000转。砂轮不平衡会导致切割面不平整出现波浪纹、砂轮破裂风险增加、切割精度下降以及主轴轴承过早损坏。江苏振迪动平衡仪可在切割机现场完成平衡校正。以某石材切割机为例,该切割机用于切割花岗岩板材,砂轮直径500毫米,工作转速每分钟2000转。校正前主轴振动速度为4.2毫米每秒,切割面出现明显波浪纹,切割精度偏差达到2毫米每米,砂轮每两天需要更换一次。江苏振迪工程师在主轴轴承座位置安装传感器,初始测量显示振动以1倍转频33.3赫兹为主,幅值3.9毫米每秒。仪器推荐试重质量为8克,工程师在砂轮法兰盘0度位置添加试重后,振动变为2.8毫米每秒。仪器计算出配重为10克角度280度。工程师在砂轮法兰盘280度位置添加配重后复测,主轴振动下降至0.6毫米每秒。校正后切割面平整度改善,波浪纹消失,切割精度偏差缩小至0.5毫米每米。砂轮使用寿命从两天延长至三天,即延长百分之三十。江苏振迪检测动平衡仪可同步测量振动速度有效值与位移峰峰值,一机满足两种需求。
江苏振迪动平衡仪内置触发信号处理电路,自动滤除转速测量中的电磁干扰脉冲。激光转速传感器采集的反光贴纸脉冲信号可能受到变频器、接触器、继电器等电气设备的电磁干扰,导致转速读数跳动或相位角测量不准确。触发信号处理电路通过设定电压阈值和脉冲宽度过滤器,识别有效转速脉冲,剔除幅值过高或过低的尖峰干扰以及脉宽异常的无效脉冲。电压阈值可设置为信号幅值的百分之五十,脉冲宽度过滤器要求脉冲持续时间在有效范围内,通常为5微秒至100微秒。以一台变频驱动的风机为例,风机由变频器供电,变频器开关频率为4千赫兹,产生的电磁干扰耦合到转速传感器信号线中。未启用触发滤波时,转速读数在每分钟1450至1520转之间跳动,相位角测量重复性较差。江苏振迪工程师启用触发滤波功能后,仪器自动设置电压阈值为1.5伏,脉冲宽度过滤器设置为10至50微秒。江苏振迪检测动平衡仪具备不平衡量估算功能,根据初始振动自动预估所需配重质量范围。一台动平衡仪多少钱
用于风机叶轮现场动平衡,从安装传感器到完成校正平均用时十五分钟。一台动平衡仪多少钱
江苏振迪动平衡仪用于磨床砂轮主轴校正,可将主轴振动从2.5毫米每秒以上降至0.3毫米每秒以下。砂轮主轴是磨床的部件,其振动水平直接影响磨削精度和表面质量。砂轮不平衡的原因包括砂轮磨料分布不均匀、安装偏心、修整后形状不对称以及冷却液吸收不均等。江苏振迪动平衡仪可在砂轮安装状态下完成现场校正,无需拆卸砂轮。以某工具磨床为例,该磨床用于硬质合金刀具的精密磨削,砂轮直径200毫米,工作转速每分钟8000转。校正前主轴振动速度为2.8毫米每秒,磨削刀具时刃口出现明显振纹,废品率达到百分之八。江苏振迪工程师在砂轮主轴轴承座位置安装传感器,初始测量显示振动以1倍转频133赫兹为主,幅值2.5毫米每秒。仪器推荐试重质量为0.8克,工程师在砂轮法兰盘0度位置添加试重后,振动变为1.8毫米每秒。仪器计算出配重为1.2克角度210度。工程师在砂轮法兰盘210度位置添加配重后复测,主轴振动下降至0.3毫米每秒。校正后磨削刀具刃口振纹消失,表面粗糙度Ra值从0.8微米降至0.2微米,废品率从百分之八下降至百分之一点五。一台动平衡仪多少钱