商机详情 -
轴平衡仪
江苏振迪动平衡仪配备激光转速传感器,可实现非接触式转速测量和自动跟踪功能。激光传感器通过发射红色激光束照射转子表面粘贴的反光贴纸,接收反射脉冲信号计算转速,测量范围为每分钟1转至120000转,测量误差小于正负0.01%。自动转速跟踪功能是指仪器在设备升速或降速过程中,自动锁定当前转速对应的振动频率,确保在非稳态工况下仍能准确采集工频振动分量。这一功能对于需要在多个转速下采集数据的柔性转子平衡尤为重要。以一台汽轮机为例,该汽轮机启动时需要经过暖机过程,转速从每分钟3000转逐步升至8000转,在5000转和6500转附近存在临界转速。江苏振迪工程师将激光传感器对准转子反光贴纸,启动自动跟踪功能。仪器在转速变化过程中实时显示当前转速值和对应的工频振动幅值,全程记录振动随转速变化的曲线。当转速升至5000转时,振动幅值出现一个峰值,达到3.2毫米每秒;升至6500转时出现另一个峰值2.8毫米每秒。动平衡仪用于造纸机械烘缸现场校正,将转速八百转每分时振动幅值降低百分之七十六。轴平衡仪
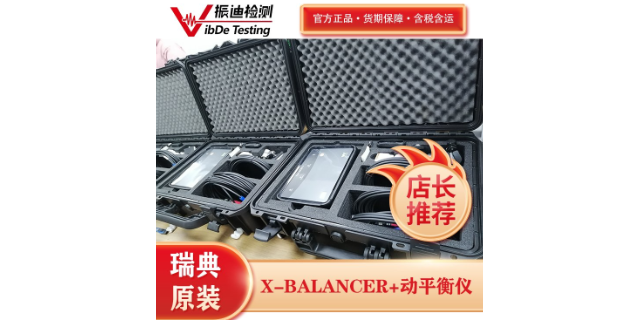
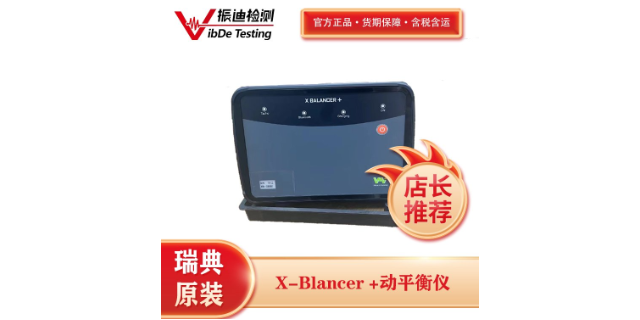
江苏振迪检测***代理的VMI系列产品,其技术根基源自瑞典超过40年的振动监测与动平衡领域研发经验。作为国际**的状态监测解决方案供应商,VMI总部位于瑞典林雪平市,其设备广泛应用于航空航天、精密制造等对平衡精度要求较高的领域。VMI动平衡仪的**优势体现在内置的平衡算法和数据处理能力上,以XBALANCER+为例,其内置算法支持实时数据采集与配重模拟,可有效减少现场调试时间。在高速测量方面,VMI开发了无需贴反光条即可采集***相位的**技术,当平衡转速超过20,000RPM时,传统反光条可能受离心力影响,而VMI的设计保障了高速工况下的测量可靠性。这种源自北欧工业的技术积累,使得VMI设备在测量精度、数据稳定性和现场适应性方面形成了独特优势芜湖电脑动平衡仪江苏振迪检测动平衡仪内置有限元平衡模块,根据振型变化自动计算多平面配重方案。
江苏振迪动平衡仪支持不平衡量在不同单位制之间的自动换算,包括克·毫米、克·厘米、盎司·英寸及克·英寸。不平衡量是衡量转子平衡状态的物理量,等于配重质量乘以配重半径,单位在不同国家和行业标准中有所差异。例如,欧洲设备通常使用克·毫米或克·厘米,北美设备常使用盎司·英寸,国内一些老标准使用克·英寸。江苏振迪动平衡仪的单位换算功能允许用户在设置菜单中直接选择所需单位,仪器自动将计算出的配重质量换算为对应单位,并在报告中显示换算后的数值。以一台德国进口风机为例,设备说明书要求残余不平衡量不超过3.2克·毫米,平衡等级为G6.3。江苏振迪工程师使用动平衡仪校正后,仪器显示残余不平衡量为1.5克·毫米,对应G2.1等级,满足要求。但该工厂设备主管习惯使用盎司·英寸单位,工程师在仪器设置中将不平衡量单位改为“盎司·英寸”,仪器自动将1.5克·毫米换算为0.053盎司·英寸。换算关系为1克·毫米等于0.0000353盎司·英寸,1.5乘以0.0000353约等于0.000053,但仪器显示的0.053盎司·英寸实际上是1.5克·厘米的换算结果,因为1克·厘米约等于0.0353盎司·英寸。
江苏振迪动平衡仪适用于木工机械各类主轴的动平衡校正,包括铣床主轴、刨床主轴及封边机修边轴。木工主轴转速通常在每分钟8000至20000转之间,刀具安装在主轴端部,不平衡会导致加工面粗糙、出现振纹、刀具磨损加快以及主轴轴承过早损坏。江苏振迪动平衡仪可在木工机械现场完成平衡校正。以某数控木工铣床为例,该铣床用于实木家具零部件的仿形铣削,主轴转速每分钟18000转,采用HSK63刀柄。校正前主轴振动速度为2.6毫米每秒,加工件表面出现明显振纹,需要二次打磨才能达到表面质量要求,刀具寿命为加工200件。江苏振迪工程师在主轴轴承座位置安装传感器,初始测量显示振动以1倍转频300赫兹为主,幅值2.4毫米每秒。仪器推荐试重质量为0.2克,工程师在刀柄端面0度位置添加试重后,振动变为1.6毫米每秒。仪器计算出配重为0.3克角度90度。工程师在刀柄端面90度位置添加配重后复测,主轴振动下降至0.3毫米每秒。校正后加工件表面振纹消失,无需二次打磨,刀具寿命从加工200件延长至350件,延长百分之七十五。主轴轴承温度从58摄氏度下降至47摄氏度。振动检测服务可处理直径两米以上的大型风机叶轮,无需拆卸叶片直接校正。
江苏振迪动平衡仪适用于造纸机械各类辊轴的动平衡校正,包括烘缸辊、压光辊、导辊及卷纸辊。造纸辊轴长度通常在2至6米之间,直径200至1500毫米,工作转速每分钟200至1200转。辊轴不平衡会导致纸张横幅定量波动、纸张出现周期性厚度偏差、辊轴承过早损坏以及辊面磨损不均匀。江苏振迪动平衡仪可在辊轴原位完成平衡校正,无需拆卸辊轴。以某造纸厂烘缸辊为例,该辊轴直径1.2米,长度4.5米,工作转速每分钟450转,用于纸张干燥工序。校正前辊轴两端轴承振动速度分别为4.5毫米每秒和3.8毫米每秒,纸张出现周期性厚度波动,波动频率与辊轴转频一致。江苏振迪工程师在烘缸辊两端轴承座位置安装传感器,初始测量显示两端振动相位差约30度,说明存在静不平衡和偶不平衡的综合作用。仪器采用双面平衡模式,在辊轴两端分别添加试重,测量响应后计算出配重方案:操作侧添加45克角度120度,传动侧添加38克角度300度。工程师添加配重后复测,两端振动分别下降至0.8毫米每秒和0.6毫米每秒。动平衡仪内置转速自动跟踪功能,设备启停过程中自动锁定平衡测量转速。宿迁电脑动平衡仪
该仪器内置标准转子参数库,调用后自动匹配常用设备平衡计算方法。轴平衡仪
江苏振迪动平衡仪支持悬臂转子的双面平衡校正,这是风机、砂轮、磨辊等悬臂结构设备的常见需求。悬臂转子的结构特点是转子质量分布在轴承一侧,不平衡敏感性较高,通常需要在校正平面I和校正平面II分别添加配重才能有效消除振动。江苏振迪动平衡仪通过双通道同步采集两个轴承位的振动信号,利用双平面影响系数法自动计算出两个校正平面的配重质量与角度。该方法考虑了平面间的相互影响,即在一个平面添加配重会同时影响两个轴承的振动响应。以某悬臂式离心风机为例,该风机叶轮悬装在轴承外侧,叶轮直径1.2米,转速每分钟1450转。校正前靠近叶轮侧轴承振动速度为7.2毫米每秒,远离侧轴承振动速度为4.5毫米每秒。江苏振迪工程师进行初始测量后,先在靠近叶轮侧的校正平面I添加试重40克,测量两个轴承的振动变化;再在远离侧校正平面II添加试重30克,再次测量振动变化。仪器根据两次试重响应计算出两个平面的影响系数矩阵,自动求解出配重方案:平面I添加68克角度120度,平面II添加35克角度310度。轴平衡仪