商机详情 -
嘉兴磨床砂轮动平衡仪
江苏振迪动平衡仪按键采用机械式设计,操作人员戴防尘手套或防油手套时仍能准确输入参数和指令。机械按键的行程为0.5毫米,按压力度为250克正负50克,触感清晰,有明确的按压反馈。按键表面为橡胶材质,防滑且耐油耐溶剂。按键周围有凸起的防护边框,防止意外触碰。仪器外壳防护等级达到IP54,即防尘等级5可防止有害粉尘堆积,防水等级4可防止各个方向飞溅的水侵入。以某机械加工厂为例,该厂设备维护人员戴沾有切削液和铁屑的手套操作仪器。机械按键表面的橡胶材质在沾有油污时仍能提供足够的摩擦力,按压时不会打滑。0.5毫米的行程和250克的按压力度使操作人员能够明确感知按键是否被按下,避免重复按压或按压不到位。仪器外壳在沾有切削液后用湿布擦拭即可清洁,不会对内部电路造成影响。工程师使用该仪器完成了3台机床主轴的平衡校正,每台设备需要输入设备参数和进行多次测量操作,按键在连续按压200次后仍保持正常手感,未出现卡滞或失灵。仪器侧面的USB接口和充电接口配有橡胶防尘盖,不使用时盖住接口防止粉尘进入。用于抛光轮动平衡,转速三千转每分时主轴振动位移从0.18毫米降至0.03毫米。嘉兴磨床砂轮动平衡仪
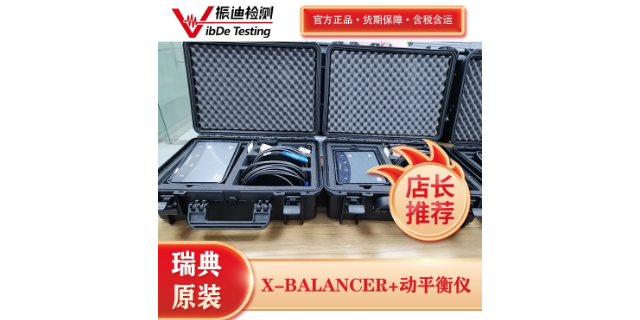
江苏振迪动平衡仪内置大容量存储器,可保存200组完整的测量波形与平衡校正数据,每组数据包含振动时域波形、频谱图、转速值、相位角、配重方案及校正前后对比值。数据存储采用结构化方式,用户可为每台设备设置的编号和名称,存储时自动归类到对应设备档案下。历史对比功能允许用户调取任意历史数据与当前测量值进行叠加对比,直观展示振动趋势变化和频谱结构差异。以某化工厂为例,该厂有30台各类风机需要定期振动监测。江苏振迪工程师为每台设备建立档案,每季度进行一次振动测量并将数据存入仪器。在第三季度的巡检中,工程师调取了一台引风机半年前的历史数据与当前数据对比,发现该风机1倍转频分量从1.2毫米每秒逐步上升至3.5毫米每秒,而其他频率分量变化不大。这一趋势表明设备出现了新的不平衡问题,工程师据此安排停机检修,在现场使用动平衡仪进行校正,将振动值降回1.1毫米每秒。由于提前发现并处理问题,避免了振动继续恶化导致轴承损坏或叶片断裂的突发故障。数据存储功能还支持按日期范围、设备类型或振动值范围进行筛选检索,便于工程师快速定位目标数据。扬州磨床动平衡仪江苏振迪检测动平衡仪支持单双通道两种模式,单通道用于静不平衡,双通道用于力偶不平衡。
江苏振迪动平衡仪适用于各类交流电机和直流电机的转子动平衡校正,包括低压电机、高压电机及变频电机。电机转速通常在每分钟1000转至3000转之间,转子质量从几公斤到数吨不等。不平衡问题在电机中表现为轴承异响、机壳振动超标、绕组松动以及轴伸端径向跳动增大。江苏振迪动平衡仪可在电机不解体的情况下完成现场平衡,校正后驱动端轴承振动速度可从4.0毫米每秒以上降至0.8毫米每秒以下。以某315千瓦高压电机为例,该电机驱动一台离心风机,转速每分钟1480转,校正前驱动端轴承振动值为4.8毫米每秒,非驱动端为3.5毫米每秒,电机运行噪声较大,轴承温度达到72摄氏度。江苏振迪工程师在电机两端轴承座水平和垂直方向安装传感器,在电机轴伸端粘贴反光贴纸。初始测量显示振动以1倍转频24.7赫兹为主,幅值4.2毫米每秒,相位角130度。仪器推荐试重质量为25克,工程师在电机风扇端0度位置添加试重后,振动变为3.1毫米每秒相位角95度。仪器自动计算出配重为28克角度165度。工程师在电机风扇端对应位置添加配重后复测,驱动端振动下降至0.7毫米每秒,非驱动端下降至0.5毫米每秒。校正后电机噪声下降6分贝,轴承温度下降至67摄氏度。
江苏振迪动平衡仪适用于各类磨床砂轮的在线动平衡校正,包括平面磨床、外圆磨床、工具磨床及无心磨床。砂轮在高速旋转时,由于磨料分布不均匀、孔径偏差或修整不当等因素会产生不平衡力,导致主轴振动、工件表面出现振纹、砂轮磨损不均匀以及主轴轴承过早损坏。江苏振迪动平衡仪可测量砂轮在每分钟3000转工况下的振动值,通过添加配重块或在平衡盘上移动配重块的方式消除不平衡量。以某平面磨床为例,该磨床砂轮直径300毫米,工作转速每分钟2800转。校正前砂轮主轴振动速度为2.8毫米每秒,磨削的工件表面粗糙度Ra值为1.6微米,且工件表面可见明显振纹。江苏振迪工程师在砂轮法兰盘上安装传感器,测量显示振动以1倍转频分量为主,判定为不平衡故障。仪器推荐试重质量为2克,添加后振动变为1.5毫米每秒,仪器计算出配重为2.5克角度210度。工程师在法兰盘对应位置添加配重后,主轴振动速度下降至0.4毫米每秒,工件表面粗糙度Ra值降至0.4微米,振纹完全消失。砂轮修整间隔从每班两次减少至每班一次,砂轮使用寿命延长一倍,同时主轴轴承温度从52摄氏度下降至41摄氏度。该校正过程在不拆卸砂轮的情况下完成,用时约30分钟。现场服务包含设备基础刚性检查,排除基础松动引起的虚假振动读数。
江苏振迪动平衡仪支持悬臂转子的双面平衡校正,这是风机、砂轮、磨辊等悬臂结构设备的常见需求。悬臂转子的结构特点是转子质量分布在轴承一侧,不平衡敏感性较高,通常需要在校正平面I和校正平面II分别添加配重才能有效消除振动。江苏振迪动平衡仪通过双通道同步采集两个轴承位的振动信号,利用双平面影响系数法自动计算出两个校正平面的配重质量与角度。该方法考虑了平面间的相互影响,即在一个平面添加配重会同时影响两个轴承的振动响应。以某悬臂式离心风机为例,该风机叶轮悬装在轴承外侧,叶轮直径1.2米,转速每分钟1450转。校正前靠近叶轮侧轴承振动速度为7.2毫米每秒,远离侧轴承振动速度为4.5毫米每秒。江苏振迪工程师进行初始测量后,先在靠近叶轮侧的校正平面I添加试重40克,测量两个轴承的振动变化;再在远离侧校正平面II添加试重30克,再次测量振动变化。仪器根据两次试重响应计算出两个平面的影响系数矩阵,自动求解出配重方案:平面I添加68克角度120度,平面II添加35克角度310度。江苏振迪检测动平衡仪可输出PDF格式平衡报告,包含校正前后数据与配重示意图。嘉兴数显动平衡仪
动平衡仪内置ISO 1940平衡等级判定标准,自动显示当前平衡是否达标。嘉兴磨床砂轮动平衡仪
江苏振迪动平衡仪支持不平衡量在不同单位制之间的自动换算,包括克·毫米、克·厘米、盎司·英寸及克·英寸。不平衡量是衡量转子平衡状态的物理量,等于配重质量乘以配重半径,单位在不同国家和行业标准中有所差异。例如,欧洲设备通常使用克·毫米或克·厘米,北美设备常使用盎司·英寸,国内一些老标准使用克·英寸。江苏振迪动平衡仪的单位换算功能允许用户在设置菜单中直接选择所需单位,仪器自动将计算出的配重质量换算为对应单位,并在报告中显示换算后的数值。以一台德国进口风机为例,设备说明书要求残余不平衡量不超过3.2克·毫米,平衡等级为G6.3。江苏振迪工程师使用动平衡仪校正后,仪器显示残余不平衡量为1.5克·毫米,对应G2.1等级,满足要求。但该工厂设备主管习惯使用盎司·英寸单位,工程师在仪器设置中将不平衡量单位改为“盎司·英寸”,仪器自动将1.5克·毫米换算为0.053盎司·英寸。换算关系为1克·毫米等于0.0000353盎司·英寸,1.5乘以0.0000353约等于0.000053,但仪器显示的0.053盎司·英寸实际上是1.5克·厘米的换算结果,因为1克·厘米约等于0.0353盎司·英寸。嘉兴磨床砂轮动平衡仪