商机详情 -
宁波便携式动平衡仪
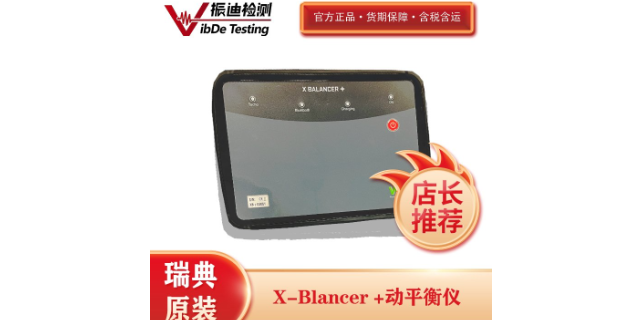
操作引导与便捷设计——VMI设备的使用体验VMI动平衡仪在操作设计上注重实用性和便捷性。X-Balancer内置操作引导功能,采用引导式界面,技术人员可按照提示完成从振动测量、试重设置到配重计算的过程。设备支持无线蓝牙连接,操作人员可在距离机器一定范围外进行操控,适应现场作业环境。在数据分析层面,VMI设备内置诊断算法,可根据测量数据生成校正方案,指示加重或减重的位置与重量,有助于减少反复试错的次数。频谱分析和包络分析功能可用于诊断轴承早期状态、齿轮运行情况等问题,提供检测、诊断、校正的流程支持。振动检测服务支持外接闪光灯,在校正过程中同步显示不平衡角度位置。宁波便携式动平衡仪
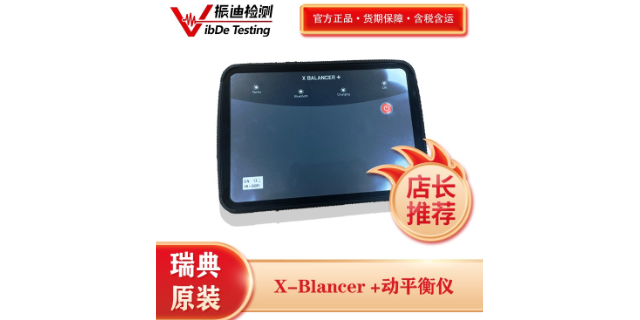
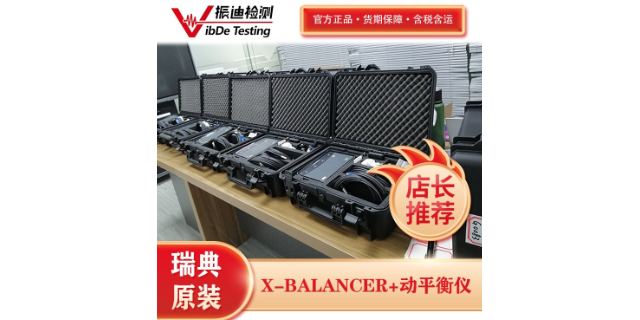
江苏振迪检测***代理的VMI系列产品,其技术根基源自瑞典超过40年的振动监测与动平衡领域研发经验。作为国际**的状态监测解决方案供应商,VMI总部位于瑞典林雪平市,其设备广泛应用于航空航天、精密制造等对平衡精度要求较高的领域。VMI动平衡仪的**优势体现在内置的平衡算法和数据处理能力上,以XBALANCER+为例,其内置算法支持实时数据采集与配重模拟,可有效减少现场调试时间。在高速测量方面,VMI开发了无需贴反光条即可采集***相位的**技术,当平衡转速超过20,000RPM时,传统反光条可能受离心力影响,而VMI的设计保障了高速工况下的测量可靠性。这种源自北欧工业的技术积累,使得VMI设备在测量精度、数据稳定性和现场适应性方面形成了独特优势重庆动平衡仪多少钱江苏振迪检测动平衡仪具备振动单位一键切换,可随时在位移、速度与加速度之间转换。
江苏振迪动平衡仪可将现场测量的振动波形完整保存,并支持事后回放分析。每个波形文件包含1024个采样点,采样频率自动设置为转速频率的32倍,确保每个振动周期内采集32个点,波形细节完整无失真。保存的波形文件包含了原始时域信号、转速脉冲信号以及测量时的工况参数如转速、量程和传感器类型。回放分析时,用户可以调整频谱分析的分辨率、选择不同的窗函数如汉宁窗、矩形窗或海明窗,以及对特定频率段进行放大观察。以一台振动波形中含有较多噪声干扰的设备为例,现场测量时工程师无法确定干扰来源,因为时域波形看起来杂乱无章。工程师将波形保存后带回办公室回放分析,首先使用汉宁窗函数观察频谱,发现除了1倍转频60赫兹外,还存在100赫兹、200赫兹和300赫兹的峰值。这些频率正好是电源频率50赫兹的2倍、4倍和6倍,判断干扰来源为电气系统的电磁干扰,而非机械故障。工程师随后在仪器设置中启用电磁屏蔽措施,重新测量时干扰明显减少,获得了可靠的振动数据用于平衡校正。若没有波形存储功能,工程师需要携带频谱分析仪到现场排查,或者在现场花费较长时间反复测量尝试排除干扰,效率较低。波形存储功能还允许工程师对不同时间的波形进行对比分析,判断设备劣化趋势。
江苏振迪动平衡仪采用双通道同步采集设计,两个测量通道在同一时间基准下采集振动信号,时间同步误差小于1微秒。这一技术特性使工程师能够同时获取轴承座水平与垂直两个方向的振动幅值及相位差,为判断转子动态特性提供依据。双通道采集的价值在于影响系数法的精确实施,影响系数描述了单位配重对两个测点振动响应的关系,需要同步获取两个通道的幅值和相位才能准确计算。以某轴流风机为例,该风机轴承座水平方向振动速度为5.3毫米/秒相位角120度,垂直方向振动速度为2.1毫米/秒相位角35度,两个方向的相位差为85度。江苏振迪工程师根据这一数据判断转子存在不平衡且水平方向支承刚度偏弱,因为水平方向振动明显大于垂直方向且相位差接近90度。仪器通过双通道数据自动计算出配重方案,工程师在水平方向对应角度添加配重后,两个方向振动分别下降至0.9毫米/秒和0.7毫米/秒,设备运行平稳。若使用单通道仪器,只能测量一个方向的振动,无法获得相位差信息,可能导致配重方案偏差,需要多次试错才能达到相同效果。用于泵类叶轮动平衡,将轴承位置振动速度从4.2毫米/秒降至0.5毫米/秒。
江苏振迪动平衡仪用于磨床砂轮主轴校正,可将主轴振动从2.5毫米每秒以上降至0.3毫米每秒以下。砂轮主轴是磨床的部件,其振动水平直接影响磨削精度和表面质量。砂轮不平衡的原因包括砂轮磨料分布不均匀、安装偏心、修整后形状不对称以及冷却液吸收不均等。江苏振迪动平衡仪可在砂轮安装状态下完成现场校正,无需拆卸砂轮。以某工具磨床为例,该磨床用于硬质合金刀具的精密磨削,砂轮直径200毫米,工作转速每分钟8000转。校正前主轴振动速度为2.8毫米每秒,磨削刀具时刃口出现明显振纹,废品率达到百分之八。江苏振迪工程师在砂轮主轴轴承座位置安装传感器,初始测量显示振动以1倍转频133赫兹为主,幅值2.5毫米每秒。仪器推荐试重质量为0.8克,工程师在砂轮法兰盘0度位置添加试重后,振动变为1.8毫米每秒。仪器计算出配重为1.2克角度210度。工程师在砂轮法兰盘210度位置添加配重后复测,主轴振动下降至0.3毫米每秒。校正后磨削刀具刃口振纹消失,表面粗糙度Ra值从0.8微米降至0.2微米,废品率从百分之八下降至百分之一点五。动平衡仪具备转速测量功能,无需额外工具直接读取当前设备运转频率。江门手持式动平衡仪
江苏振迪检测动平衡仪内置ISO 1940平衡等级标准,校正后自动对比残余不平衡量,直观显示是否合格。宁波便携式动平衡仪
江苏振迪动平衡仪用于真空泵叶轮现场校正,可将壳体振动加速度从3.2个g以上降至0.4个g以下。以某半导体工厂爪式真空泵为例,该真空泵用于晶圆制造过程中的真空吸附,叶轮转速每分钟6000转,泵体为无油干式结构。校正前壳体振动加速度为3.5个g,泵体噪声达到88分贝,极限真空度只能达到50帕,低于工艺要求的20帕。江苏振迪工程师在泵体轴承位置安装传感器,初始测量显示振动以1倍转频100赫兹为主,加速度幅值3.2个g。仪器推荐试重质量为0.5克,工程师在叶轮端面0度位置添加试重后,振动加速度变为2.2个g。仪器计算出配重为0.8克角度330度。工程师添加配重后复测,壳体振动加速度下降至0.3个g,噪声下降至74分贝,下降14分贝。校正后极限真空度从50帕提升至15帕,满足了20帕的工艺要求。同时,轴承温度从65摄氏度下降至59摄氏度,轴承振动速度从3.5毫米每秒下降至0.7毫米每秒。该校正过程用时约1小时,无需拆卸真空泵,在现场直接完成。宁波便携式动平衡仪