商机详情 -
车身锻压动平衡仪价格
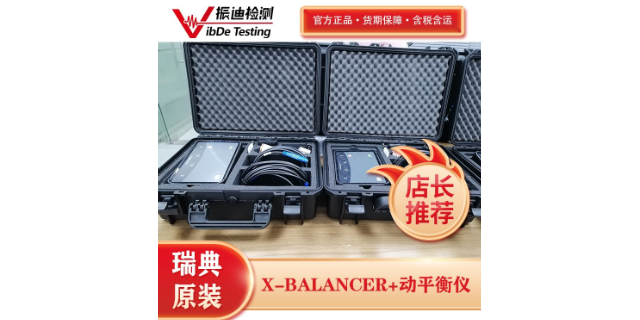
江苏振迪动平衡仪提供多次测量数据平均功能,有效减少随机振动干扰对测量结果的影响。随机振动干扰的来源包括环境振动、气流扰动、物料冲击以及电气噪声等,这些干扰的幅值和相位随机变化,导致单次测量的振动值波动。数据平均功能通过多次采集并计算平均值,使随机干扰的正负偏差相互抵消,保留确定性的工频振动信号。用户可设置平均次数为2次、4次、8次或16次,平均次数越多,测量结果的重复性越好,但测量时间也相应增加。江苏振迪动平衡仪采用指数加权平均算法,兼顾测量速度和稳定性。以某钢铁厂除尘风机为例,该风机安装在轧机附近,现场存在多台设备同时运行,环境振动复杂。江苏振迪工程师单次测量时,振动值在4.2至5.8毫米每秒之间波动,相位角在105至125度之间波动,重复性较差。工程师将平均次数设置为8次,仪器自动连续采集8组数据并计算平均值,显示结果为振动值4.9毫米每秒,相位角115度。连续进行三次8次平均测量,结果分别为4.9毫米每秒115度、4.8毫米每秒114度和5.0毫米每秒116度,一致性明显改善。工程师根据平均后的数据计算出配重方案,添加配重后设备振动下降至1.0毫米每秒。振动幅值测量误差小于正负百分之五,满足现场动平衡的工程验收标准。车身锻压动平衡仪价格
江苏振迪动平衡仪可将现场测量的振动波形完整保存,并支持事后回放分析。每个波形文件包含1024个采样点,采样频率自动设置为转速频率的32倍,确保每个振动周期内采集32个点,波形细节完整无失真。保存的波形文件包含了原始时域信号、转速脉冲信号以及测量时的工况参数如转速、量程和传感器类型。回放分析时,用户可以调整频谱分析的分辨率、选择不同的窗函数如汉宁窗、矩形窗或海明窗,以及对特定频率段进行放大观察。以一台振动波形中含有较多噪声干扰的设备为例,现场测量时工程师无法确定干扰来源,因为时域波形看起来杂乱无章。工程师将波形保存后带回办公室回放分析,首先使用汉宁窗函数观察频谱,发现除了1倍转频60赫兹外,还存在100赫兹、200赫兹和300赫兹的峰值。这些频率正好是电源频率50赫兹的2倍、4倍和6倍,判断干扰来源为电气系统的电磁干扰,而非机械故障。工程师随后在仪器设置中启用电磁屏蔽措施,重新测量时干扰明显减少,获得了可靠的振动数据用于平衡校正。若没有波形存储功能,工程师需要携带频谱分析仪到现场排查,或者在现场花费较长时间反复测量尝试排除干扰,效率较低。波形存储功能还允许工程师对不同时间的波形进行对比分析,判断设备劣化趋势。福州风机现场动平衡仪价格江苏振迪检测对同一客户多台设备提供打包检测服务,按设备数量计算总费用。
江苏振迪动平衡仪适用于造纸机械各类辊轴的动平衡校正,包括烘缸辊、压光辊、导辊及卷纸辊。造纸辊轴长度通常在2至6米之间,直径200至1500毫米,工作转速每分钟200至1200转。辊轴不平衡会导致纸张横幅定量波动、纸张出现周期性厚度偏差、辊轴承过早损坏以及辊面磨损不均匀。江苏振迪动平衡仪可在辊轴原位完成平衡校正,无需拆卸辊轴。以某造纸厂烘缸辊为例,该辊轴直径1.2米,长度4.5米,工作转速每分钟450转,用于纸张干燥工序。校正前辊轴两端轴承振动速度分别为4.5毫米每秒和3.8毫米每秒,纸张出现周期性厚度波动,波动频率与辊轴转频一致。江苏振迪工程师在烘缸辊两端轴承座位置安装传感器,初始测量显示两端振动相位差约30度,说明存在静不平衡和偶不平衡的综合作用。仪器采用双面平衡模式,在辊轴两端分别添加试重,测量响应后计算出配重方案:操作侧添加45克角度120度,传动侧添加38克角度300度。工程师添加配重后复测,两端振动分别下降至0.8毫米每秒和0.6毫米每秒。
江苏振迪动平衡仪适用于各类磨床砂轮的在线动平衡校正,包括平面磨床、外圆磨床、工具磨床及无心磨床。砂轮在高速旋转时,由于磨料分布不均匀、孔径偏差或修整不当等因素会产生不平衡力,导致主轴振动、工件表面出现振纹、砂轮磨损不均匀以及主轴轴承过早损坏。江苏振迪动平衡仪可测量砂轮在每分钟3000转工况下的振动值,通过添加配重块或在平衡盘上移动配重块的方式消除不平衡量。以某平面磨床为例,该磨床砂轮直径300毫米,工作转速每分钟2800转。校正前砂轮主轴振动速度为2.8毫米每秒,磨削的工件表面粗糙度Ra值为1.6微米,且工件表面可见明显振纹。江苏振迪工程师在砂轮法兰盘上安装传感器,测量显示振动以1倍转频分量为主,判定为不平衡故障。仪器推荐试重质量为2克,添加后振动变为1.5毫米每秒,仪器计算出配重为2.5克角度210度。工程师在法兰盘对应位置添加配重后,主轴振动速度下降至0.4毫米每秒,工件表面粗糙度Ra值降至0.4微米,振纹完全消失。砂轮修整间隔从每班两次减少至每班一次,砂轮使用寿命延长一倍,同时主轴轴承温度从52摄氏度下降至41摄氏度。该校正过程在不拆卸砂轮的情况下完成,用时约30分钟。用于混料机叶片动平衡,校正后轴端密封处泄漏量减少百分之五十五。
江苏振迪动平衡仪在现场动平衡作业中遵循标准化的三步操作流程,确保校正结果可靠。第一步是初始振动测量,操作人员将两只加速度传感器分别吸附在轴承座水平方向,激光转速传感器对准转子表面粘贴的反光贴纸,启动设备后仪器自动采集振动幅值、相位角及转速数据,整个过程耗时约30秒。第二步是试重测量,根据仪器推荐的质量在转子上添加试重块,再次启动设备测量振动变化,仪器自动记录试重引起的响应。第三步是配重计算与验证,仪器基于影响系数法自动计算所需配重的质量和安装角度,操作人员添加配重后第三次启动设备验证效果。以某水泥厂排风机为例,该风机叶轮直径1.6米,转速每分钟980转,校正前轴承水平方向振动速度为6.8毫米/秒。江苏振迪工程师按照上述流程操作,初始测量振动值为6.8毫米/秒相位角105度,试重添加35克后振动变为4.2毫米/秒相位角78度,仪器计算出配重为42克角度132度。添加配重后复测振动值为0.9毫米/秒,下降幅度达到百分之八十七,整个过程用时1.5小时,设备恢复正常运行,轴承温度从72摄氏度下降至58摄氏度。动平衡仪内置可更换18650型锂电池,现场可快速更换备用电池继续测量。福州风机现场动平衡仪价格
江苏振迪检测动平衡仪内置ISO 1940平衡等级标准,校正后自动对比残余不平衡量,直观显示是否合格。车身锻压动平衡仪价格
江苏振迪动平衡仪适用于各类切割机砂轮的动平衡校正,包括型材切割机、石材切割机及金属切割机。切割机砂轮直径通常在300至600毫米之间,工作转速每分钟1500至3000转。砂轮不平衡会导致切割面不平整出现波浪纹、砂轮破裂风险增加、切割精度下降以及主轴轴承过早损坏。江苏振迪动平衡仪可在切割机现场完成平衡校正。以某石材切割机为例,该切割机用于切割花岗岩板材,砂轮直径500毫米,工作转速每分钟2000转。校正前主轴振动速度为4.2毫米每秒,切割面出现明显波浪纹,切割精度偏差达到2毫米每米,砂轮每两天需要更换一次。江苏振迪工程师在主轴轴承座位置安装传感器,初始测量显示振动以1倍转频33.3赫兹为主,幅值3.9毫米每秒。仪器推荐试重质量为8克,工程师在砂轮法兰盘0度位置添加试重后,振动变为2.8毫米每秒。仪器计算出配重为10克角度280度。工程师在砂轮法兰盘280度位置添加配重后复测,主轴振动下降至0.6毫米每秒。校正后切割面平整度改善,波浪纹消失,切割精度偏差缩小至0.5毫米每米。砂轮使用寿命从两天延长至三天,即延长百分之三十。车身锻压动平衡仪价格