商机详情 -
河北双极反渗透设备批发
在环保政策日益严格和消费者环保意识提升的背景下,绿色化成为食品反渗透设备的重要发展方向。未来,设备将围绕节能、节水、环保三个重心维度持续创新,践行可持续发展理念。在节能方面,进一步优化能量回收技术,提高能量回收效率,同时研发更高效的高压泵和膜组件,降低设备运行能耗;在节水方面,通过优化工艺设计,提高水的利用率,实现废水的比较大化回收利用,减少水资源浪费;在环保方面,研发可降解的膜材料和食品级清洗剂,替代传统化学清洗剂,减少清洗过程中的污染物排放,同时降低膜材料废弃后的环境压力。此外,设备的模块化设计便于拆解和回收,重心部件可循环利用,减少设备报废带来的资源浪费,实现设备的全生命周期绿色化。高精度RO膜可拦截细菌、病毒、微生物,从源头杜绝饮水污染,守护饮水健康。河北双极反渗透设备批发
反渗透设备
后处理系统是对反渗透产水的进一步优化,根据不同食品生产需求,可灵活配置杀菌、矿化、pH调节等装置。对于需要无菌水源的食品生产,如瓶装水、乳制品灌装,后处理系统会配备紫外线杀菌器或臭氧发生器,彻底杀灭产水中的残留微生物,确保水质无菌;对于需要保留矿物质的饮用水生产,会加装矿化装置,向纯净水中添加适量的钙、镁等有益矿物质,提升水的口感与营养价值;对于对pH值有特殊要求的饮料生产,则会配置pH调节装置,精细调节产水的酸碱度,满足产品配方需求,确保较终水质完全适配食品生产标准。嘉兴EDI反渗透设备设计使用反渗透设备,可以大幅度降低水中的细菌、病毒等微生物含量。
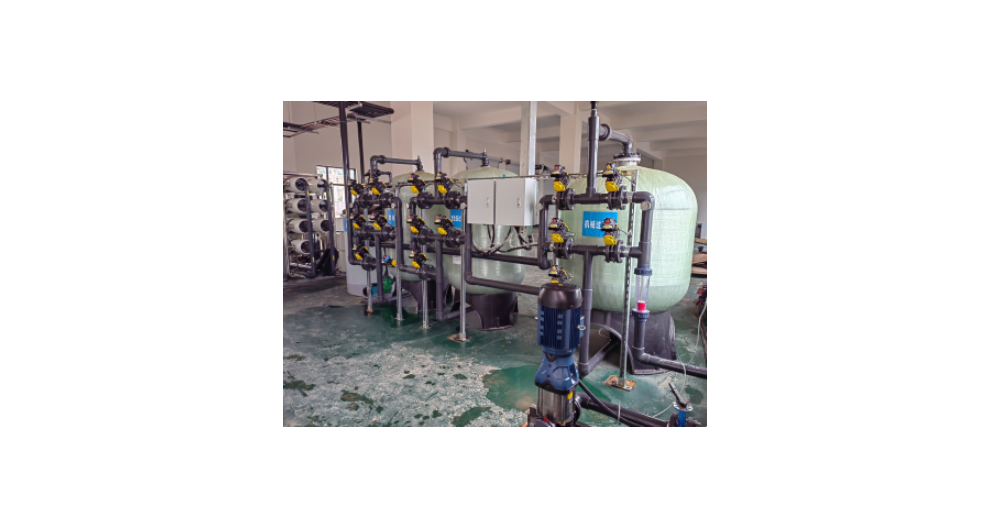
食品工业品类繁多,不同食品的料液特性差异极大,如牛奶的黏度、果汁的酸度、糖浆的浓度各不相同,对反渗透设备的适配性提出了较高要求。现有设备往往难以兼顾不同料液的处理需求,导致部分场景下设备性能无法充分发挥,甚至出现设备闲置的情况。为提升设备适配性,行业正朝着模块化、定制化方向发展。模块化设计使设备可根据生产需求灵活组合,企业可根据料液特性和处理量,选择不同的膜组件、预处理单元和后处理单元,实现设备的快速调整,满足多样化生产需求。例如,针对高浓度料液,可增加膜组件的数量,提高处理能力;针对易污染的料液,可强化预处理单元,提高料液洁净度。定制化服务则更贴合企业的实际需求,设备制造商根据企业的生产工艺、料液特性、场地条件等,量身定制反渗透解决方案,从膜材料的选择、设备结构设计到运行参数优化,全方面适配企业的生产需求。同时,开发智能化控制系统,通过实时监测料液的浓度、温度、pH值等参数,自动调整设备运行参数,确保设备在不同料液条件下都能保持高效稳定运行,提升设备的适配性和通用性。
水是生命之源,也是工业生产、医疗健康、食品加工等领域的重心要素。随着全球水资源短缺加剧和水质污染问题凸显,高效、节能、环保的水处理技术成为刚需。反渗透技术作为20世纪60年代发展起来的膜分离技术,凭借其***的脱盐能力和普遍的适用性,迅速成为水处理领域的重心手段。而双级反渗透设备(又称二级反渗透设备)通过两级串联的膜分离系统,进一步突破了单级反渗透的极限,实现了对水质近乎苛刻的净化要求,成为高纯水制备、废水零排放、特种行业用水等领域的“黄金标准”。制药行业依托RO反渗透设备制备纯化水、制剂用水,满足医药生产无菌净水标准。
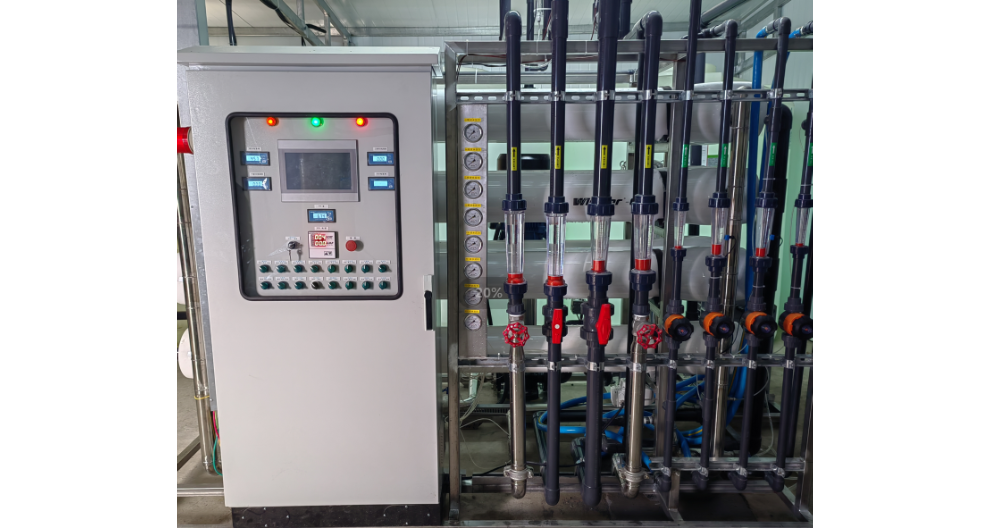
日常巡检是维护的基础,需每日检查设备的运行参数,包括进水压力、产水压力、产水流量、产水水质等,对比设计参数,及时发现参数异常并排查原因;检查设备各部件的运行状态,如高压泵的噪音、振动情况,管道连接是否泄漏,阀门开关是否正常,确保设备无故障运行。定期清洗是保障膜性能的关键,反渗透膜在长期运行过程中,表面会逐渐积累污染物,导致通量下降、脱盐率降低,需定期进行物理清洗与化学清洗。物理清洗通过低压大流量冲洗膜表面,去除附着的悬浮物与胶体;化学清洗则根据污染物类型,选用合适的清洗剂,如酸洗去除无机盐垢,碱洗去除有机物污染,清洗周期需根据原水水质与运行情况确定,一般为3-6个月一次。此外,还需定期更换预处理系统的滤芯与滤料,多介质过滤器的滤料需定期反冲洗,活性炭过滤器的活性炭需定期更换,确保预处理效果,保护反渗透膜不受污染。同时,建立设备维护档案,记录设备的运行参数、清洗时间、更换部件等信息,为设备的故障排查与寿命预测提供数据支撑,实现设备的精细化管理。使用RO净水设备可彻底解决居家用水水垢问题,保护热水器、水壶等涉水家电。单级反渗透设备多少钱
电子行业特用RO设备产出高纯水质,适配芯片、电路板、光伏面板的精密清洗工序。河北双极反渗透设备批发
乳制品对卫生条件和营养保留的要求较高,反渗透设备在乳制品加工中扮演着不可替代的角色,从原料乳的预处理到成品的浓缩提纯,全程守护品质。原料乳验收后,首先需要去除其中的杂质,如毛发、饲料残渣、细胞碎片等,预处理系统通过过滤和离心,初步净化原料乳,随后进入反渗透环节。反渗透不*能去除原料乳中的微生物、体细胞和部分杂质,还能实现乳的预浓缩,将乳固体含量提升,为后续的杀菌、发酵等工序奠定基础。在酸奶生产中,反渗透浓缩后的牛乳,乳固体含量更高,发酵时乳酸菌的活性更稳定,酸奶的口感更醇厚,保质期也更长。在奶酪生产中,反渗透技术的应用更具优势。传统奶酪生产需通过蒸发浓缩牛乳,高温会导致乳蛋白变性,影响奶酪的质地和风味,而反渗透采用常温分离,避免了高温对营养成分的破坏,保留了乳中的天然蛋白质和钙质,同时大幅降低能耗,缩短生产周期。此外,反渗透还能用于乳清的回收利用,乳清是奶酪生产的副产物,富含乳清蛋白,通过反渗透浓缩乳清,可提取出高纯度的乳清蛋白,用于生产蛋白粉、婴幼儿配方食品等,既减少资源浪费,又提升产品附加值。河北双极反渗透设备批发